非标结构件怎么选工艺:手工、半自动还是工作站
先看批量、结构稳定性与检测要求,再决定手工、半自动还是工作站。…
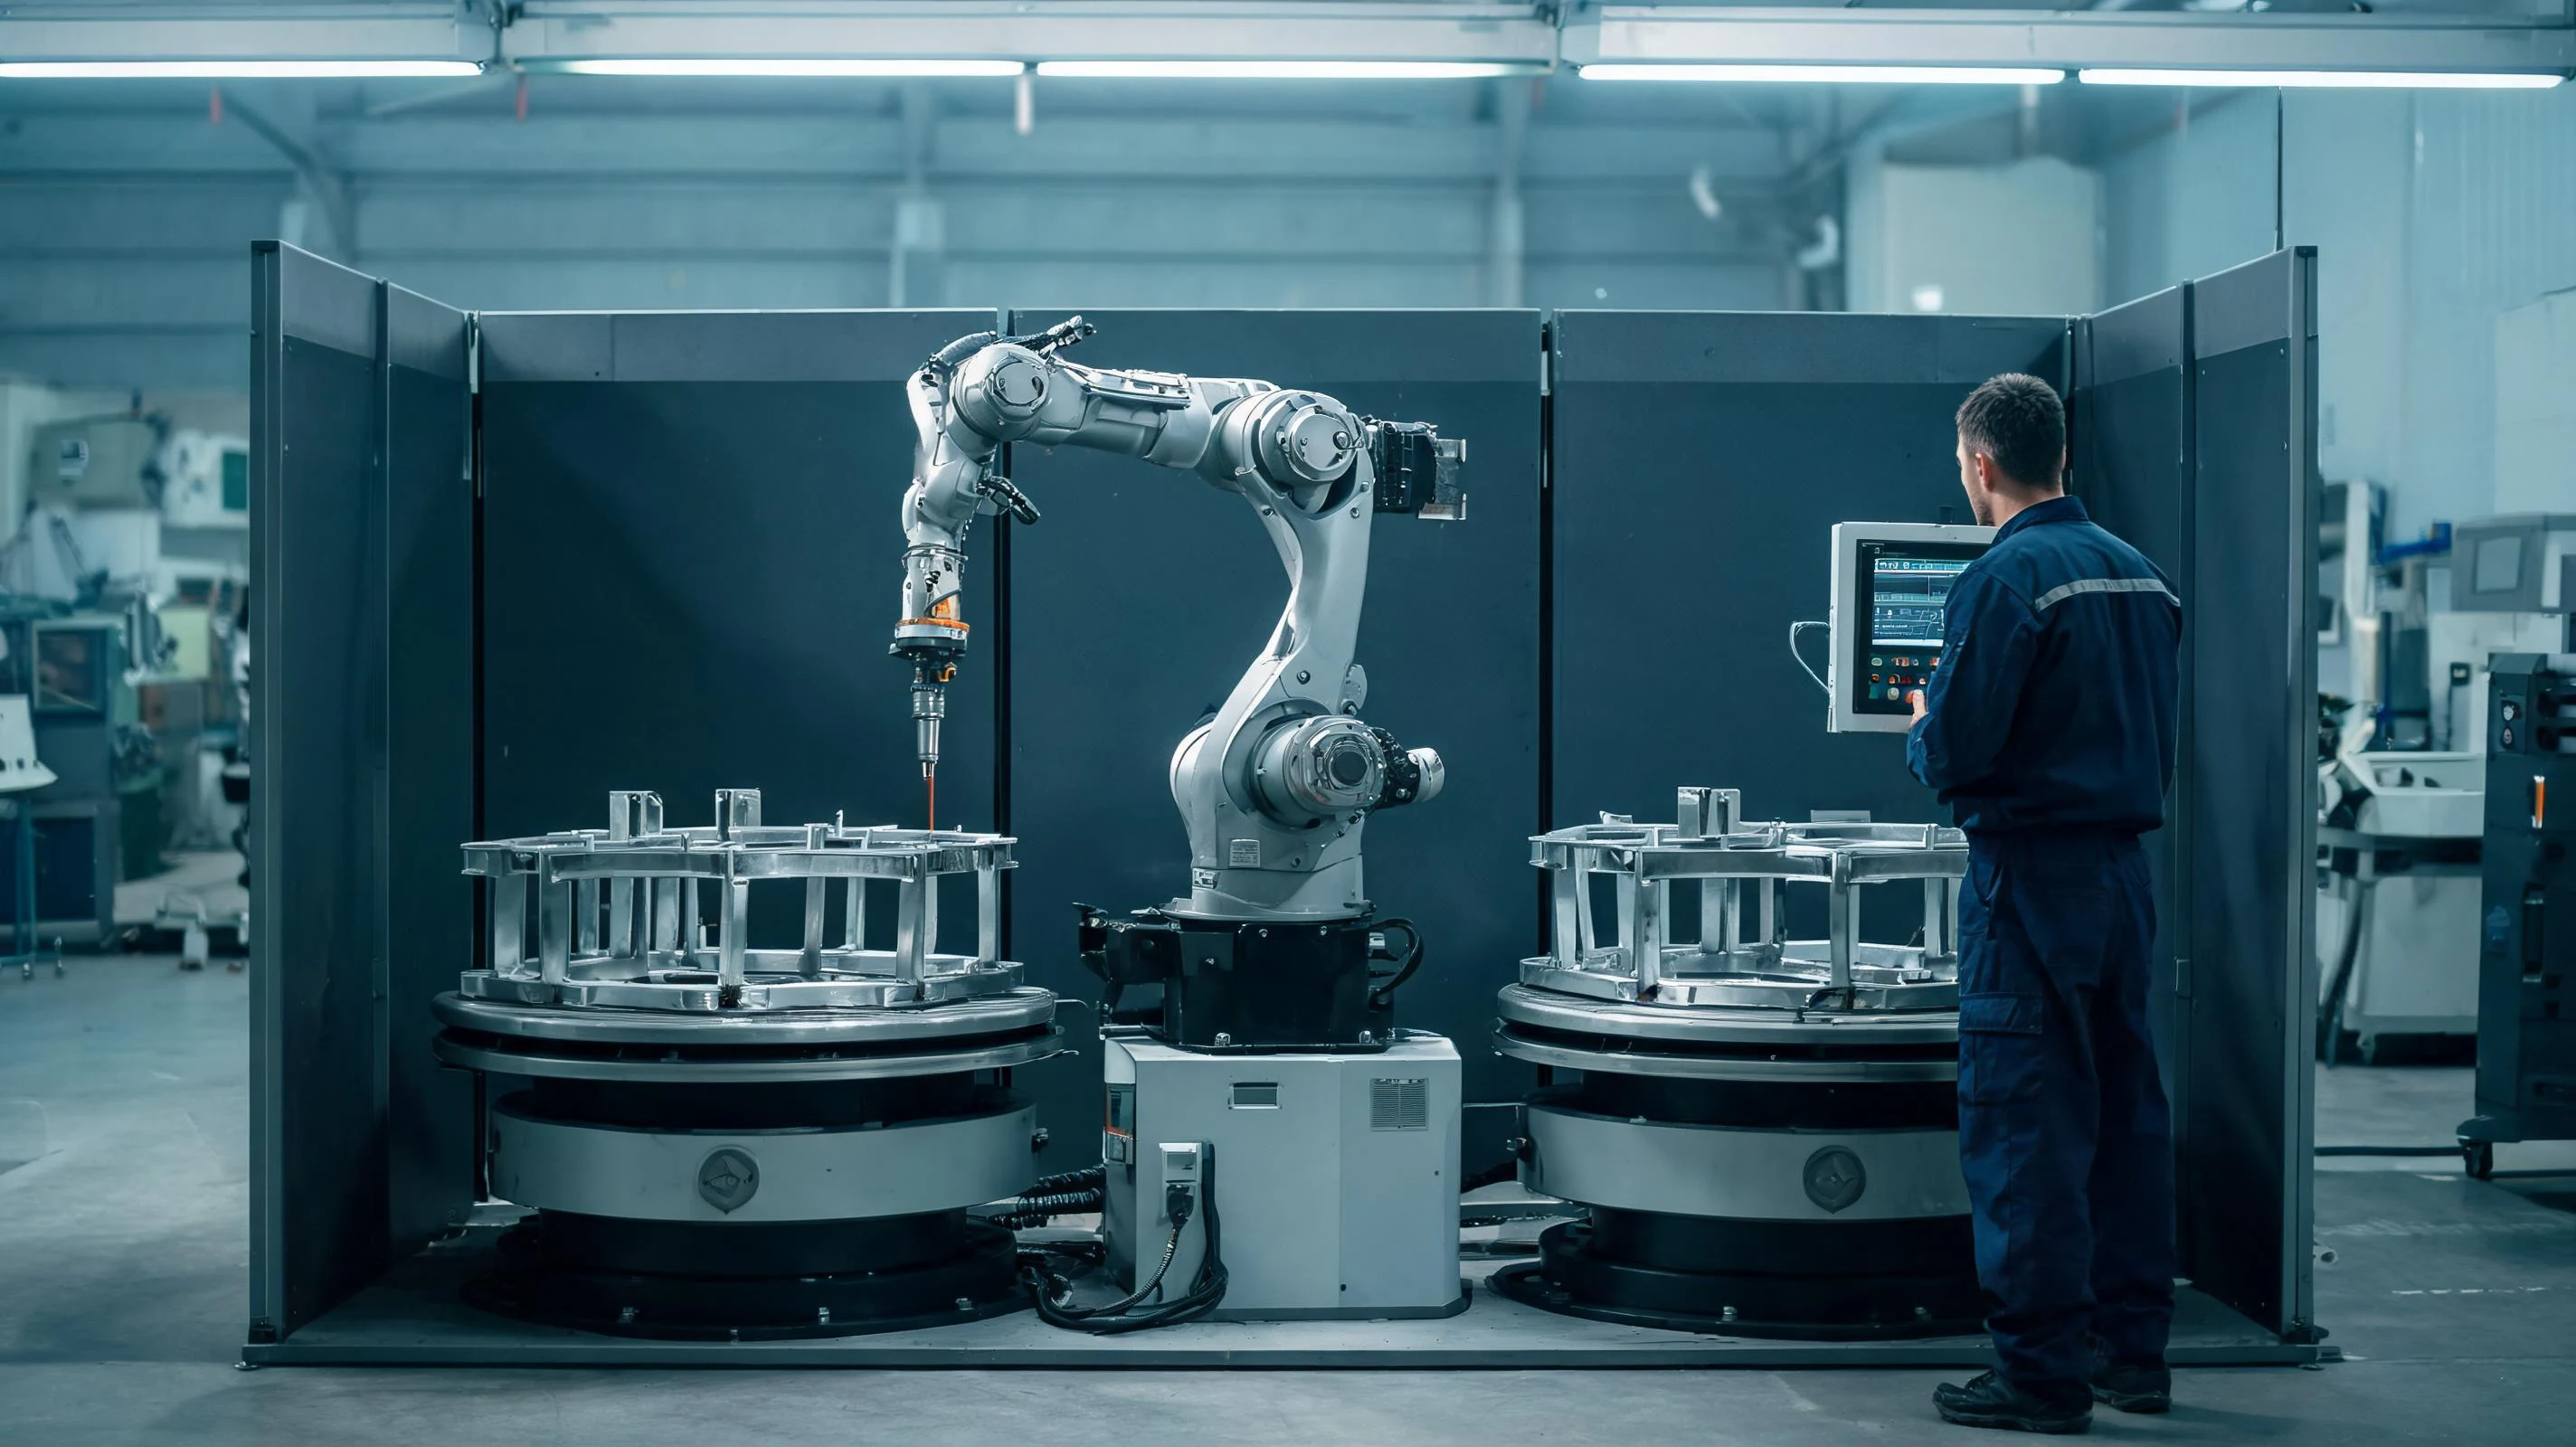
“要不要上自动化”是制造企业最常讨论的问题之一。设备厂商讲节拍与精度,车间讲换型与维护,财务讲回收期。真正要回答的,其实是三个具体问题:批量够不够稳、结构够不够定、问题是不是一致性。
自动化首先替代的是重复动作。如果单件焊接工时长、批量稳定,工装与设备能把节拍压下来;反之,多品种小批量,工装调试与换型时间可能超过省下的人工。
人工焊接的波动会带来返工、客诉与检验成本。把定位与参数固定后,返工率下降、首件确认更快,这部分收益常被低估。可以统计最近几个月的返工工时与报废金额,作为投入的参照。
自动化不是一次性投入:工装会磨损、焊枪与夹具需要维护、参数需要随材料批次调整。还要考虑换型时间——如果一天换几个品种,快换工装与模块化设计比“专用工作站”更实际。
批量小且不稳定、结构还在频繁修改、来料一致性差、订单交期极短,这几种情况下自动化往往不划算。先把工艺摸清、把来料与图纸稳定下来,再谈投入。
先用样件验证工艺窗口;再用半自动工装固定定位与顺序;批量稳定、节拍成为瓶颈后,再评估工作站。每一步都留下参数与检验记录,投入决策才有依据。
如果工件结构稳定、月用量可预期,可以把图纸与批量发过来,我们先判断工艺与工装方案,再一起算这笔账。
有具体工件要评估?把材料、厚度和图纸发过来,我们先判断工艺可行性,再谈打样与工装。
提交需求