业务与解决方案:焊接工艺、工装与批量加工
按工件与产量匹配方案:机械设备、非标结构件与小批量定制都从这个流程走——先判断工艺可行性,再把参数、工装与检验固定下来,最后进入批量。
服务内容
说明你的工件
四类服务,可以单独做,也可以一起做
01
焊接工艺开发与打样
从材料、镀层、厚度与接头结构出发,确定可行的工艺路线;用少量样件验证焊缝成形、连接强度与外观,给出可执行的参数窗口。适合新产品导入、结构改版与工艺替换。
- 材料与镀层状态确认,判断是否需要预处理
- 样件试焊,记录参数窗口与失效模式
- 输出打样结论:可行的工艺条件与检测建议
02
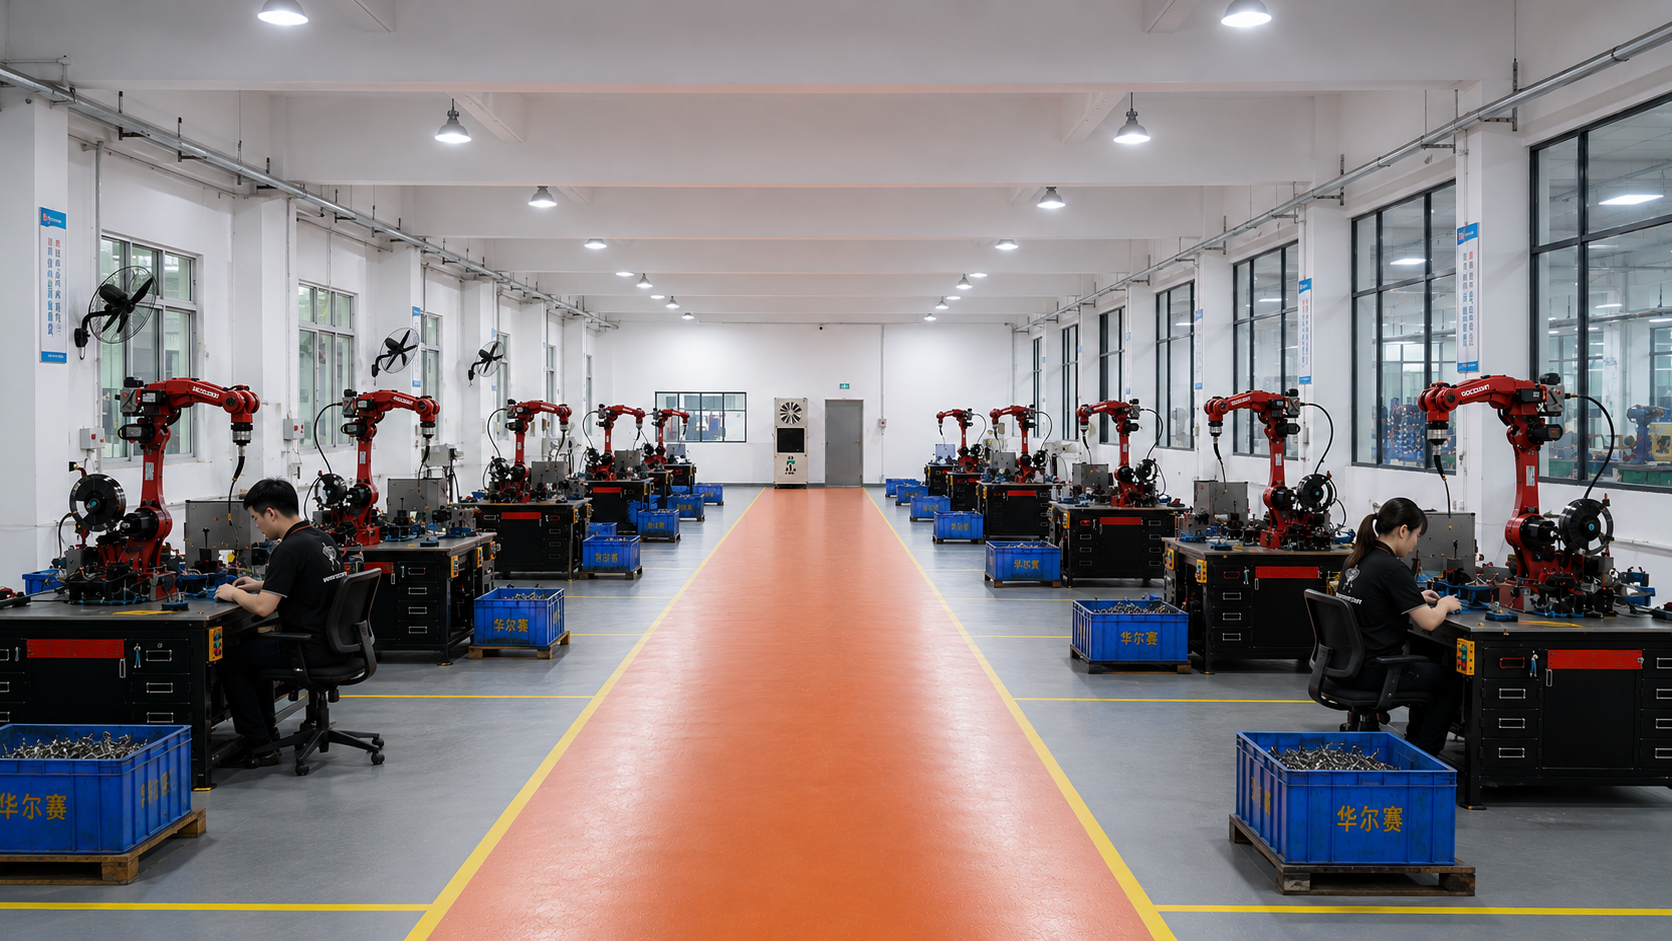
自动化焊接工装与单元
用工装定位、夹紧顺序与节拍设计,把人工操作中的变量固定下来。适合结构稳定、批量可预期、人工焊接一致性成为瓶颈的工序;也提供半自动改造,先把关键动作标准化。
- 定位基准与夹紧方式设计,兼顾变形与散热
- 上料、焊接、取件节拍匹配,避免等工位
- 易损件更换周期与日常点检项明确
03
焊接加工与批量配套
来图来样加工,从试产到批量供货。按图纸、工艺文件与约定的检验项目组织生产,批次之间保持参数与工装一致,减少因换批导致的波动。
- 小批试产确认工艺与检验口径后再放量
- 按批次记录材料、设备与参数
- 出货前按约定项目检验并留档
04
焊接质量管控与追溯
把质量工作放在过程里:首件确认、参数记录、设备点检与批次留痕。出现异常时能定位到材料、设备、参数或操作环节,而不是只靠成品抽检。
- 首件确认与巡检项按工件约定
- 关键参数与设备状态记录
- 批次追溯:材料、参数、检验结果
具体工艺(如激光焊、电阻焊或其他方式)需按工件材料与结构确定。有明确工艺要求时,请在沟通时说明,我们先做可行性判断再回复。
典型工件
发图纸或样件评估
做过的小件,工艺各不一样
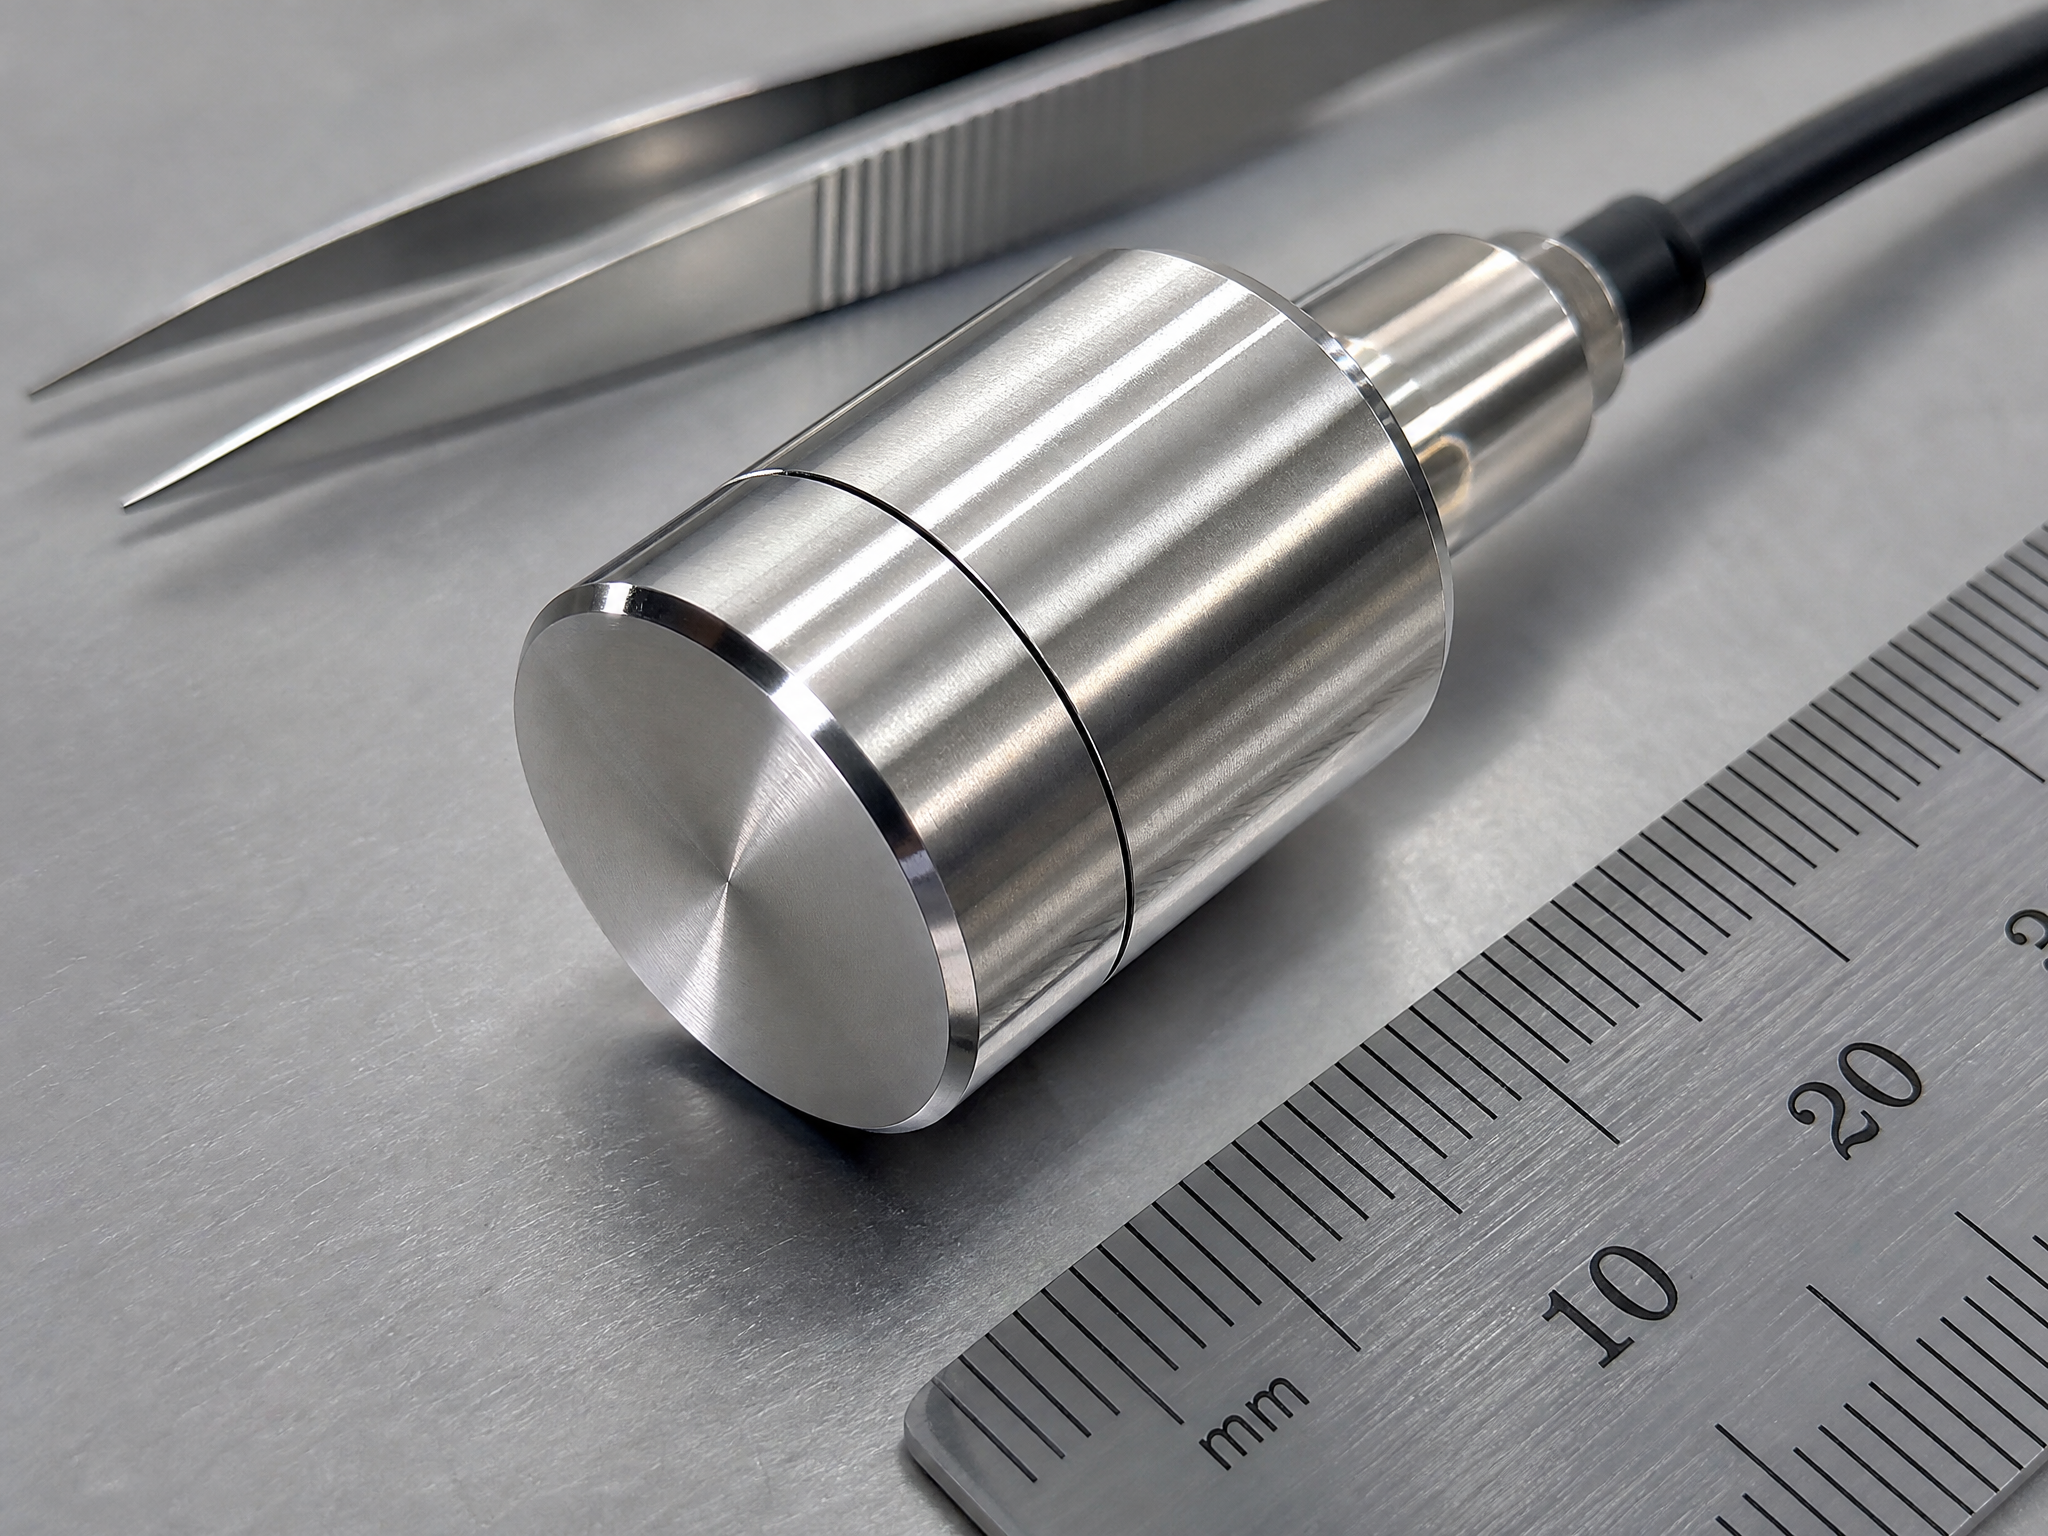
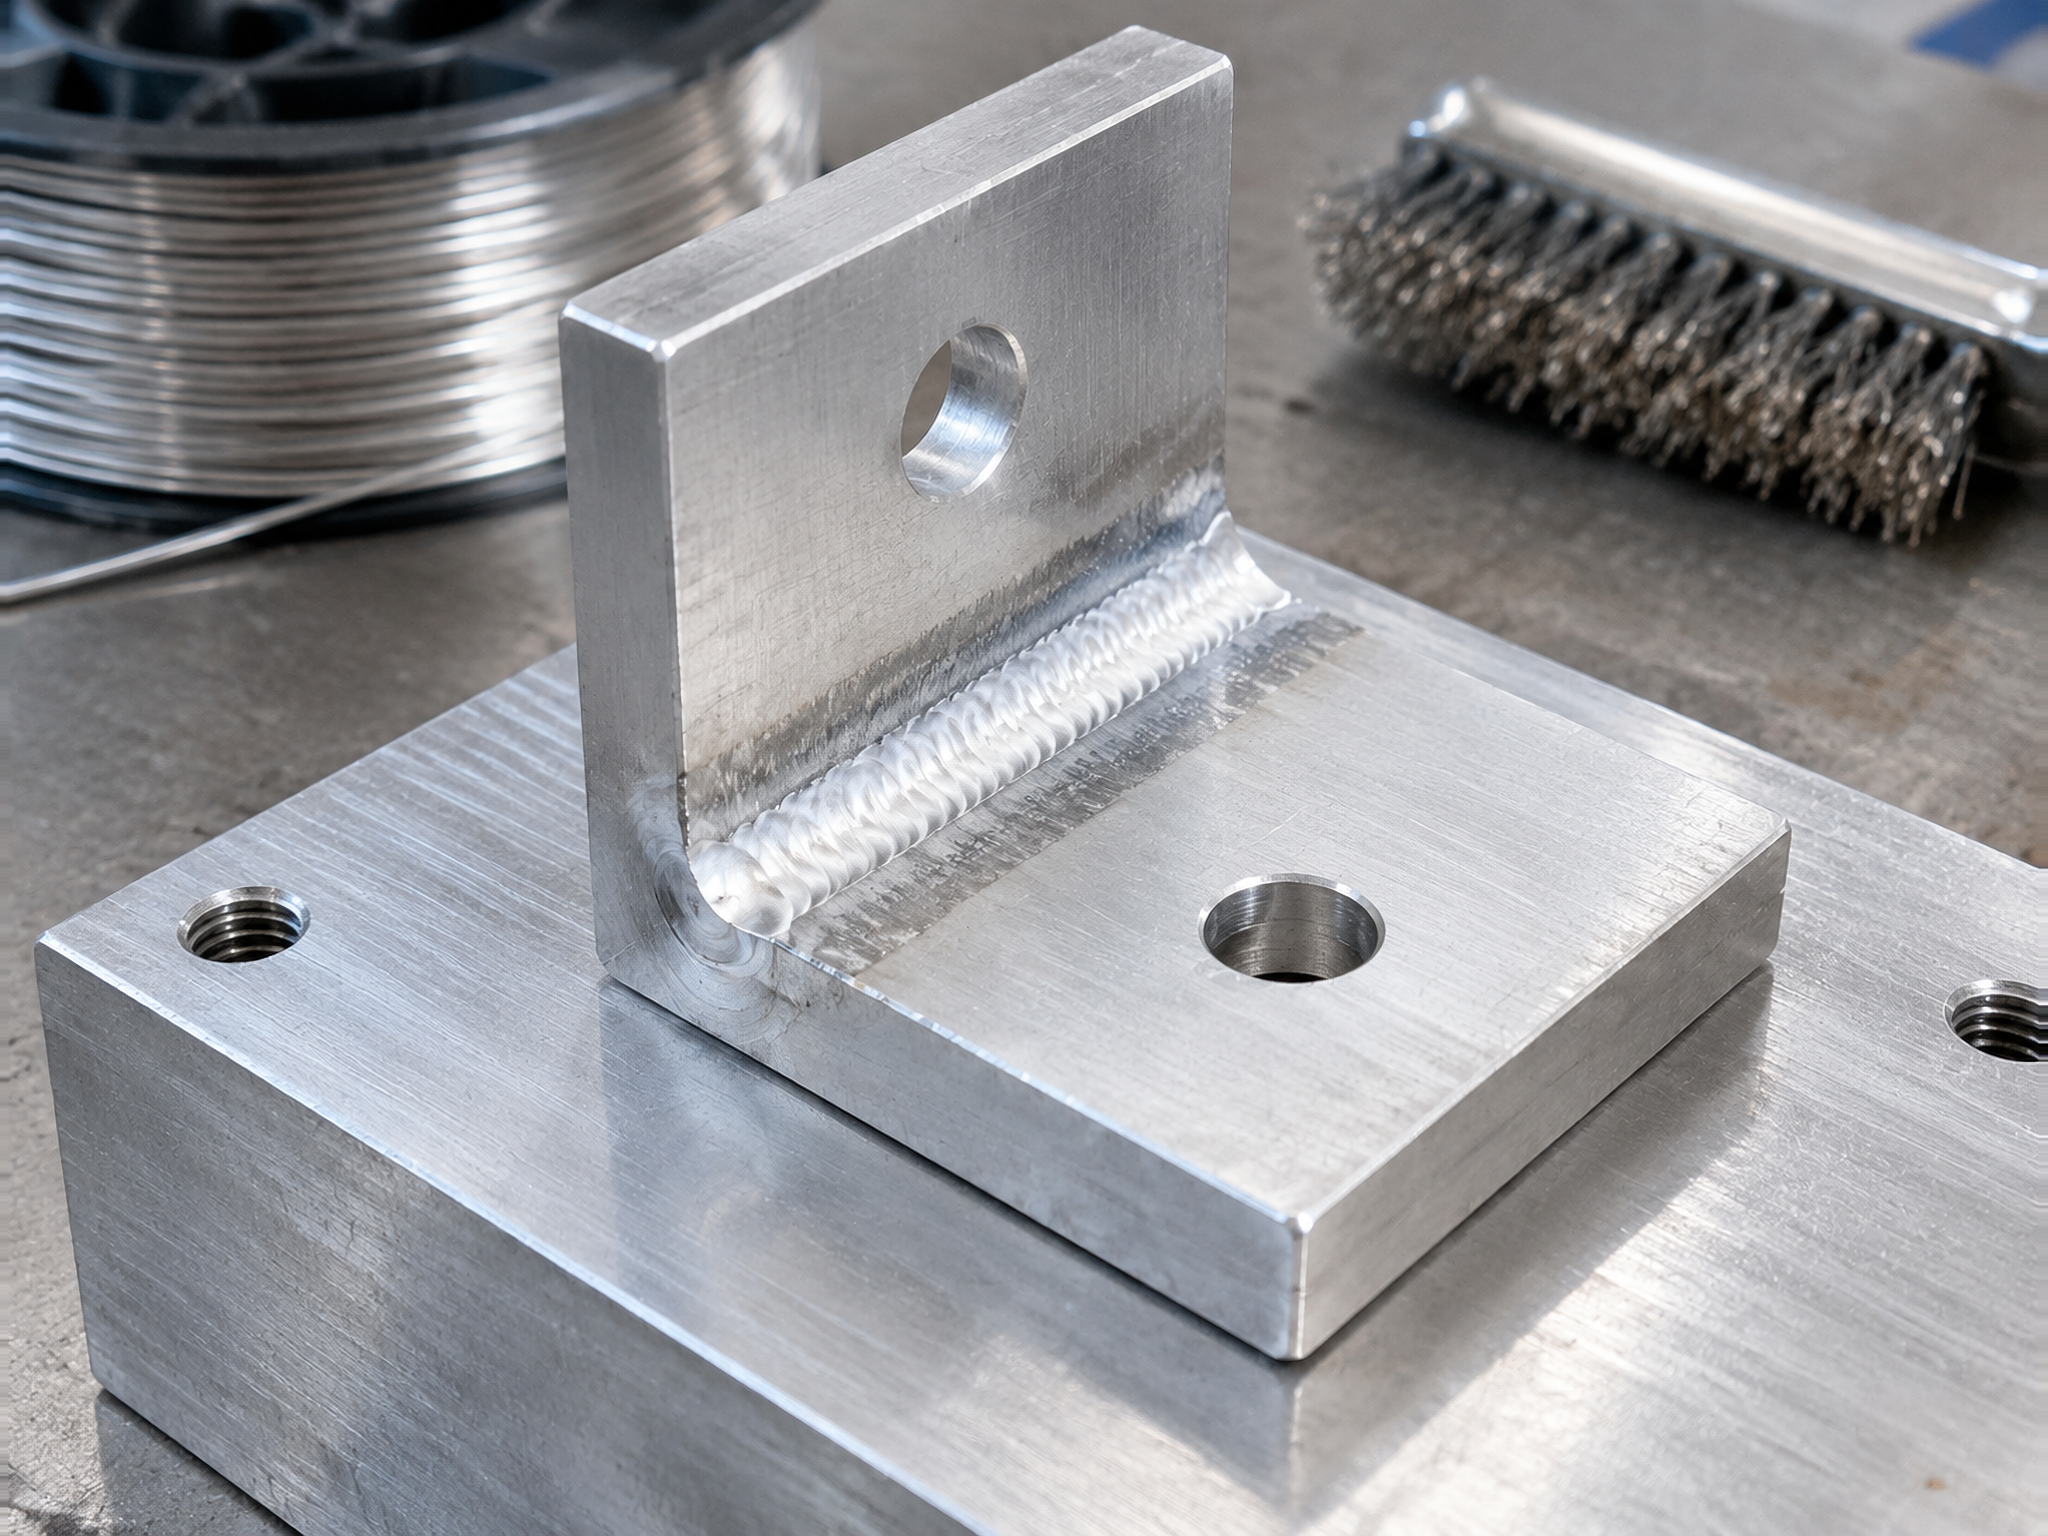
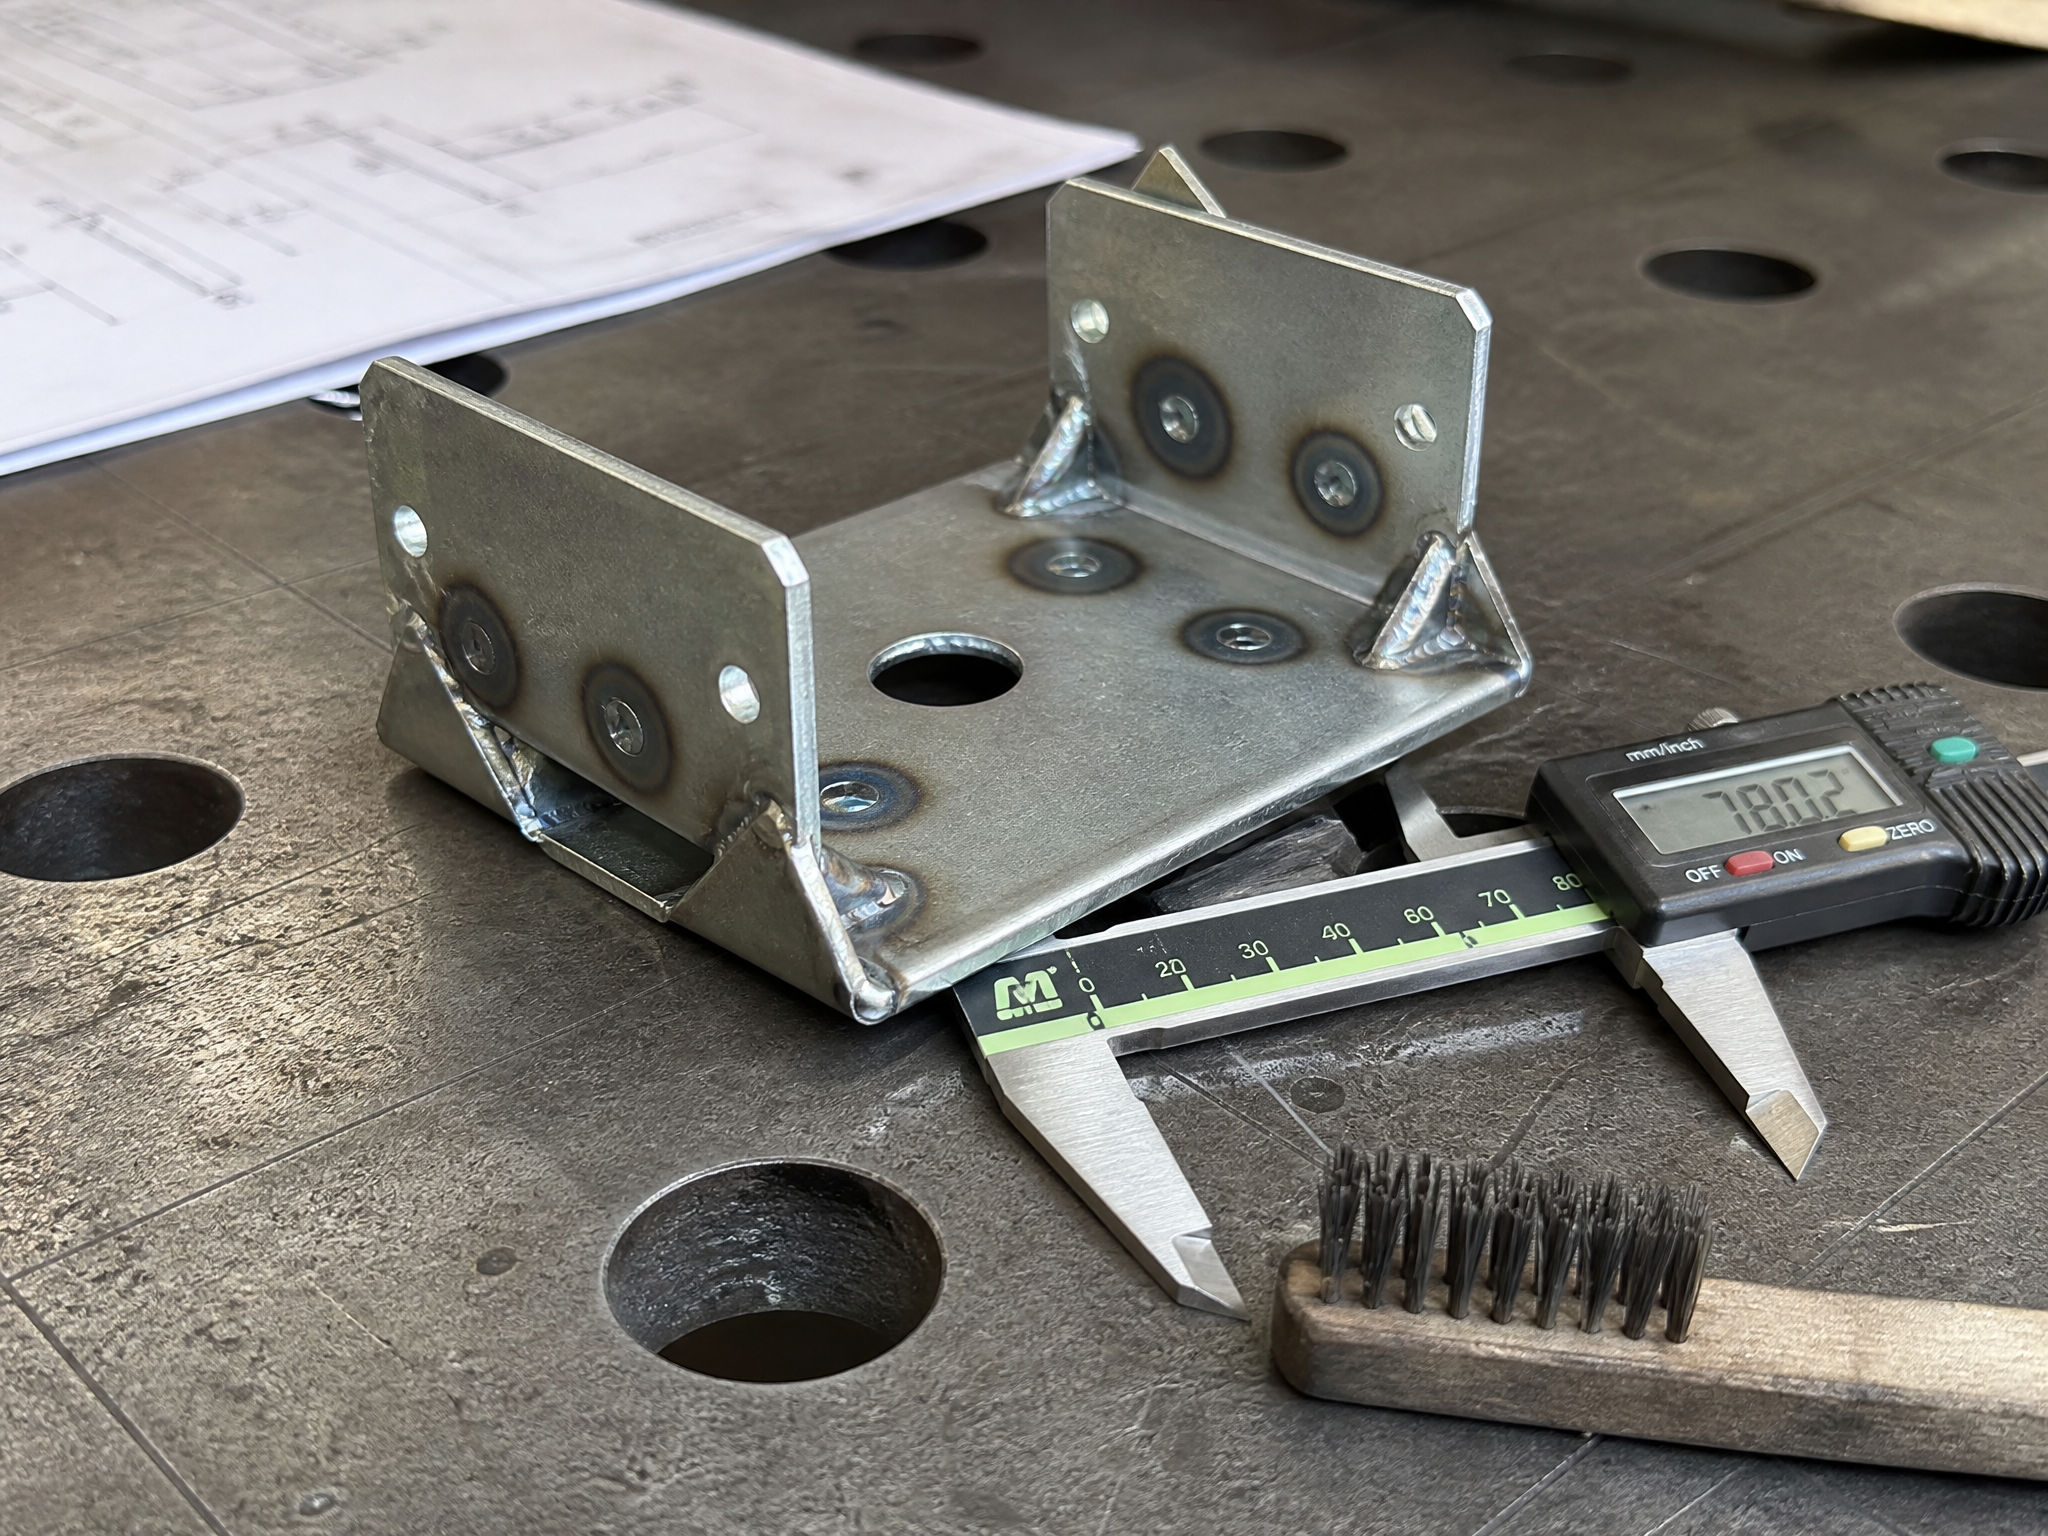
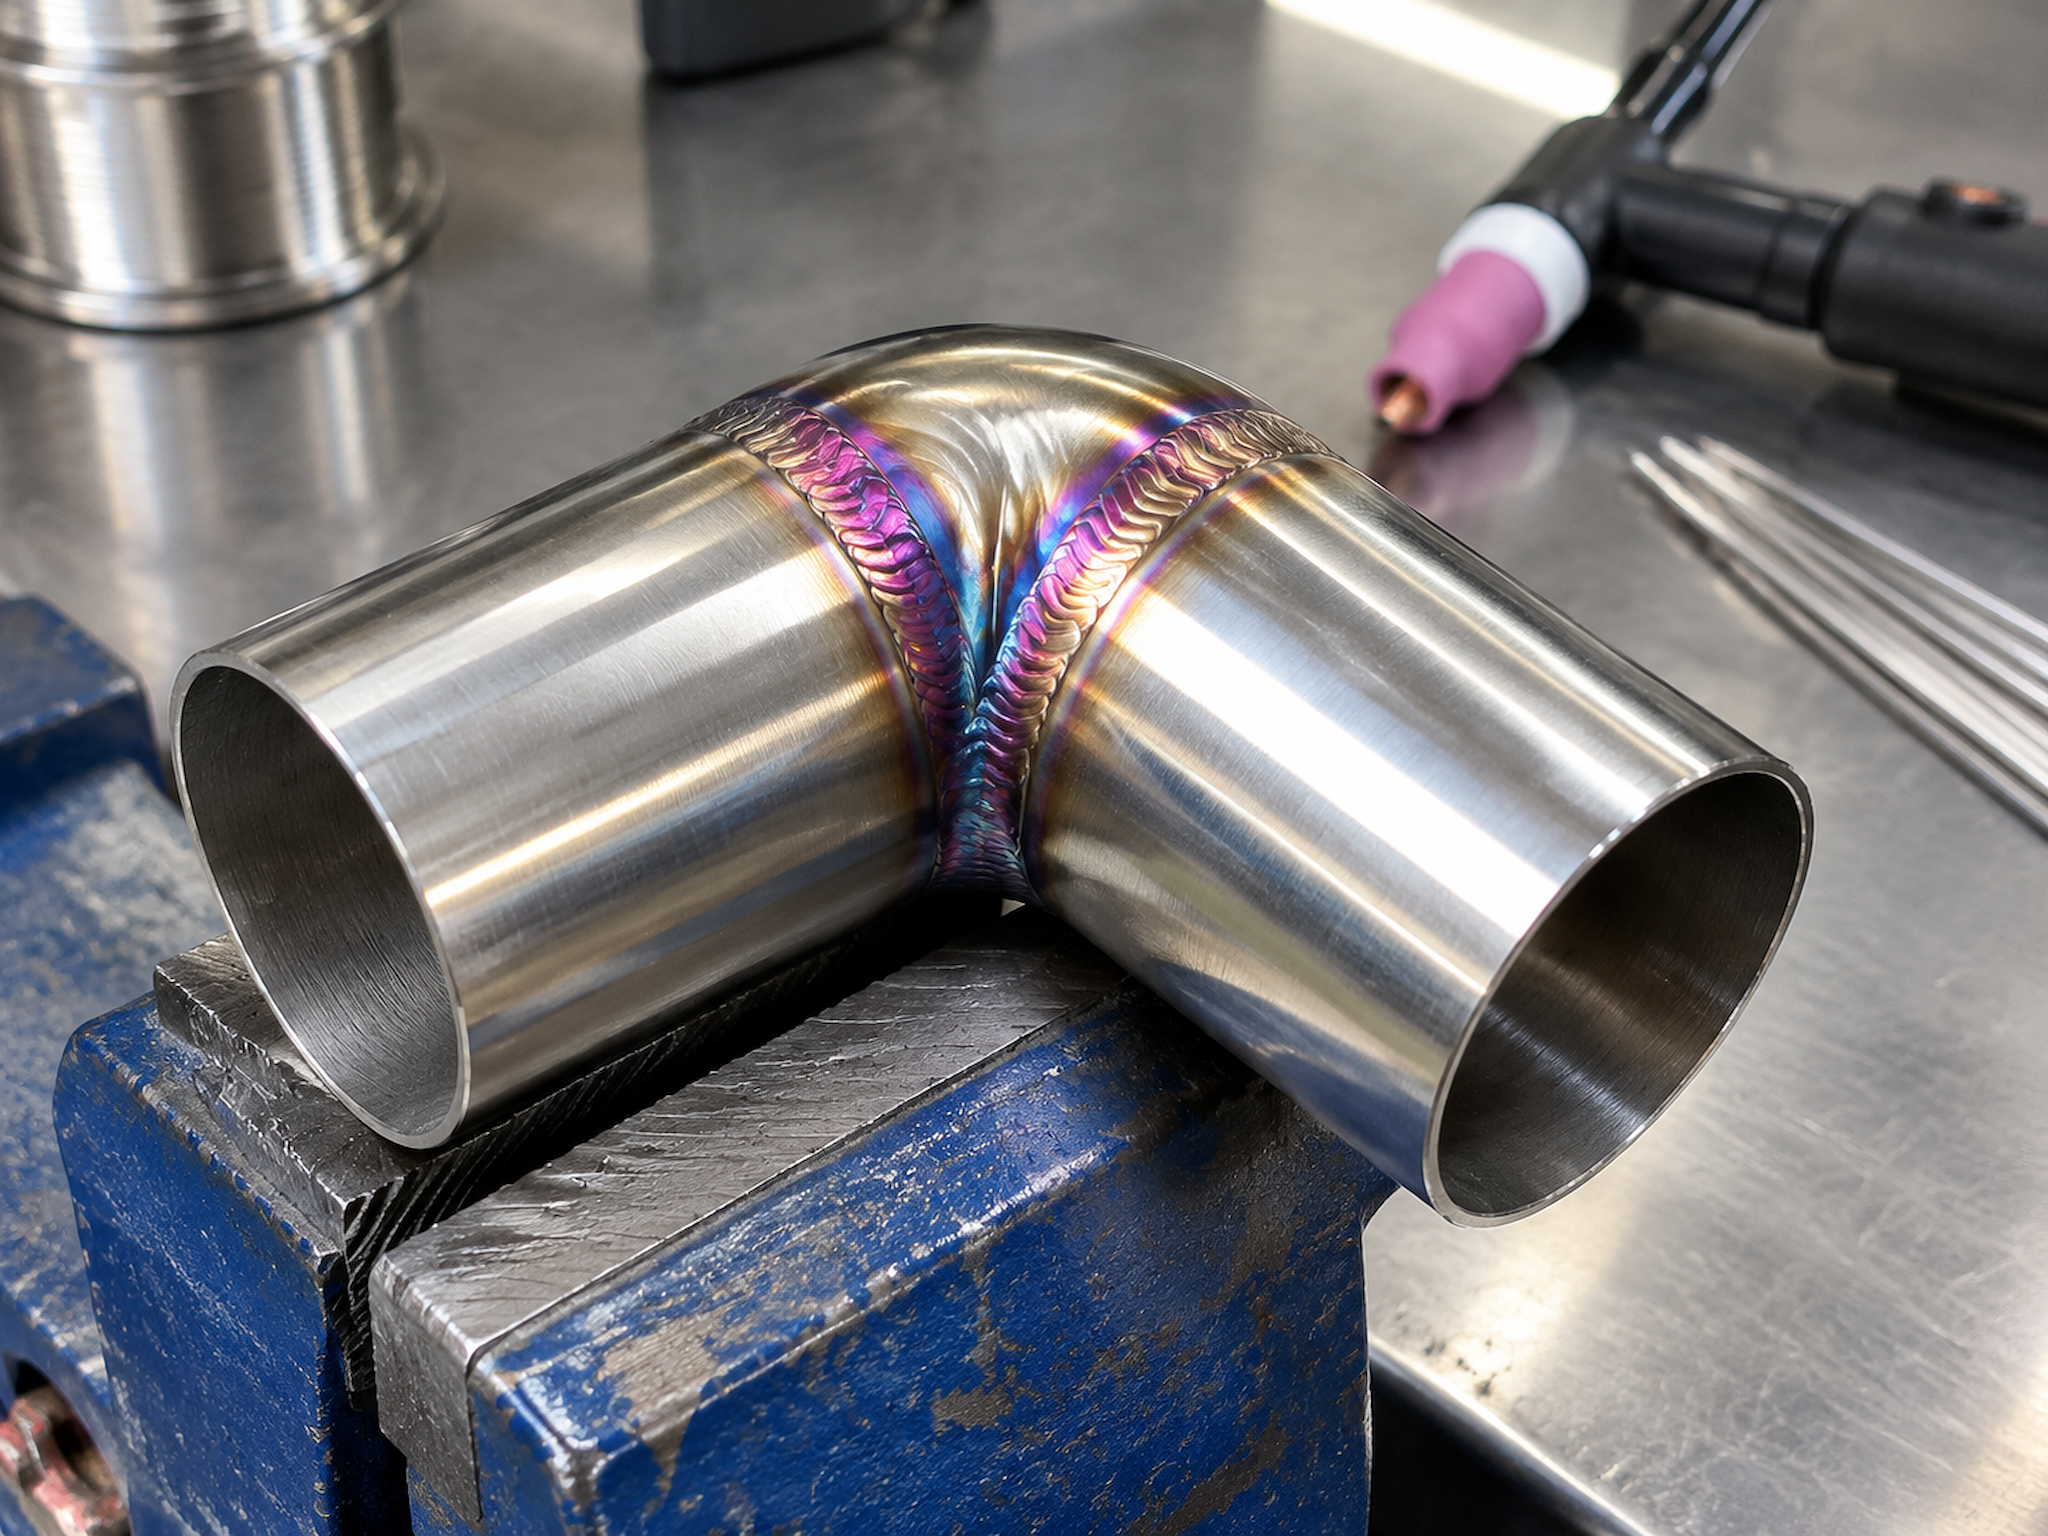
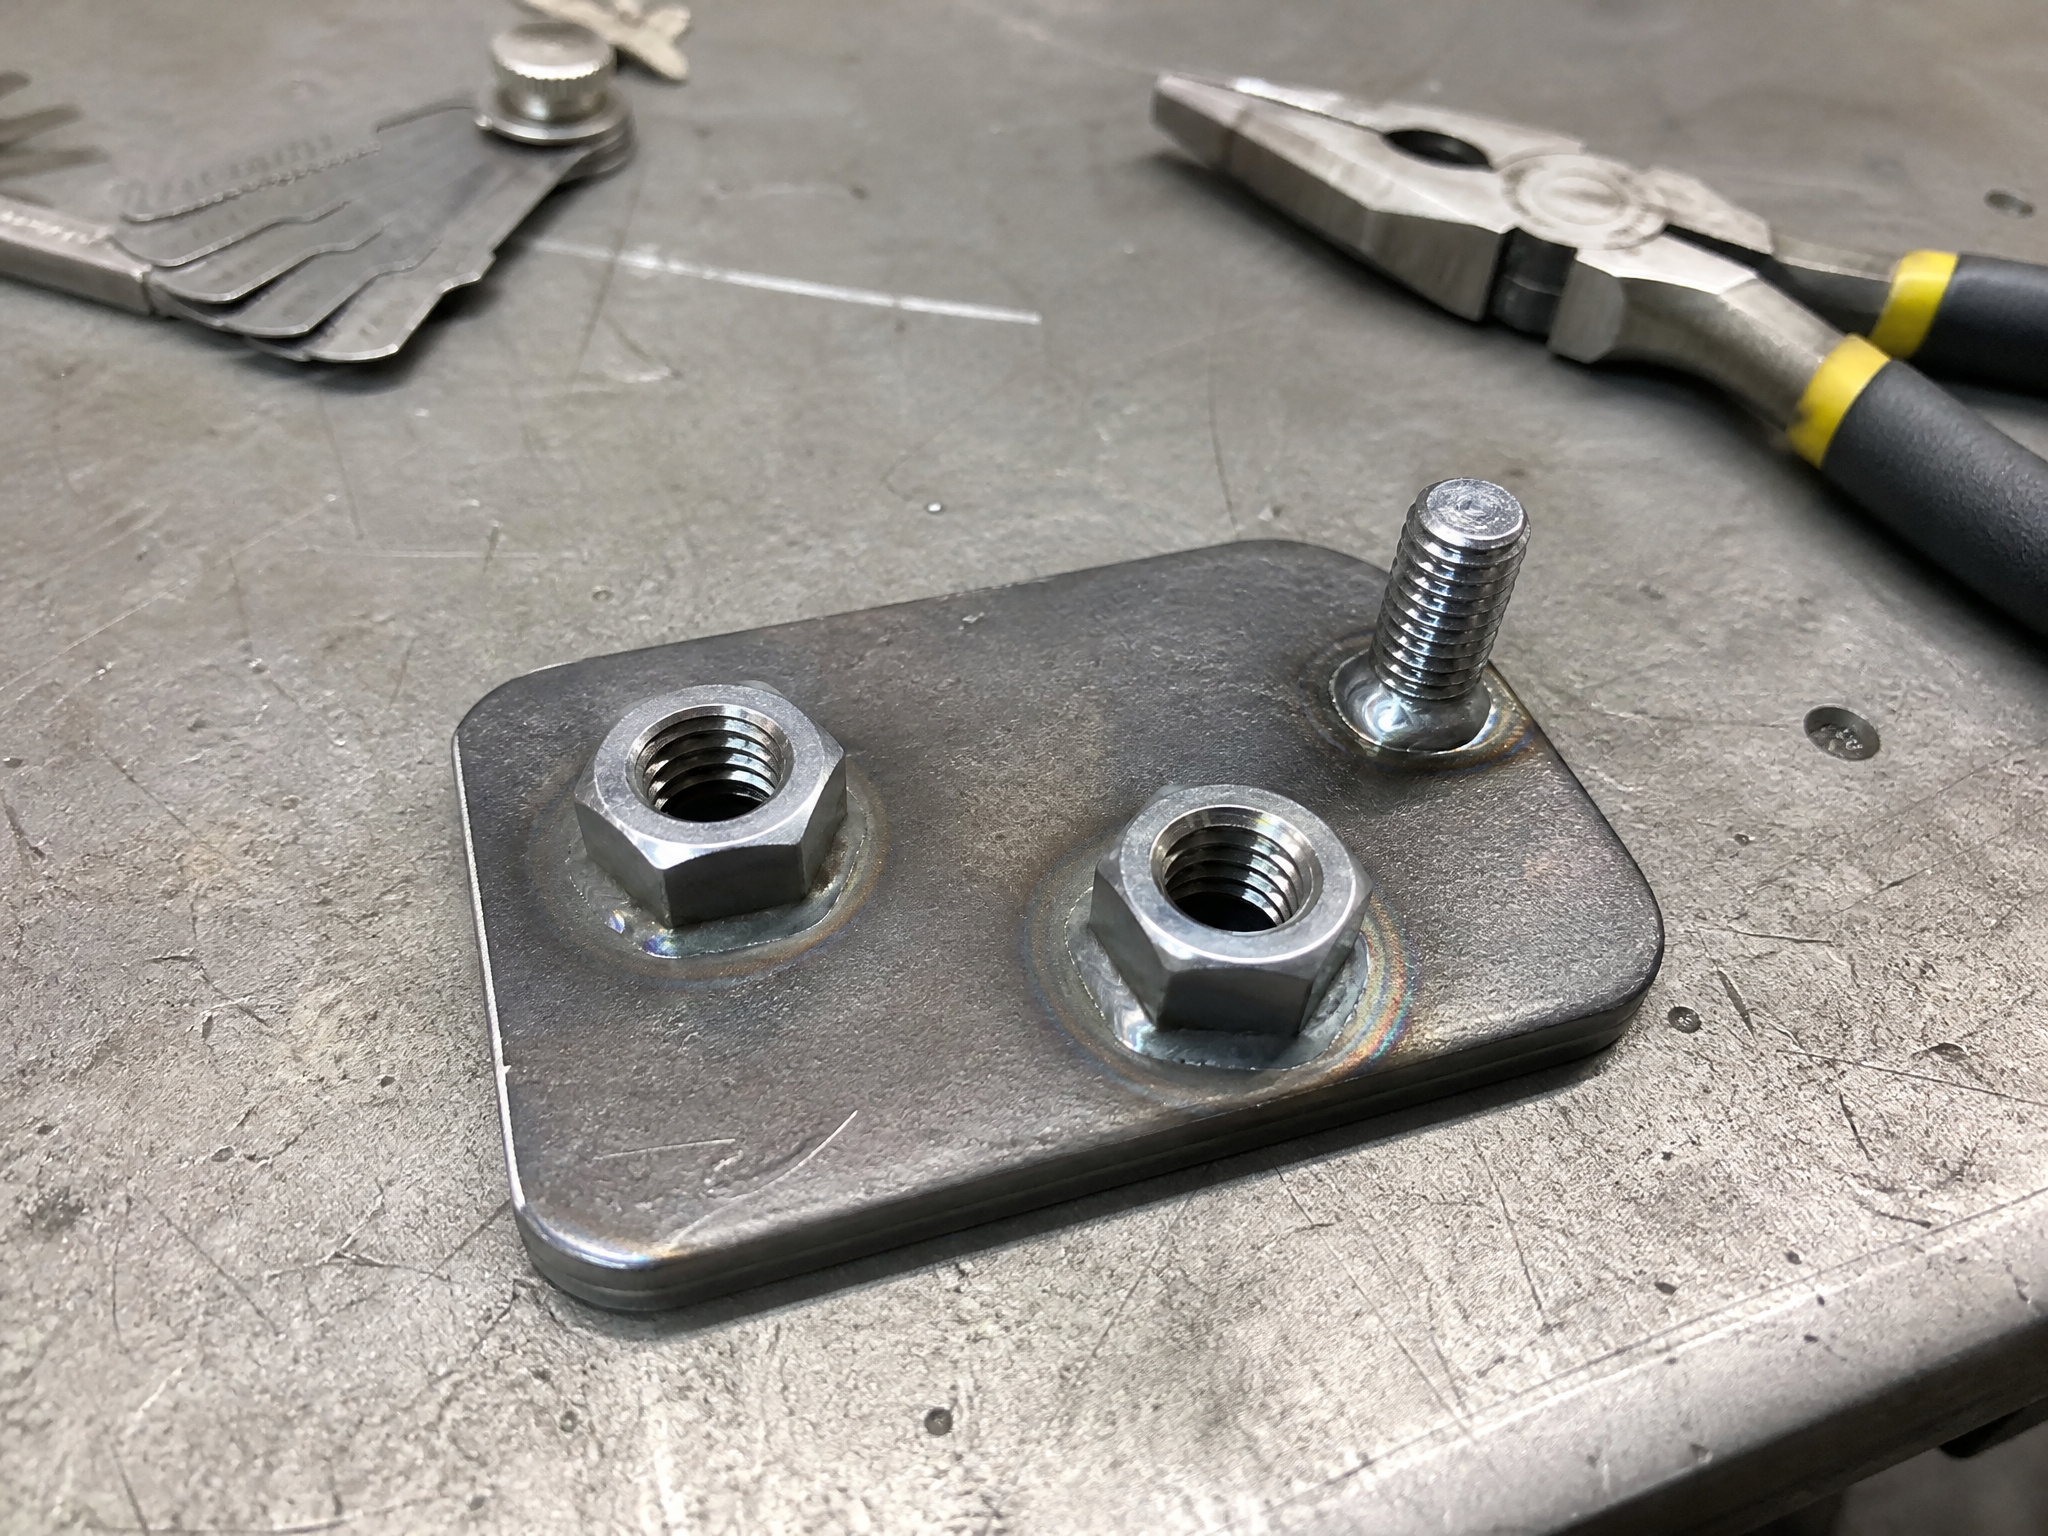
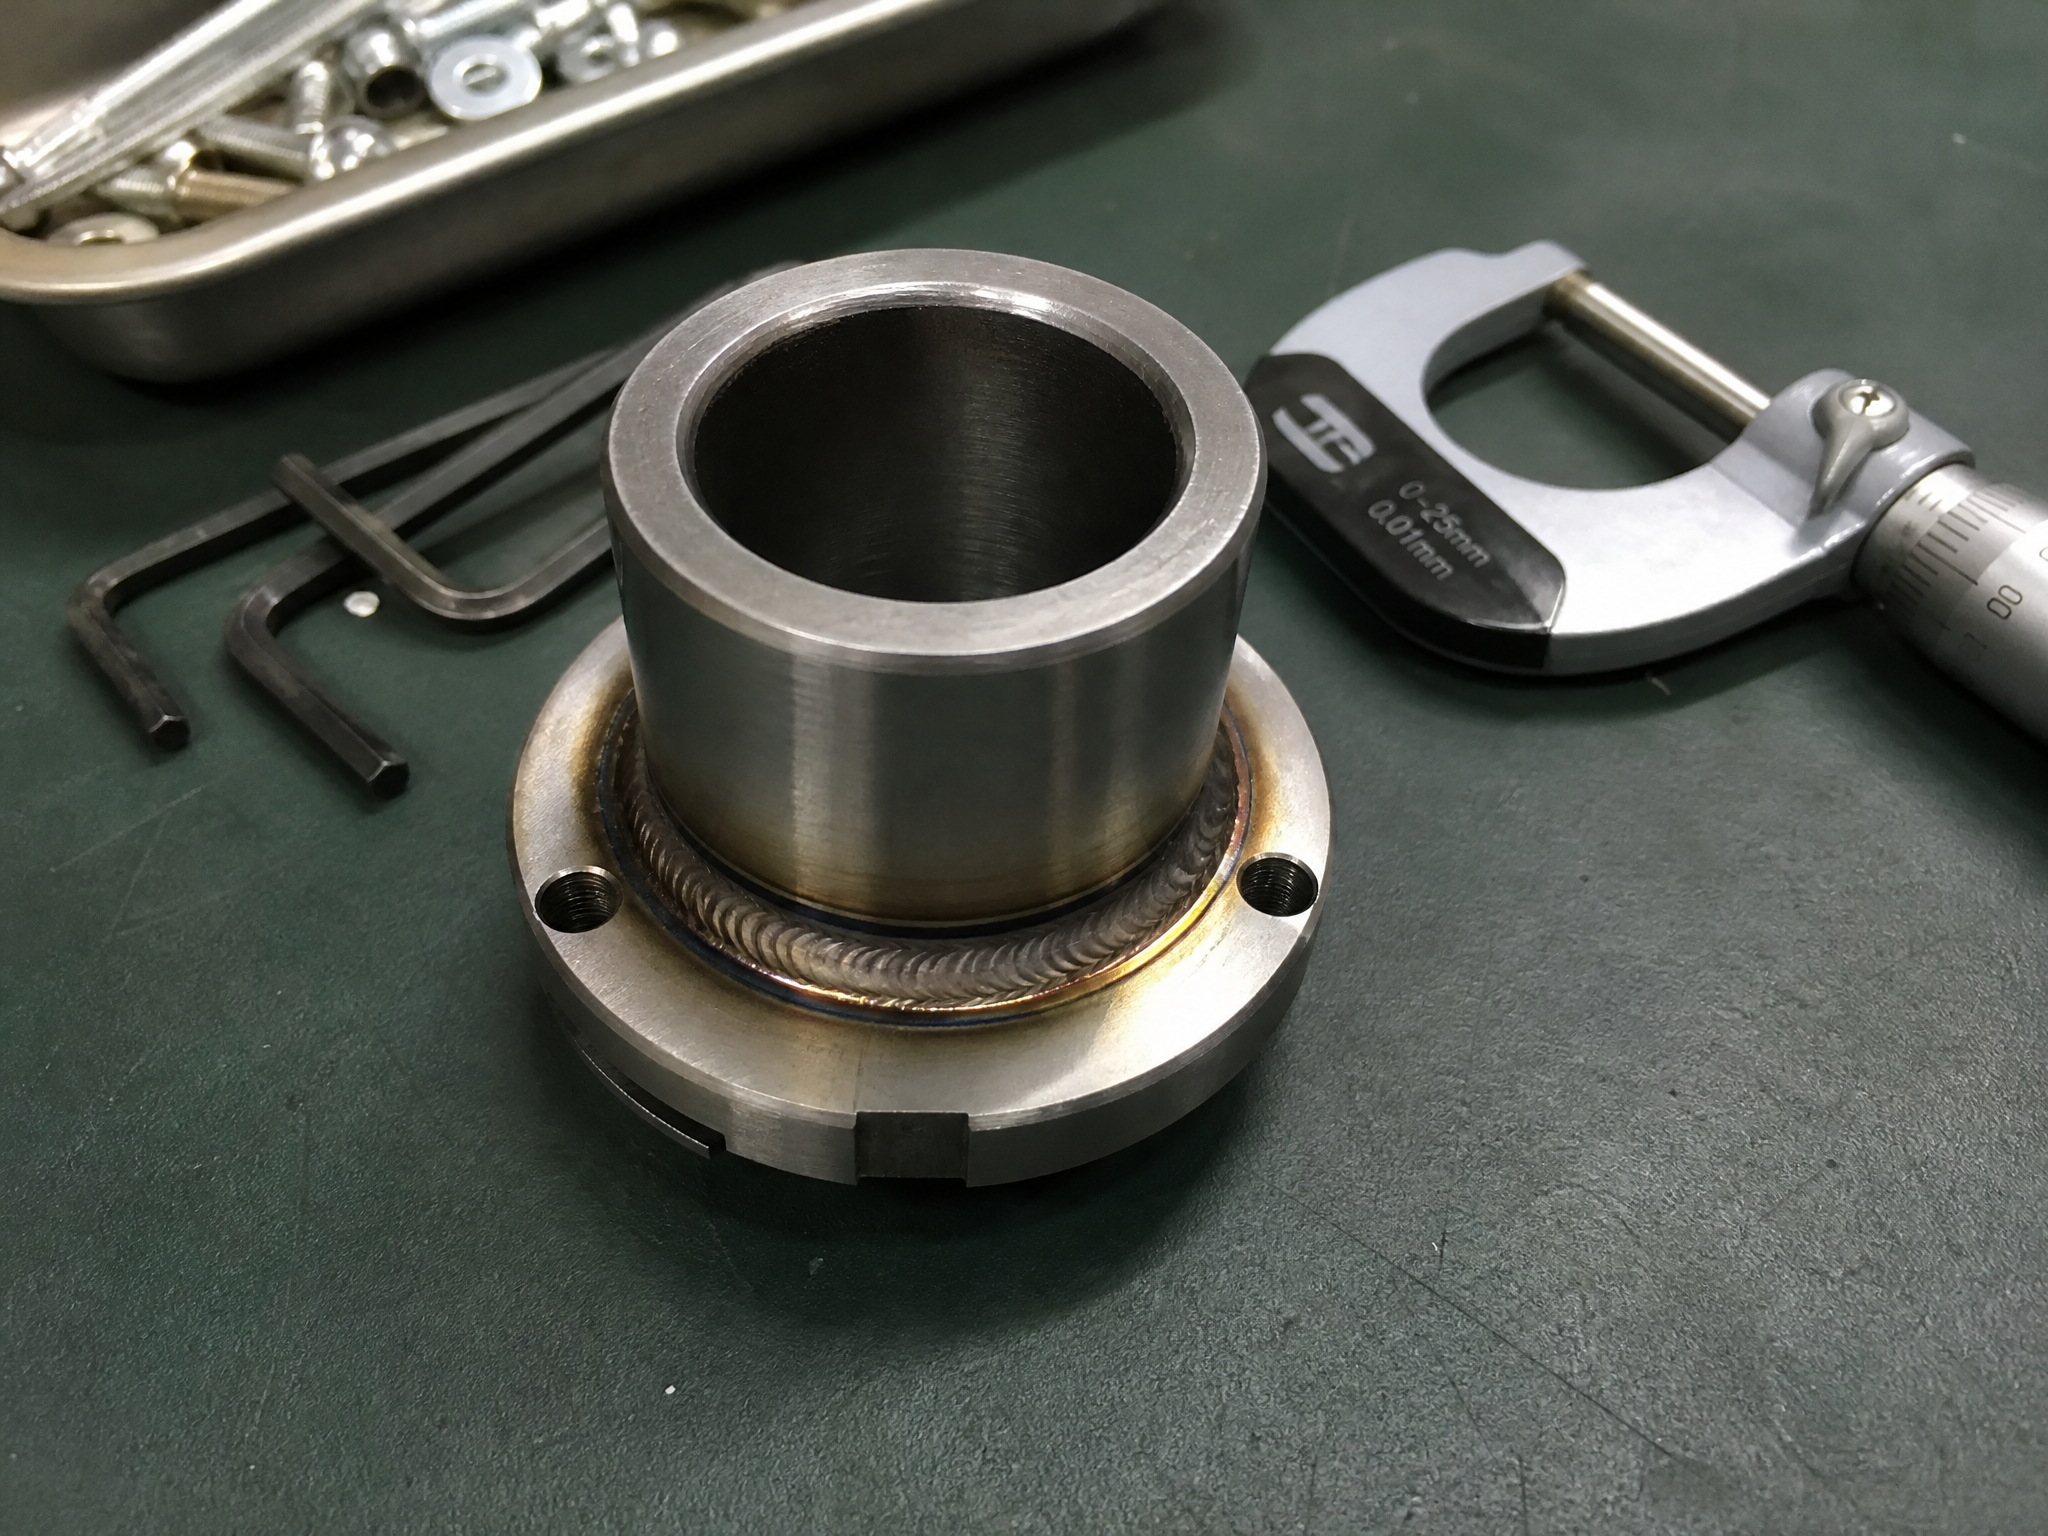
同一套参数不适用所有结构:微型外壳用激光焊控制热输入,铝件用交流 TIG 处理氧化膜,钣金与五金件用点焊、螺柱焊固定,轴套类用环缝焊保证同轴与密封。
场景对照
横向滑动可查看完整表格
先看工件,再看方案
同样是焊接,机架、钣金、轴套与新能源部件的关注点完全不同。
| 工件类型 | 典型材料 | 主要难点 | 方案方向 |
|---|---|---|---|
| 设备机架与底座 | 碳钢、不锈钢、铝型材 | 焊接变形、孔位精度、外观 | 工装约束配合分段焊接顺序,焊后复检孔位 |
| 钣金外壳与箱体 | 冷轧板、镀锌板 | 外观、气密、焊接变形 | 夹具定位与顺序焊接,配合气密检测 |
| 传动轴套与环缝件 | 碳钢、不锈钢 | 同轴度、环缝一致性 | 定位基准先定,参数固化后按批验证同轴度 |
| 传感器与微型外壳 | 不锈钢、铝合金 | 热输入、薄壁变形 | 精密激光焊或氩弧焊,样件验证后固化 |
| 新能源部件(汇流排 / 极耳) | 铝、铜、镀镍钢 | 热输入、镀层状态、连接电阻 | 低热输入工艺配合工装定位与检测 |
合作流程
四步走完,再谈批量
每个阶段的产出都可以验收,避免做到一半发现方向不对。
STEP 01
需求与图纸确认
材料、厚度、镀层、批量、交付与检验要求,先对齐口径。
STEP 02
工艺评审与打样
判断工艺可行性,试焊样件并记录参数窗口与检测结果。
STEP 03
工装与参数固化
定位、夹紧、节拍与参数一起锁定,形成可执行工艺文件。
STEP 04
小批验证到批量
小批确认良率与节拍,再按批次投产并留存过程记录。
手上正好有工件要评估?把材料、厚度、图纸或样件照片发给我们,先做工艺判断。
提交需求