技术科普与行业观察:写给正在选工艺、定产线的工程师与采购。
从工艺选型、保护气体到参数固化与质量追溯,写给正在做工艺决策的人。
同一把焊枪换个气,熔深、成形与焊速都会变。
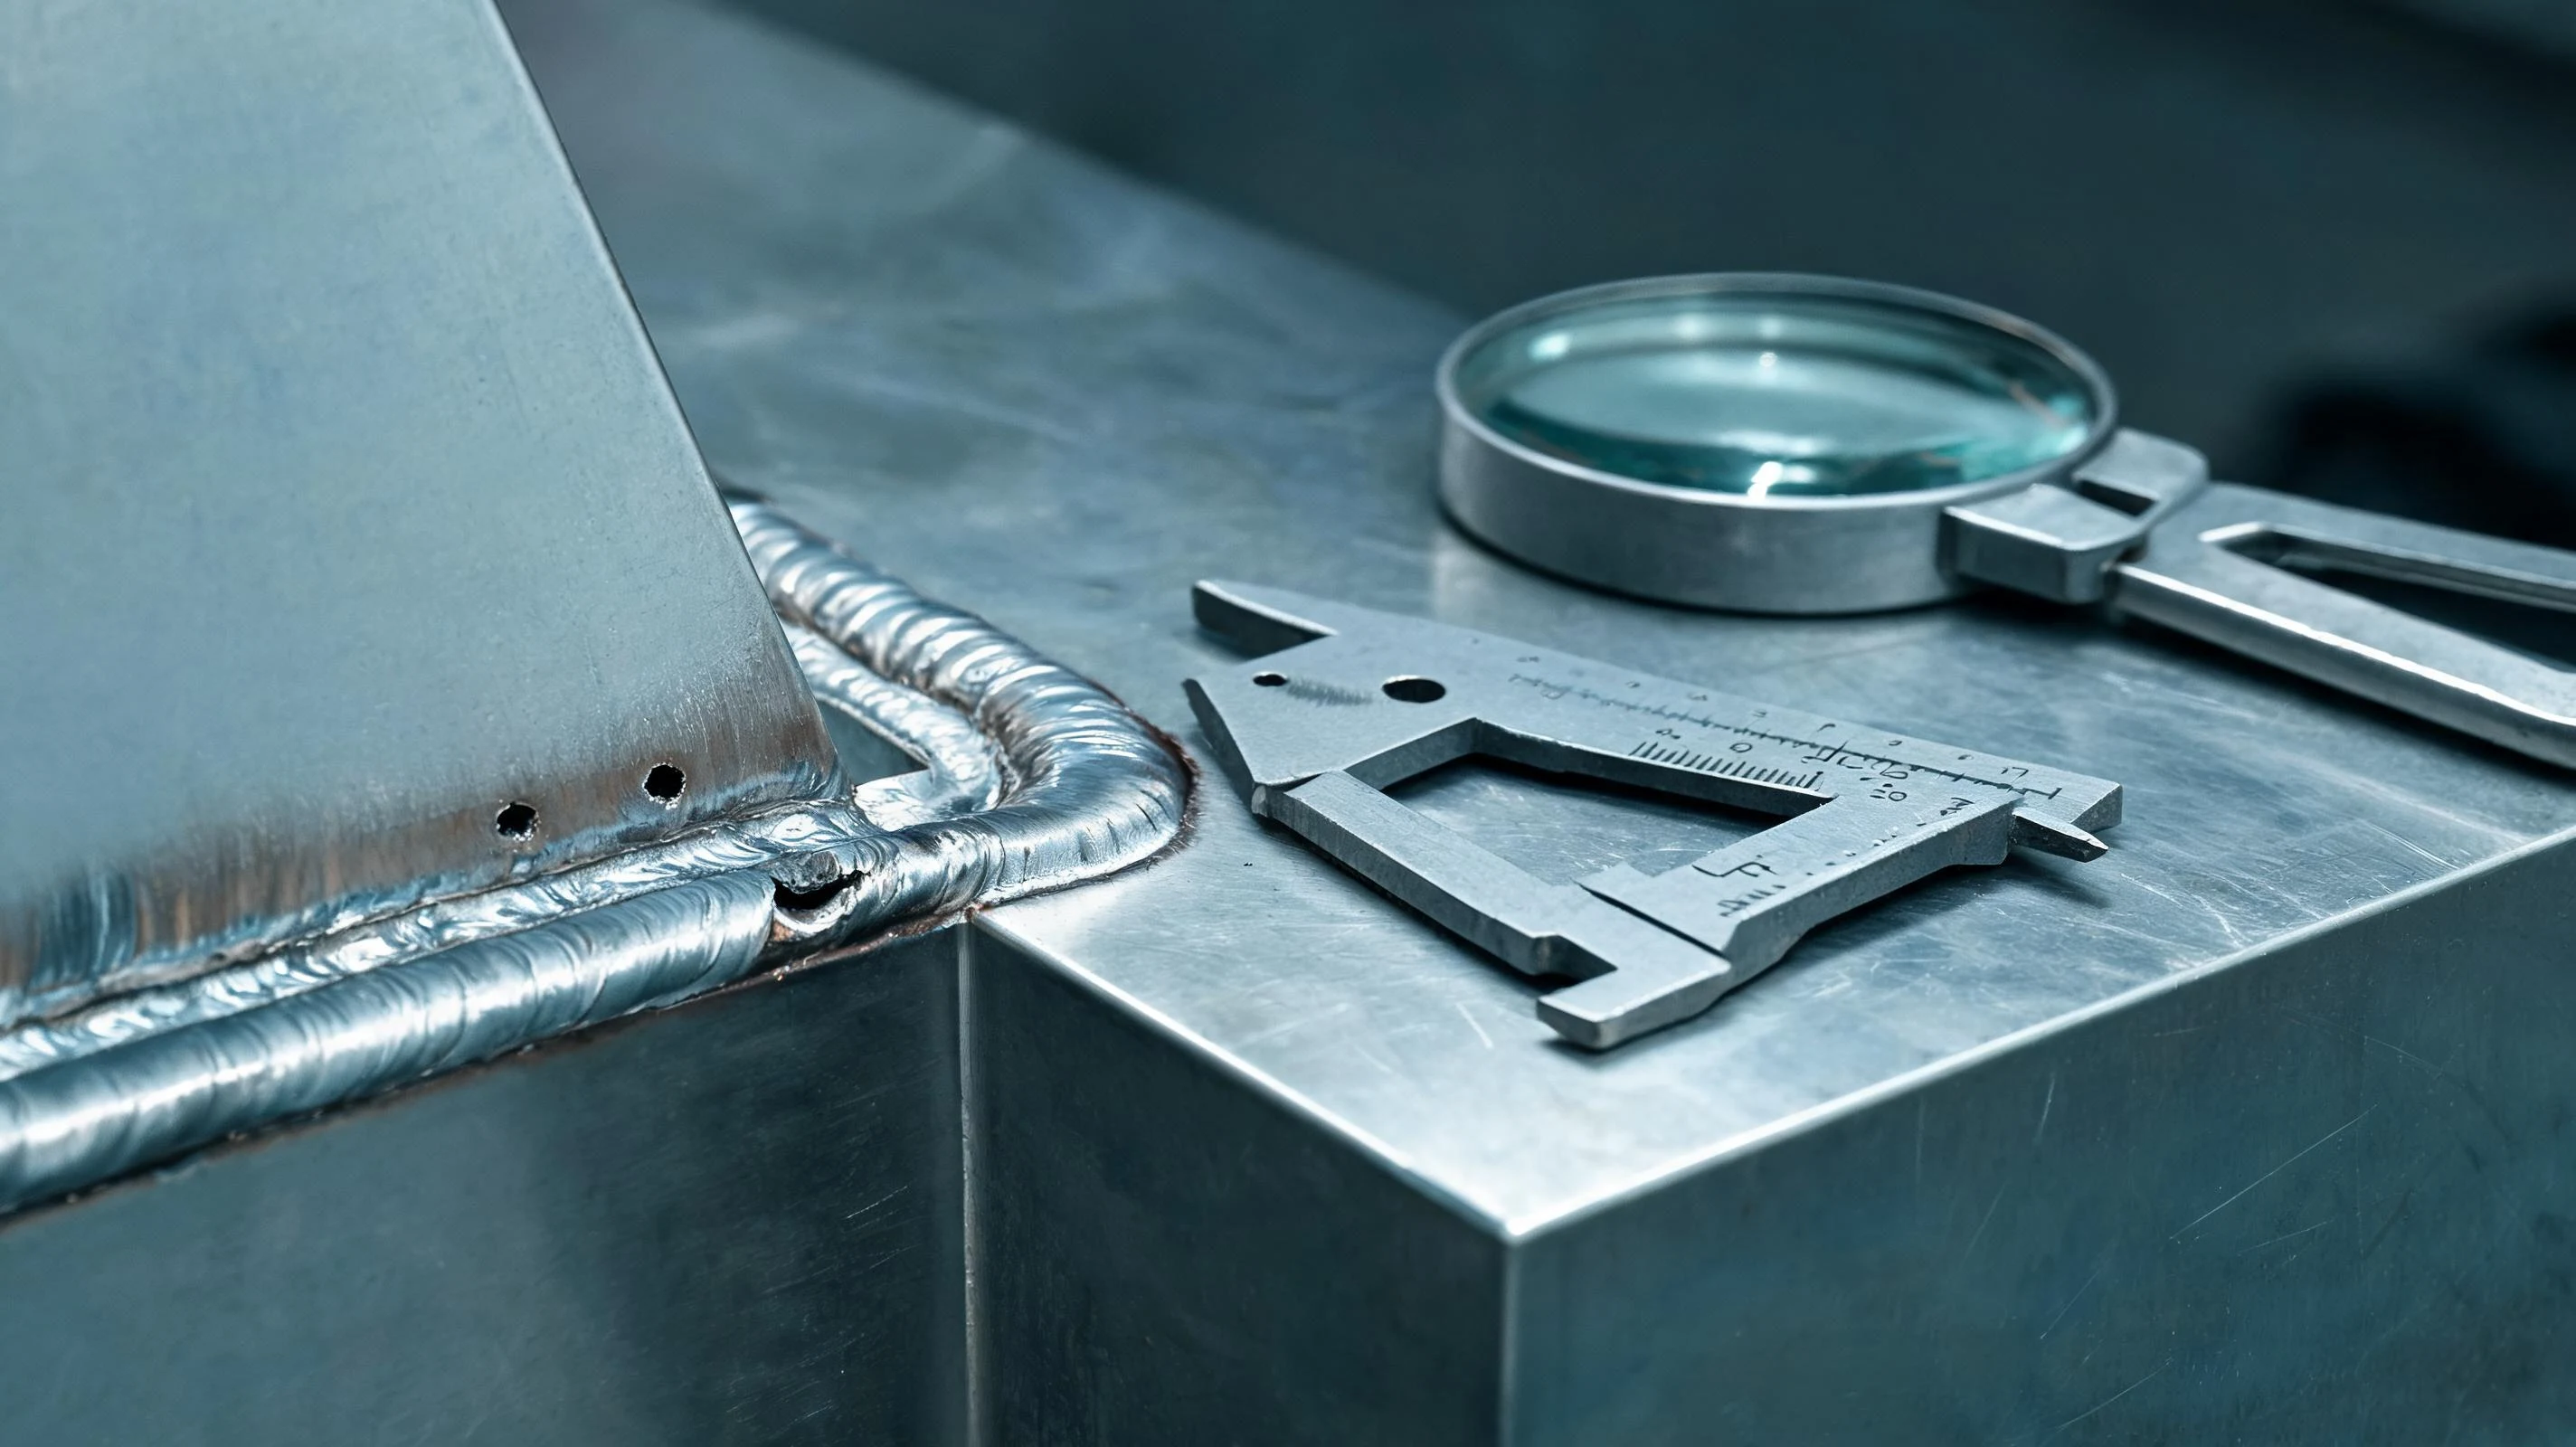
同一类缺陷成因可能完全不同,排查要从材料与清洁开始。
两种工艺的差异不在设备贵不贵,而在材料、镀层、结构与节拍能不能对上。
打样和量产是两套状态,没被固化的变量会在批量中放大。
选工艺、控变形、薄壁焊接、镀锌件处理、微型外壳与小批量排产,按问题整理做法。
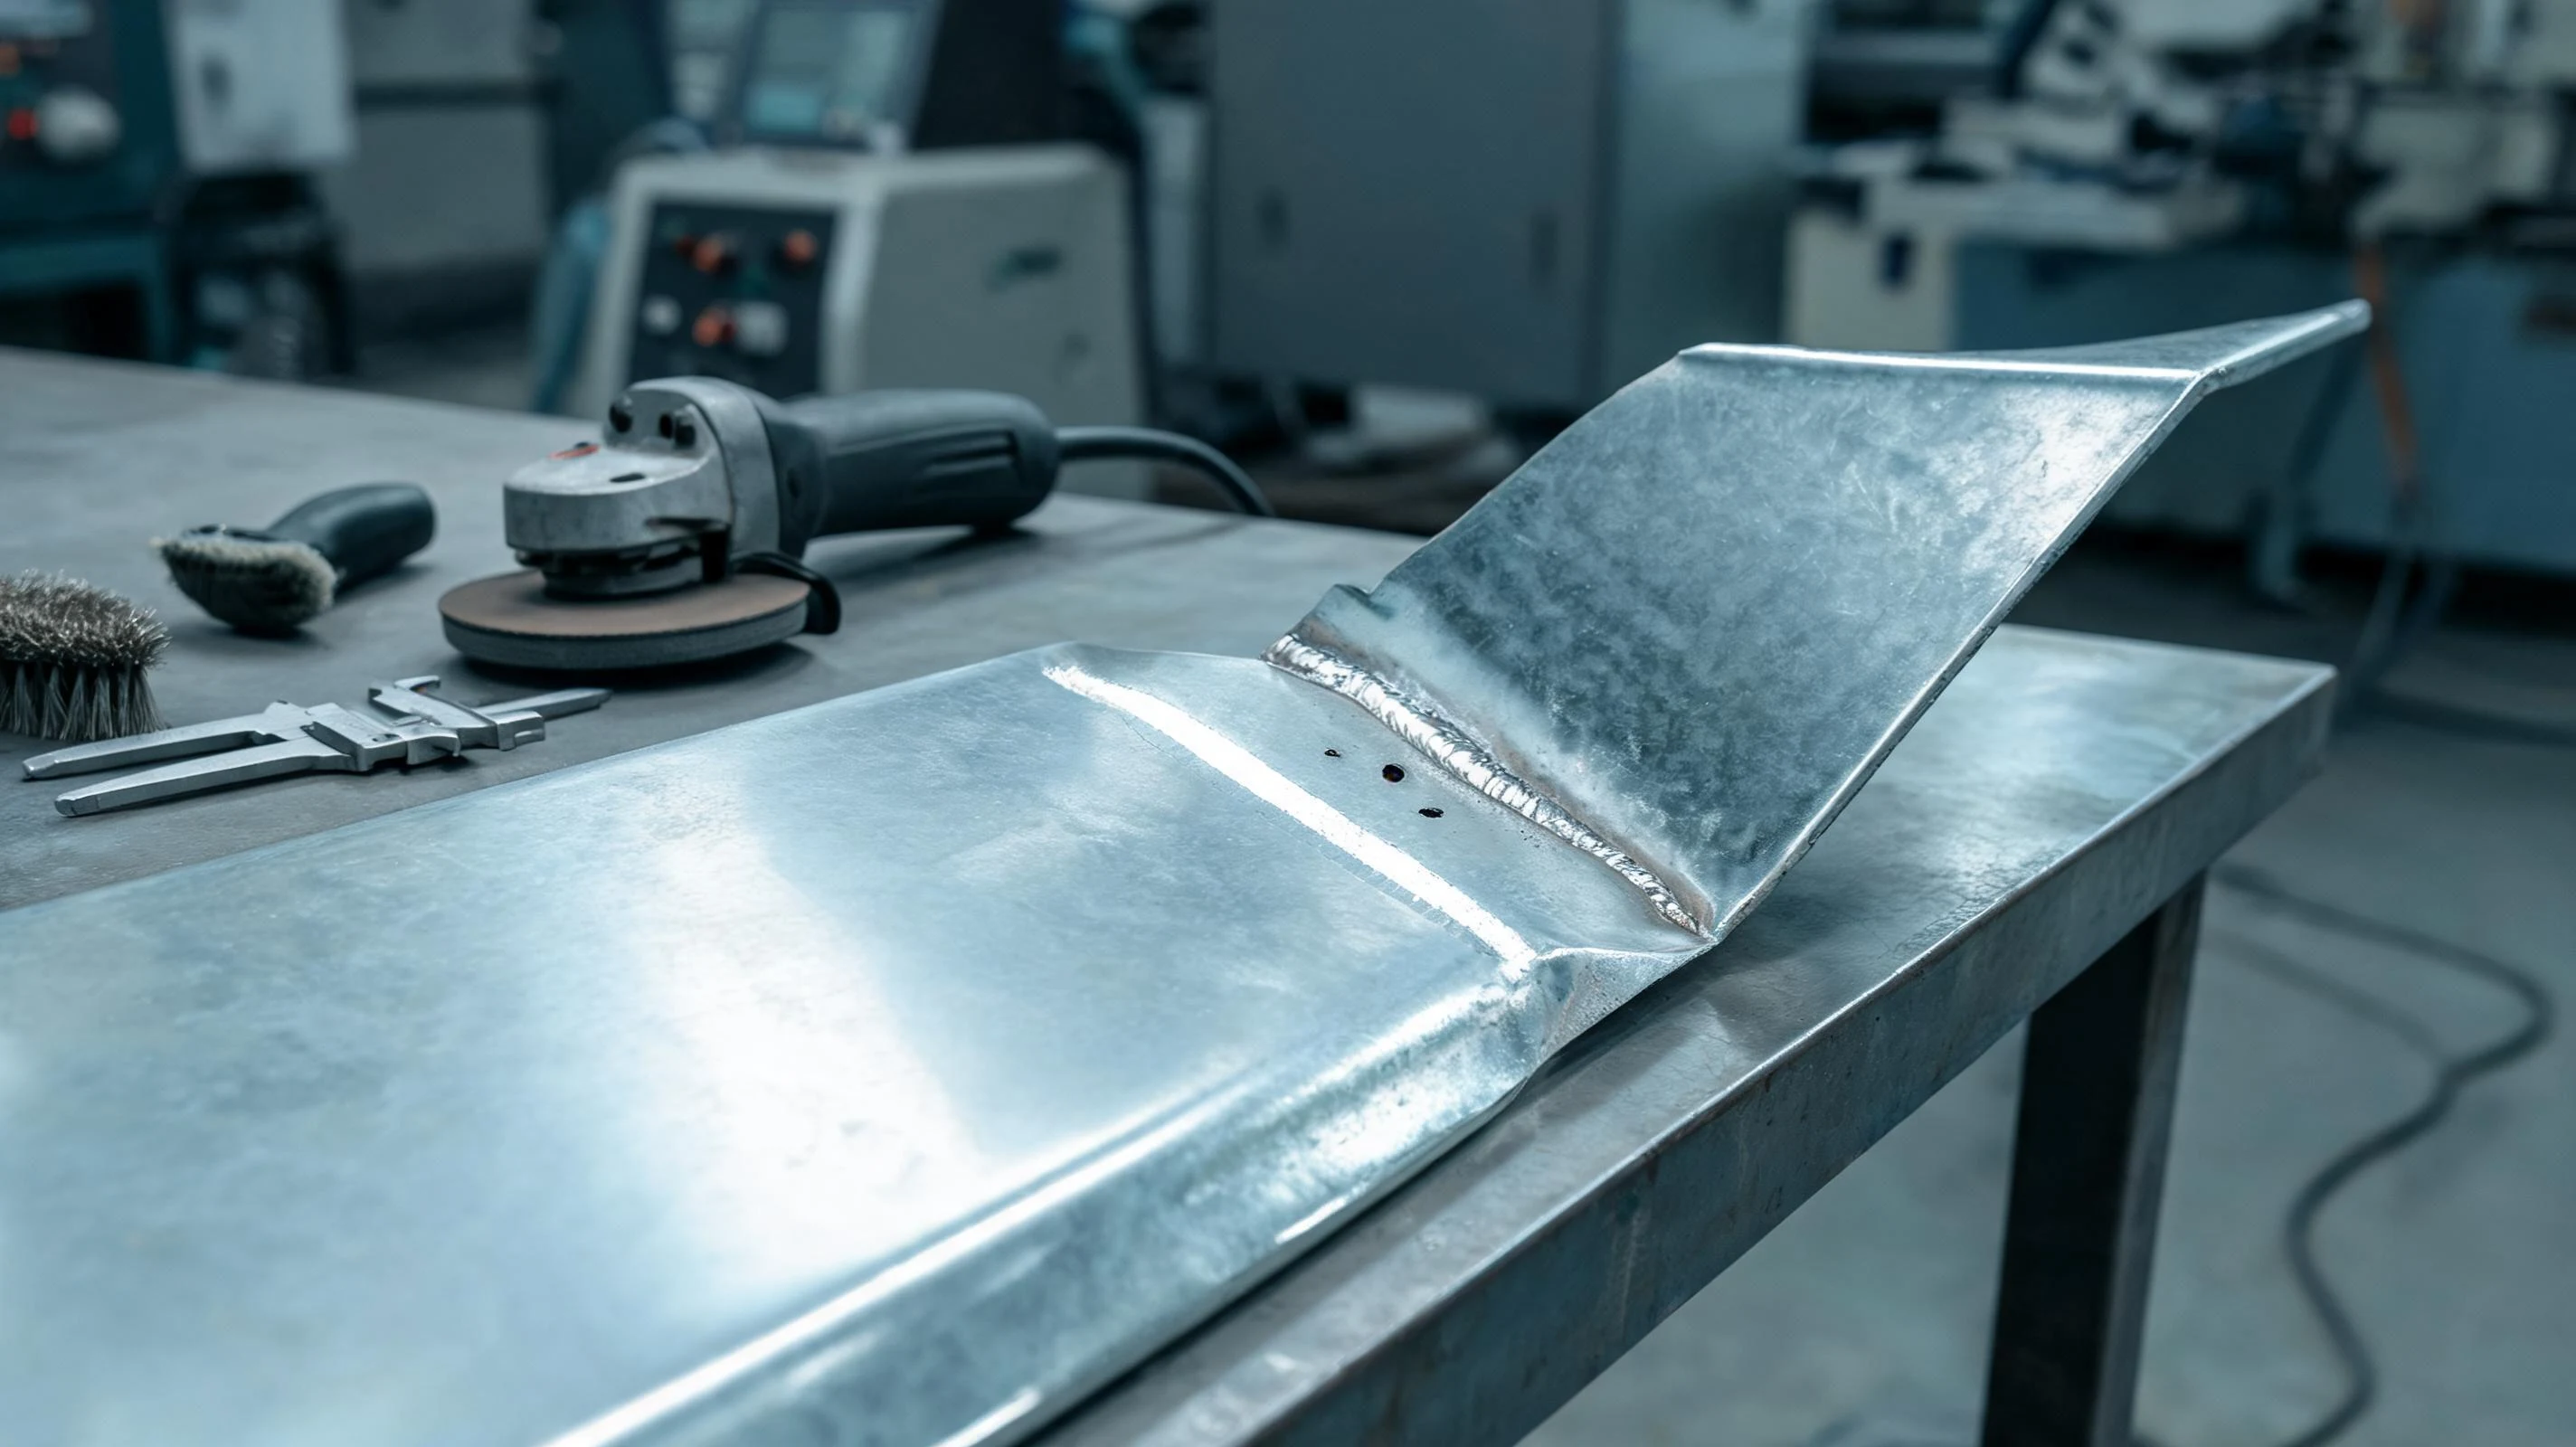
锌层先蒸发再凝结,气孔与飞溅都从这儿来。
先看批量、结构稳定性与检测要求,再决定工艺形态。
变形在装配与顺序里就决定了,焊后校正只是补救。
1–2mm 薄壁件,热量稍有富余就烧穿,窗口怎么找。
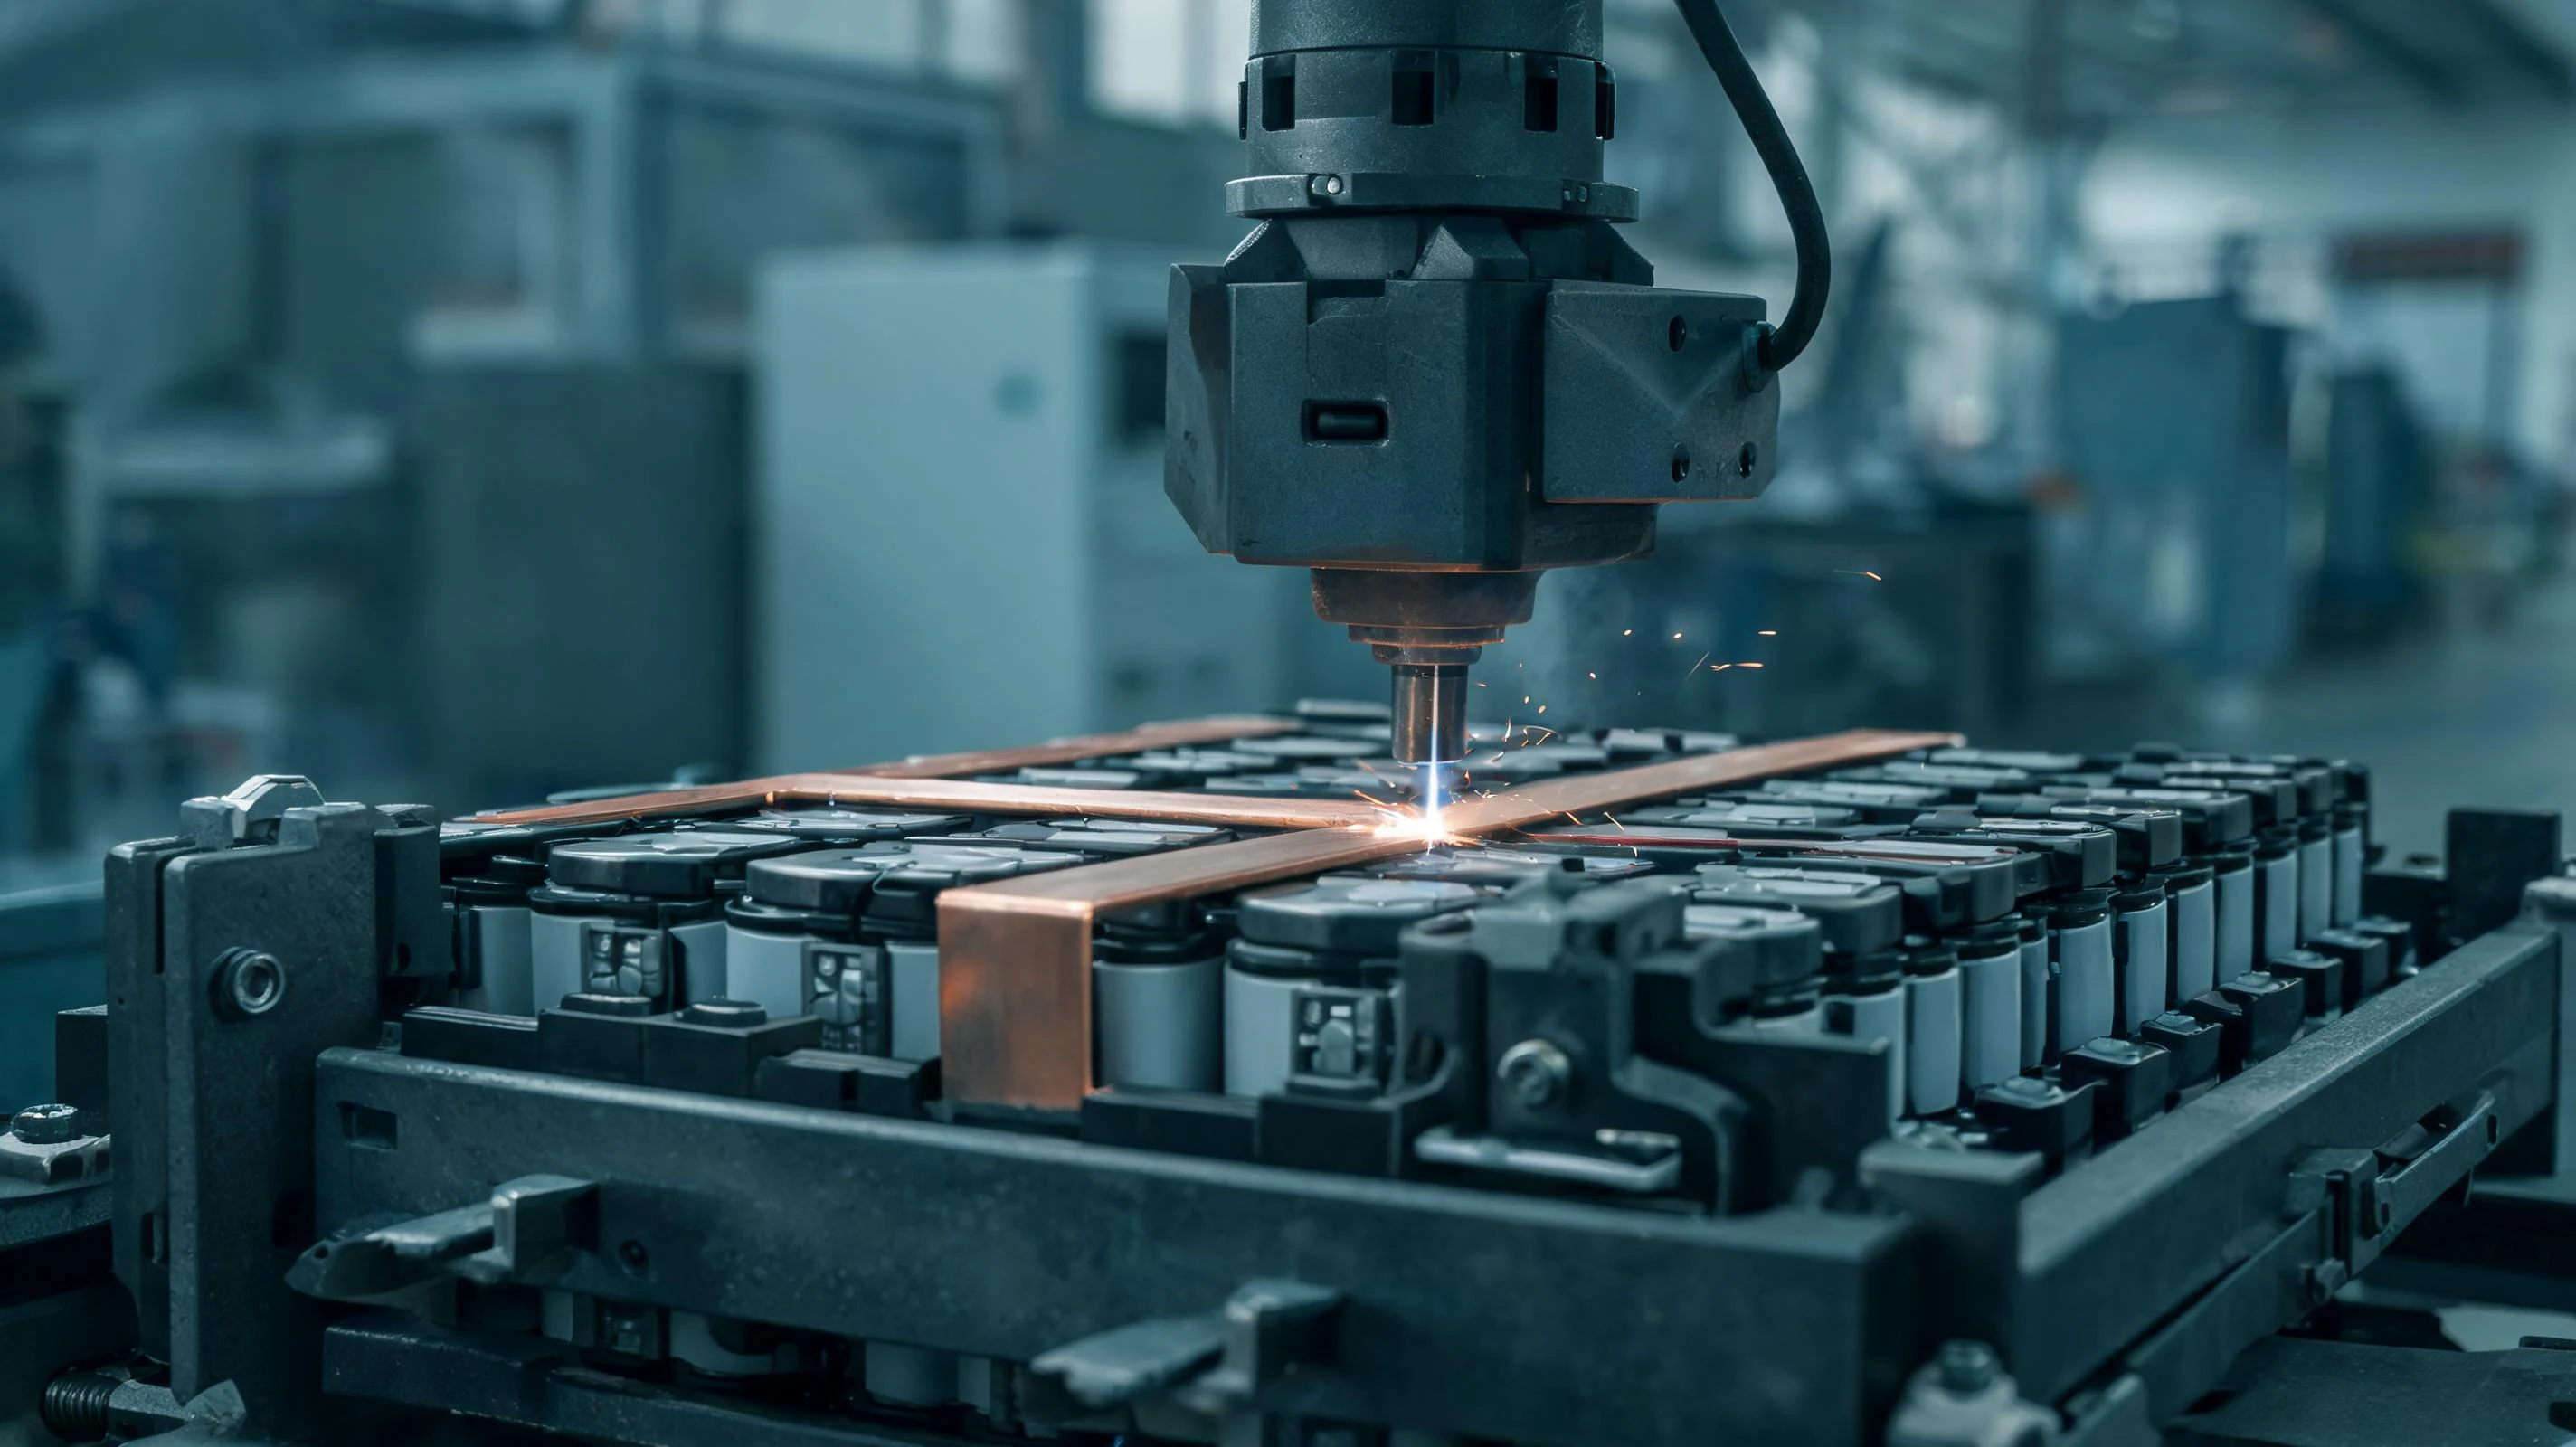
激光焊热输入小,但间隙、反射率与工装精度卡住上限。
小批量的效率不在焊得快,而在换型少、准备齐。
外协报价、工装投入与产线变化,从采购与管理的角度看焊接。
图纸、材料、批量与检验四类信息齐了,报价才可比。
人工、返工与工装维护三笔账,算清再决定上不上。
材料更薄、节拍更快、留痕要求更高,焊接环节正在被动升级。
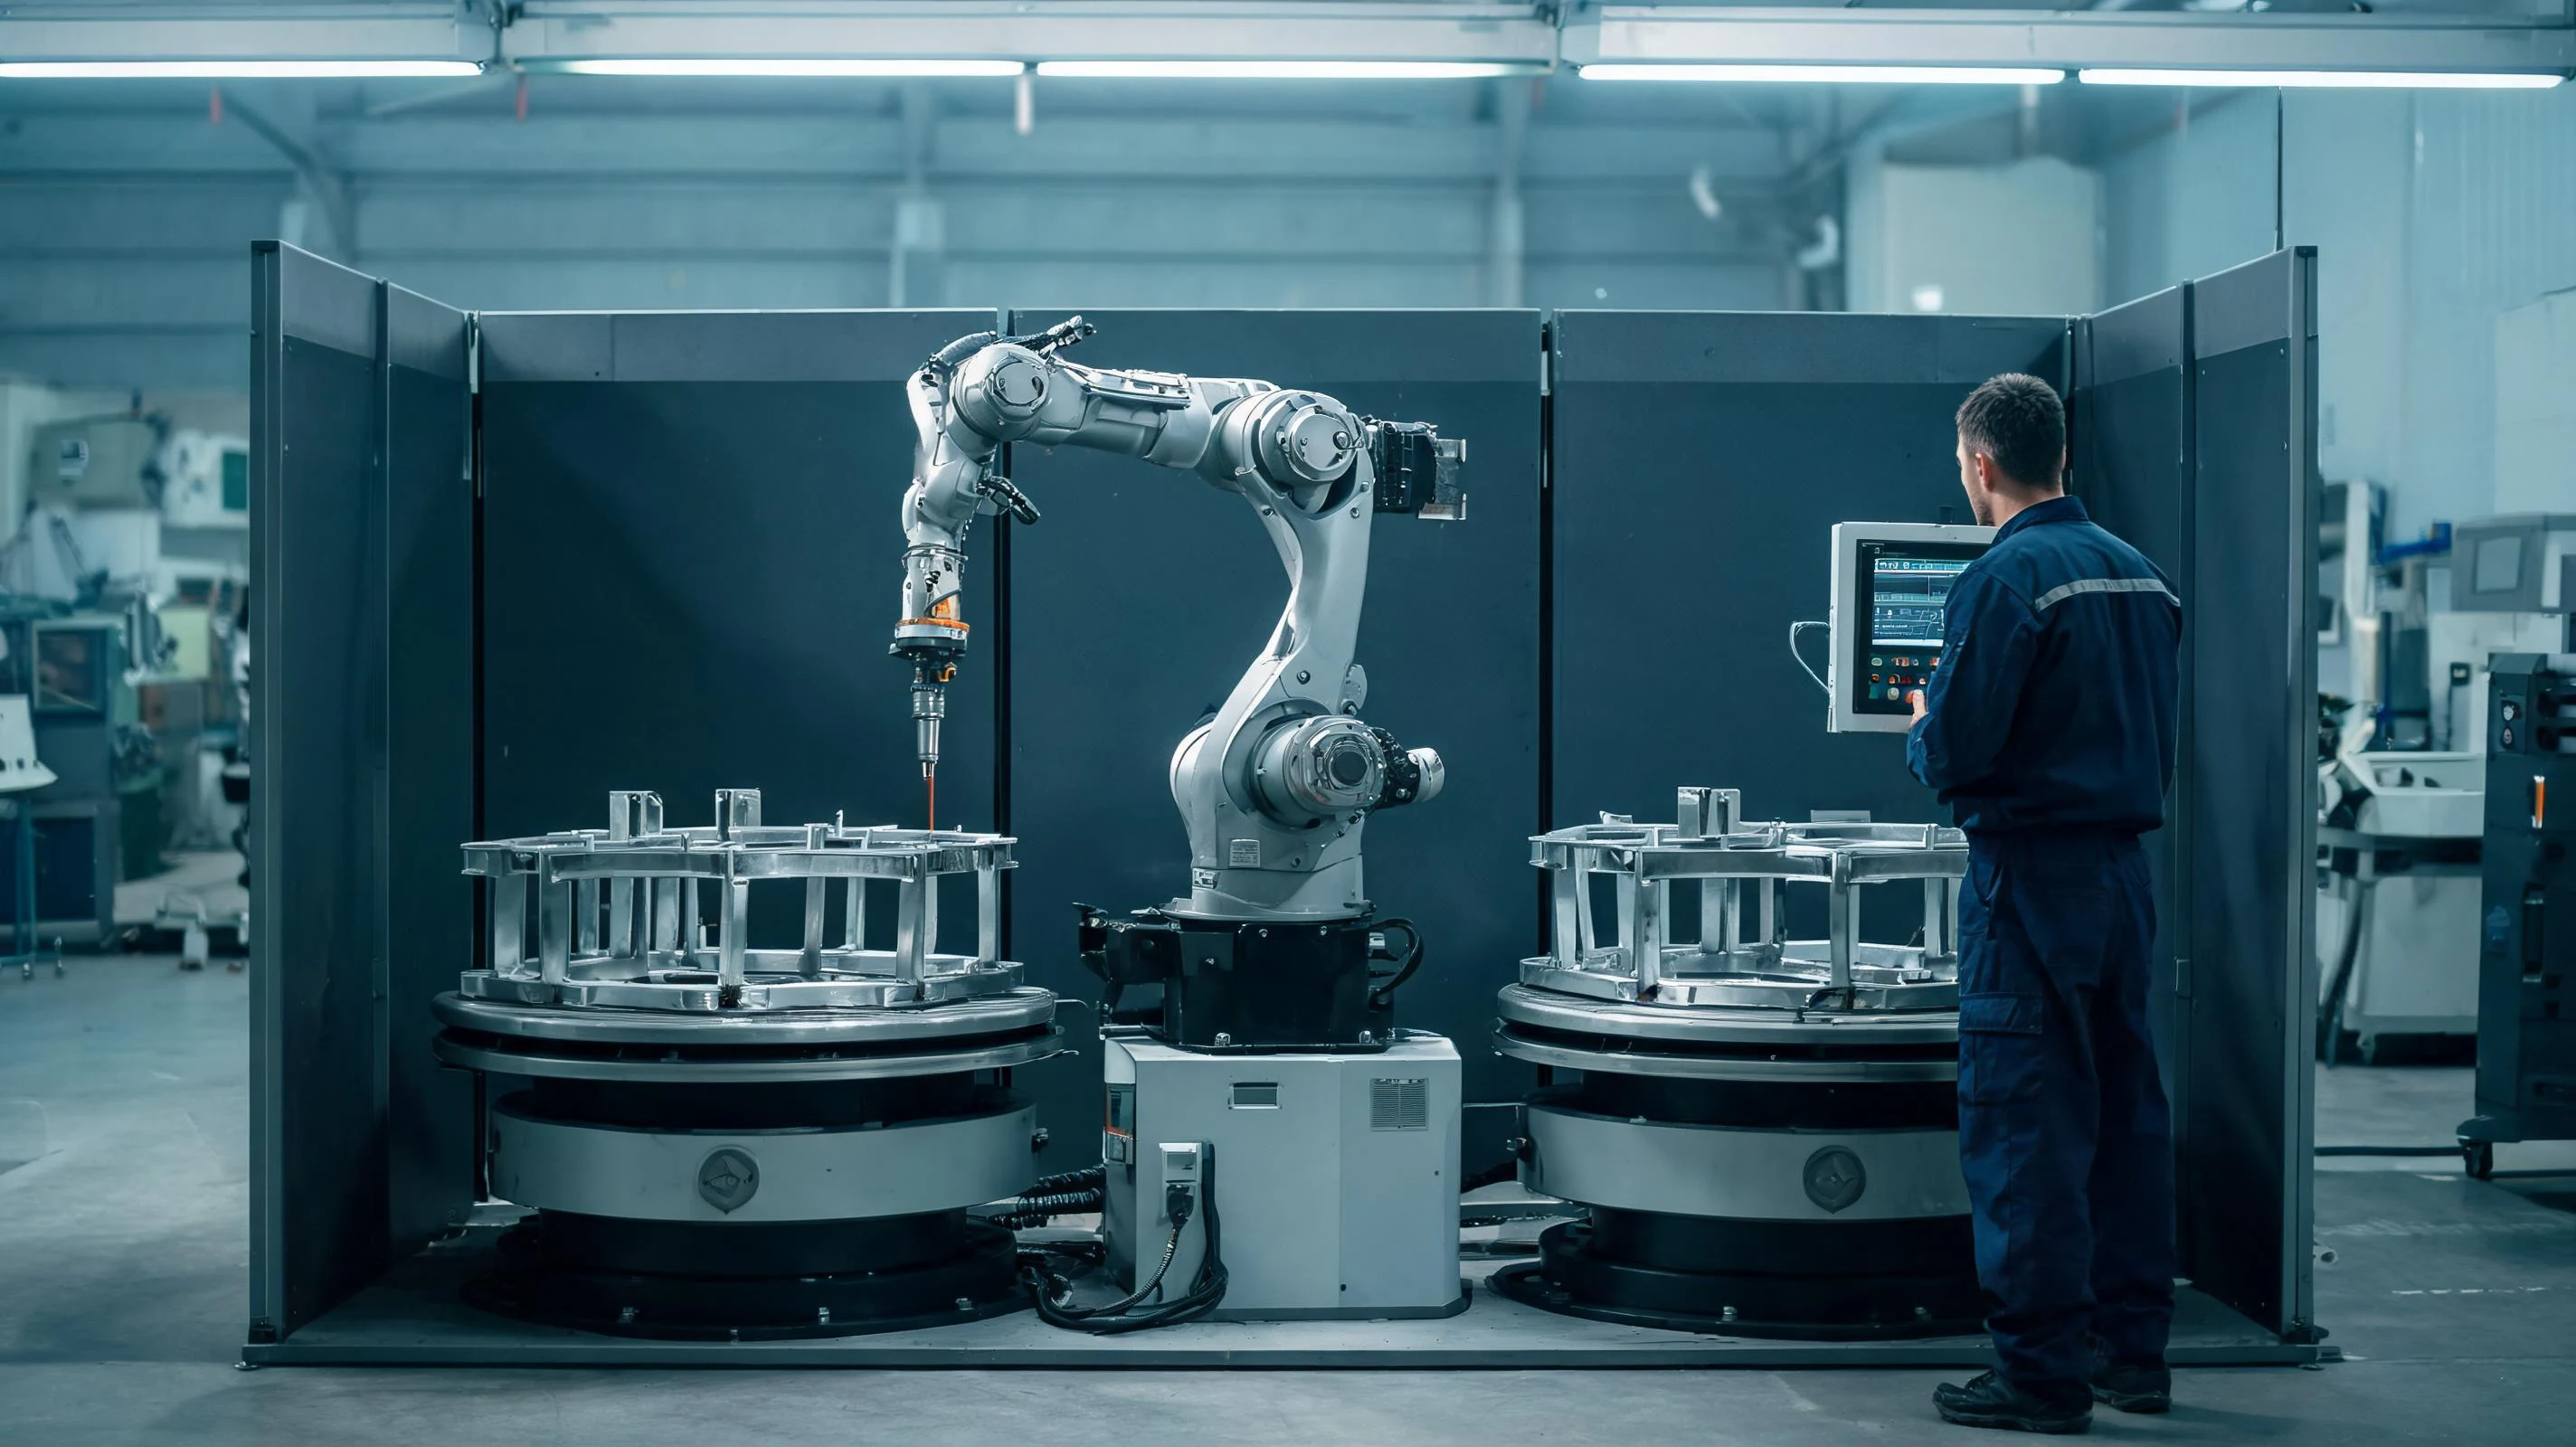
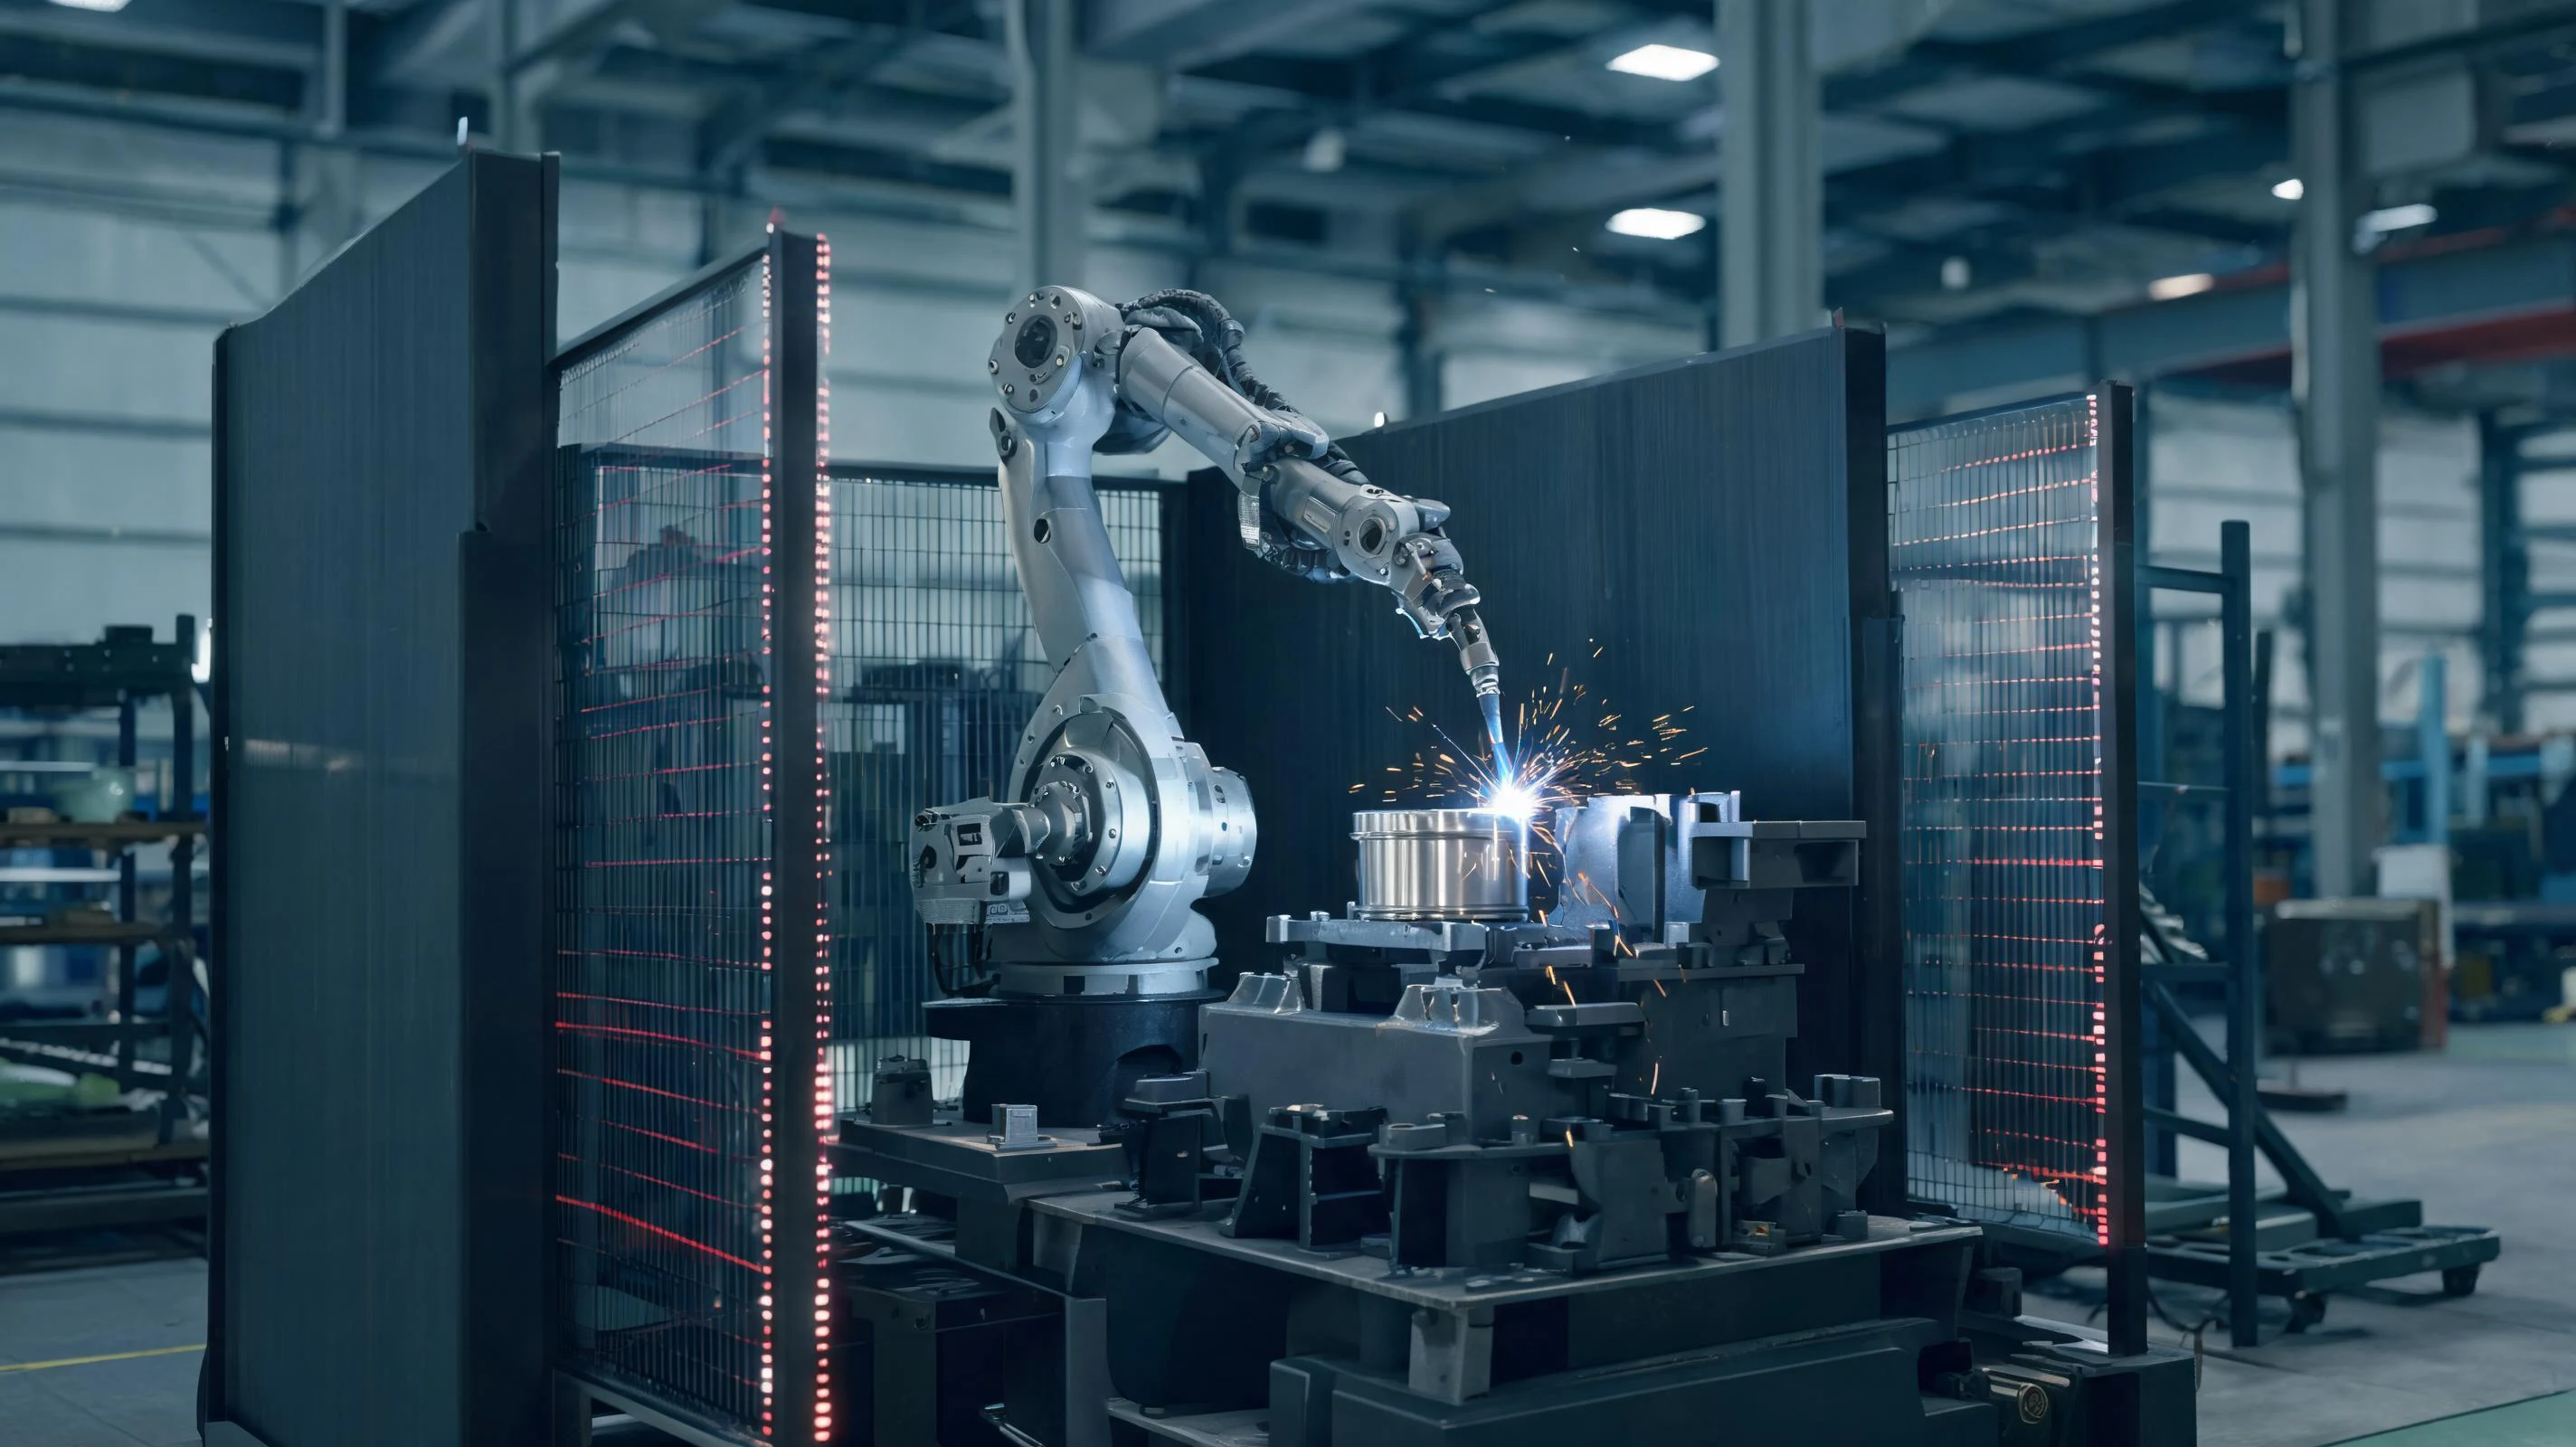
自动化能焊不等于能稳定焊,四个前置条件要在立项前确认。
有具体工件要评估?把材料、厚度和图纸发过来,我们先判断工艺可行性,再谈打样与批量。