从打样到量产:焊接参数固化与质量追溯
打样和量产是两套状态,没被固化的变量会在批量中放大。
阅读全文
在动力电池与储能模组的装配里,焊接是决定导电与结构安全的最后一道连接。常被拿来对比的两种方案是激光焊与电阻焊:一个靠高能量密度光束熔化材料,一个靠电流通过接触电阻产生的热量形成焊点。两者没有绝对优劣,关键在于工件结构、材料组合和产量节拍。
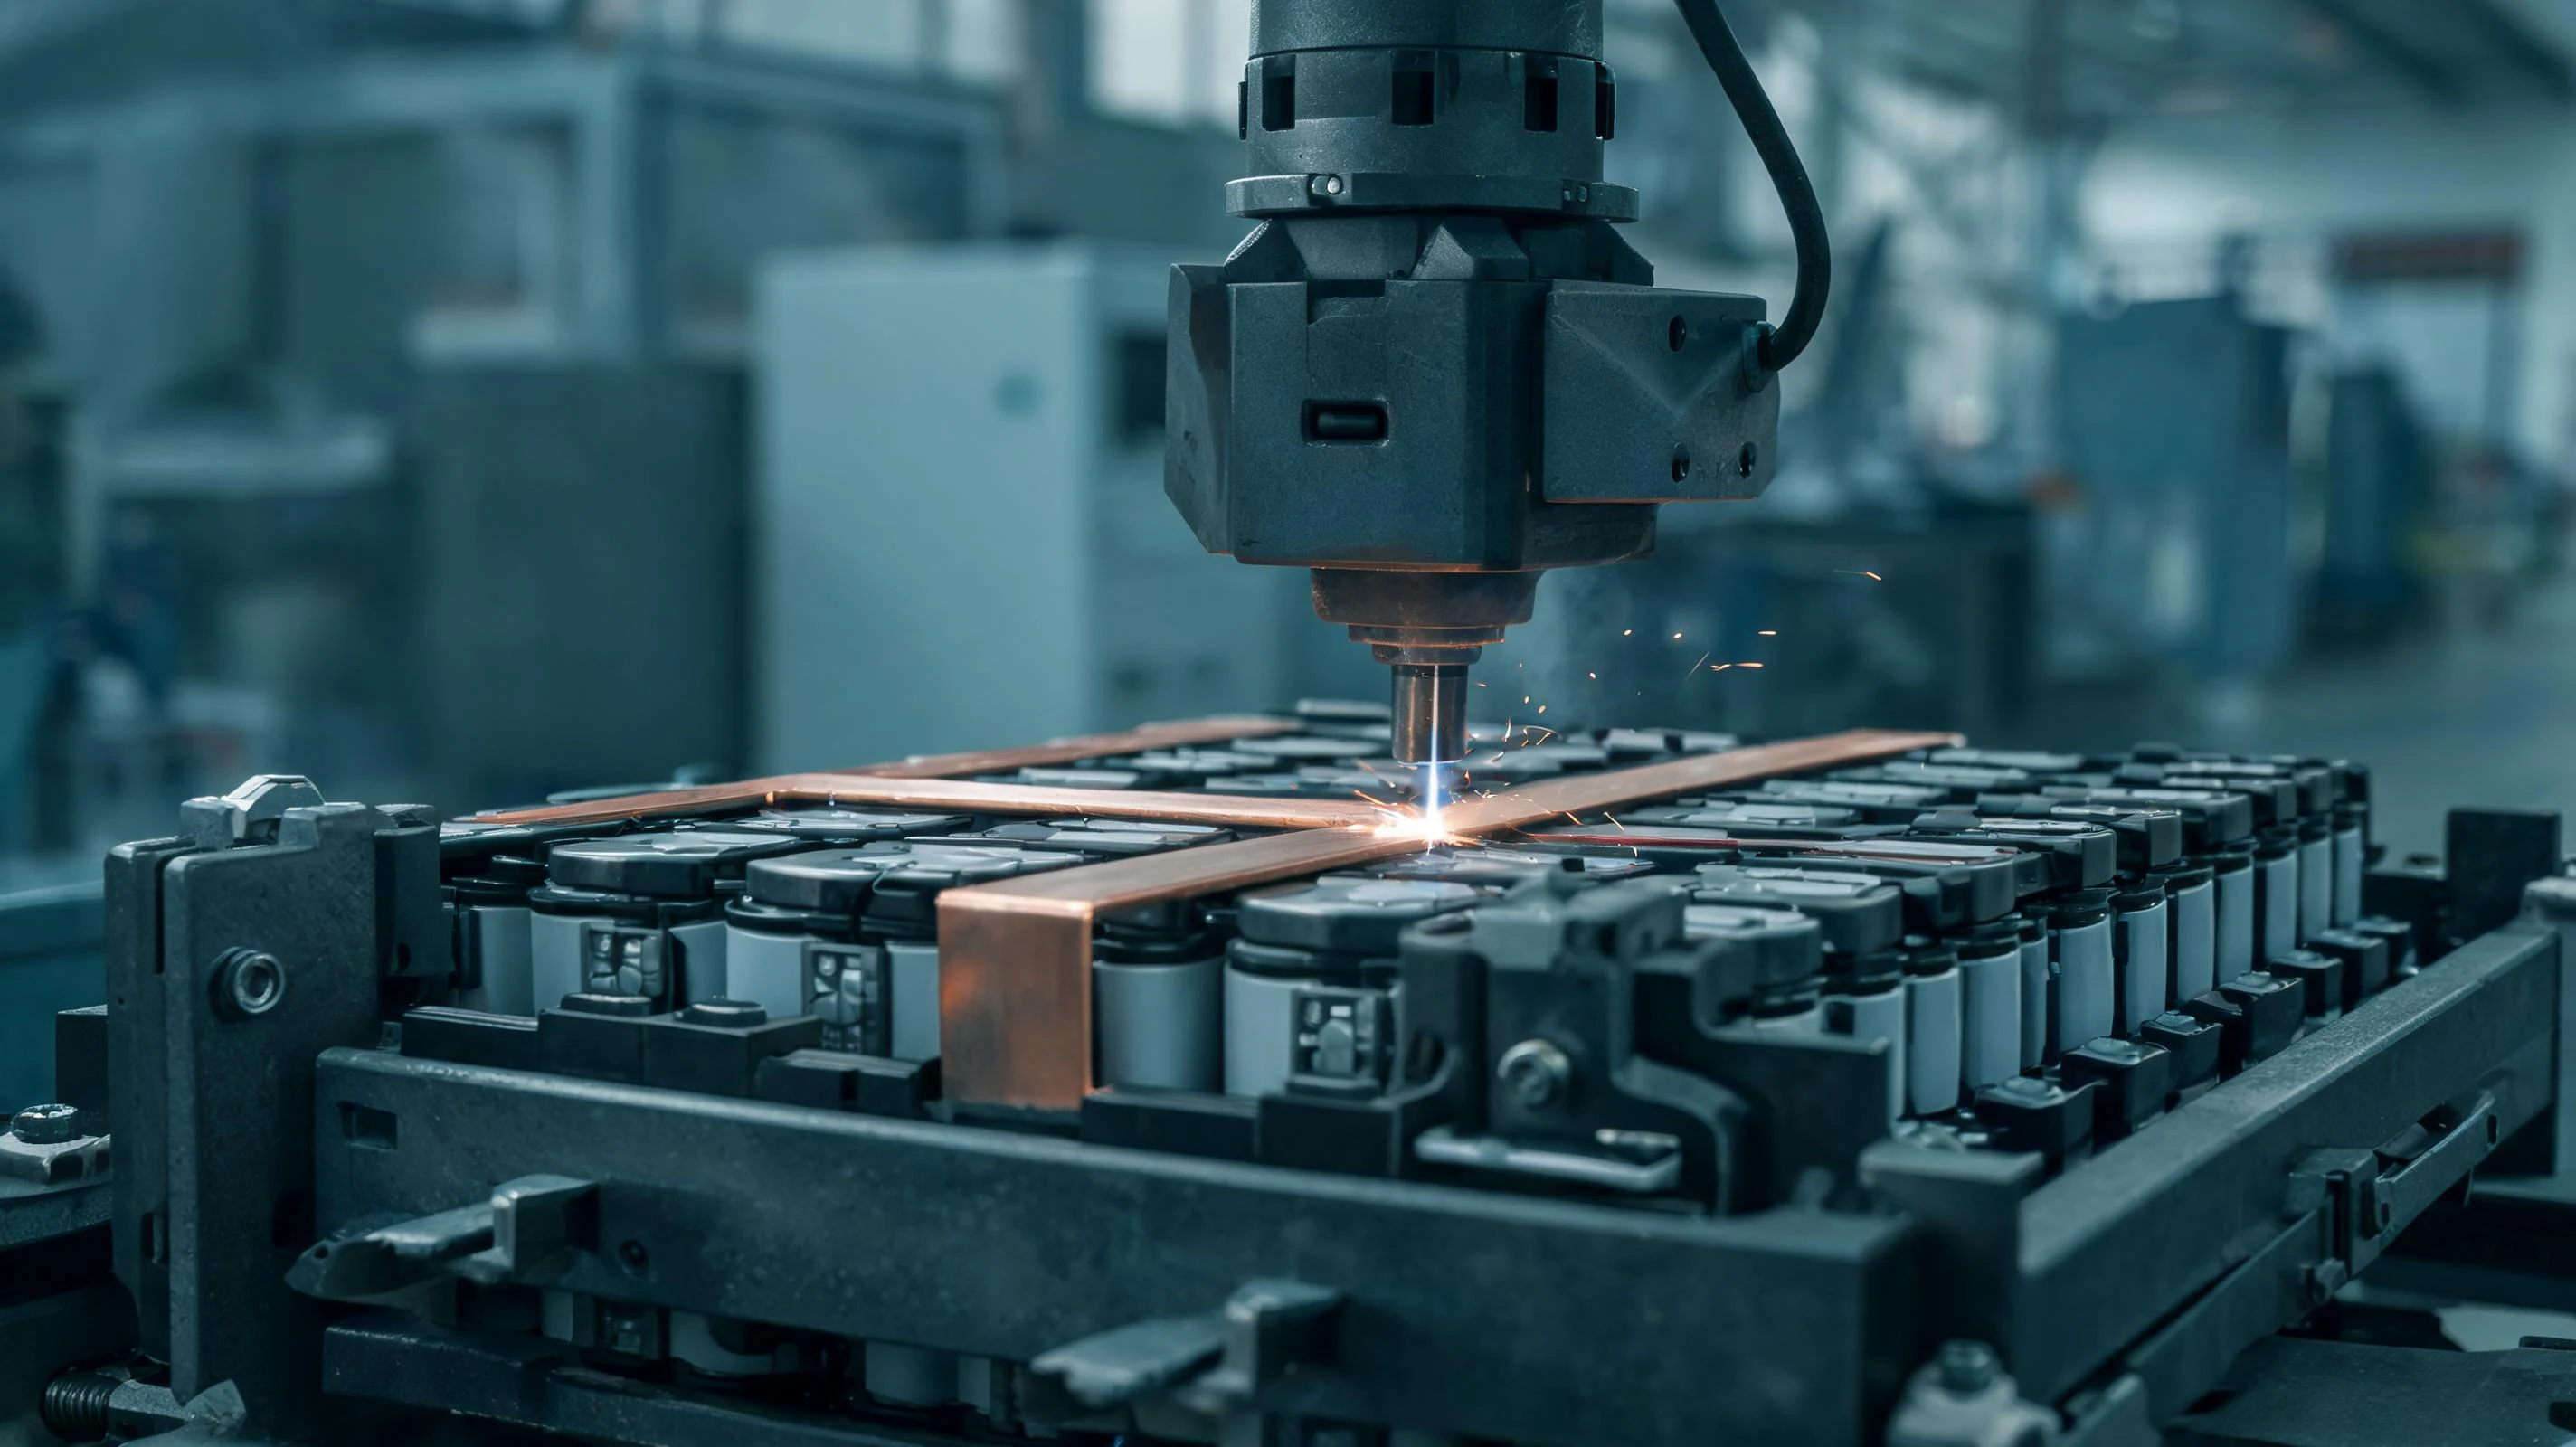
激光焊把能量集中在一个很小的光斑上,热输入低、热影响区窄,适合薄板搭接、汇流排与极耳连接这类对变形敏感的位置;代价是设备与工装投入较高,对装配间隙和表面状态更敏感,反光材料需要匹配合适的波长与保护气体。
电阻焊通过电极加压通电,在接触面形成熔核,节拍快、成本低,适合厚度不大的同种金属叠焊,例如镍片与电芯极柱、连接片与汇流排;缺点是对电极磨损、镀层状态与压力一致性敏感,焊接质量更依赖过程参数与日常点检。
打样最容易出现的偏差,是把“焊得漂亮”当成“焊得可靠”。建议在打样阶段同步记录:材料批次、表面处理、焊接参数、工装定位方式、检测结果与失效模式。这批数据既是判断工艺可行性的依据,也是量产时参数固化的起点。
焊缝外观只能说明成形,真正决定批量稳定性的是参数窗口有多宽,以及窗口之外的波动能不能被及早发现。
当工件结构稳定、批量可预期、人工焊接的一致性开始成为瓶颈时,再考虑把工序转成自动化。反之,多品种小批量、结构频繁变更的阶段,先用手工或半自动把工艺摸清楚,往往比直接上设备更划算。
具体到某一种工件选哪种工艺、需不需要自动化,最终要回到样件上验证。把材料、厚度与图纸发给制造方,先做一次工艺可行性判断,比在会议上比较设备参数更有用。
有具体工件要评估?把材料、厚度和图纸发过来,我们先判断工艺可行性,再谈打样。
提交需求