钣金箱体焊接变形控制:顺序、夹具与余量
变形不是焊完再校,而是在顺序、夹具与预留余量里提前处理。
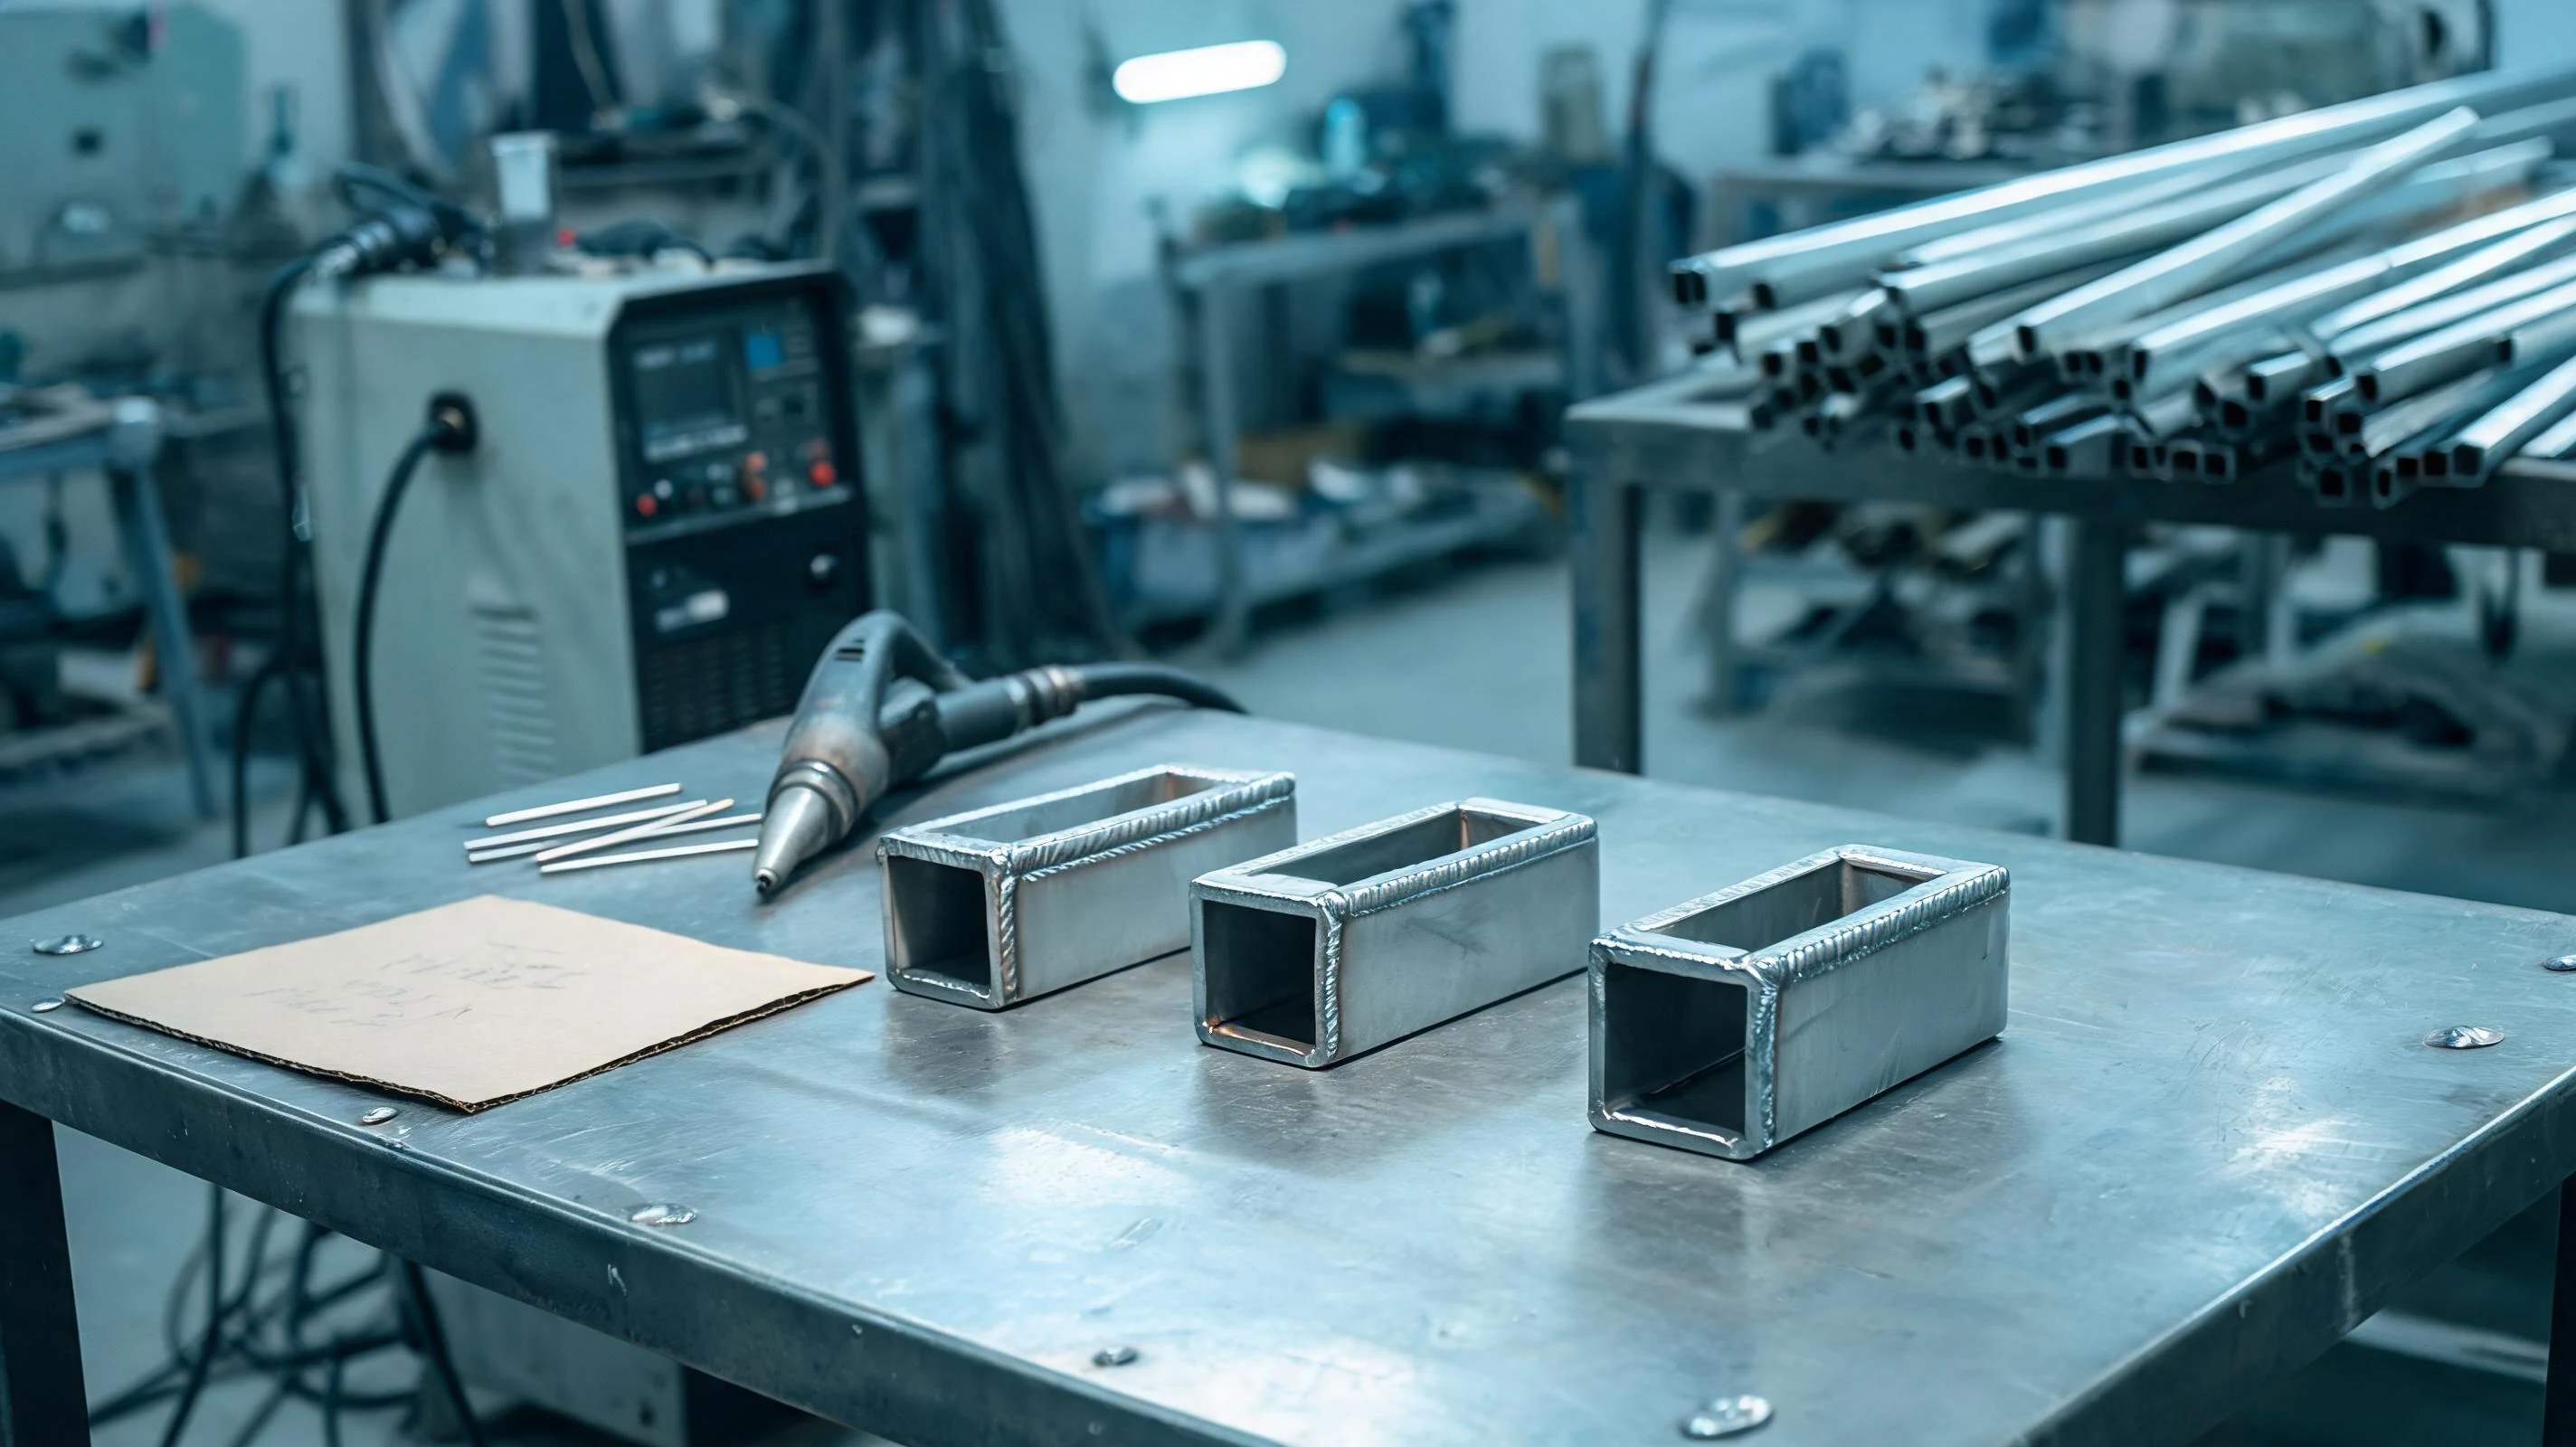
非标结构件的焊接,很少能用一句话定方案:同样的方管机架,单件打样和月供几百件,合理的做法完全不同。选手工、半自动还是工作站,顺序应该是先看工件与批量,再谈设备,而不是反过来。
批量与重复次数:同一结构一年做几次、每次多少件,决定了工装与调试成本能不能摊薄。结构稳定性:图纸是否已经冻结,定位基准、孔位与接头形式会不会频繁改。检测要求:只要外观,还是要做尺寸、气密、强度或探伤。要求越严,越需要把定位与参数固定下来。
单件、小批、结构还在改的阶段,手工焊最灵活:改图纸当天就能试,不需要为一次打样做专用工装。代价是质量依赖焊工状态,参数与手法不容易复现。这个阶段重点不是追节拍,而是把工艺窗口摸清楚——用什么方法、什么参数、焊出来什么样。
工件结构已经稳定、批量又没大到值得上工作站时,半自动是折中方案:加定位工装、转台或变位机,焊枪仍由人操作,但位置、角度与顺序被固定下来。它解决的是“同一道焊缝每次焊得不一样”的问题,投入比整条工作站小,换型也比专机灵活。
当批量稳定、节拍成为瓶颈、人工一致性反复出问题时,才轮到工作站。上线前要确认三件事:来料一致性够不够、工装能否稳定定位、异常件有没有人工接管的口子。缺一条,自动化就会把问题放大,而不是解决。
先买设备、再补工艺,是非标件最容易踩的坑。设备解决的是重复动作,解决不了接头设计不合理、装配间隙不稳定、检测口径不清。正确的顺序是:样件验证工艺可行性 → 参数与工装固化 → 小批验证 → 再决定要不要自动化。
如果您手上有一批结构相似、批量不大的工件,拿一张图纸和几件样件来评估,比在设备参数表里比较更直接:先确认能不能稳定焊,再谈用什么形态做。
有具体工件要评估?把材料、厚度和图纸发过来,我们先判断工艺可行性,再谈打样与工装。
提交需求