非标结构件怎么选工艺:手工、半自动还是工作站
先看批量、结构稳定性与检测要求,再决定手工、半自动还是工作站。…
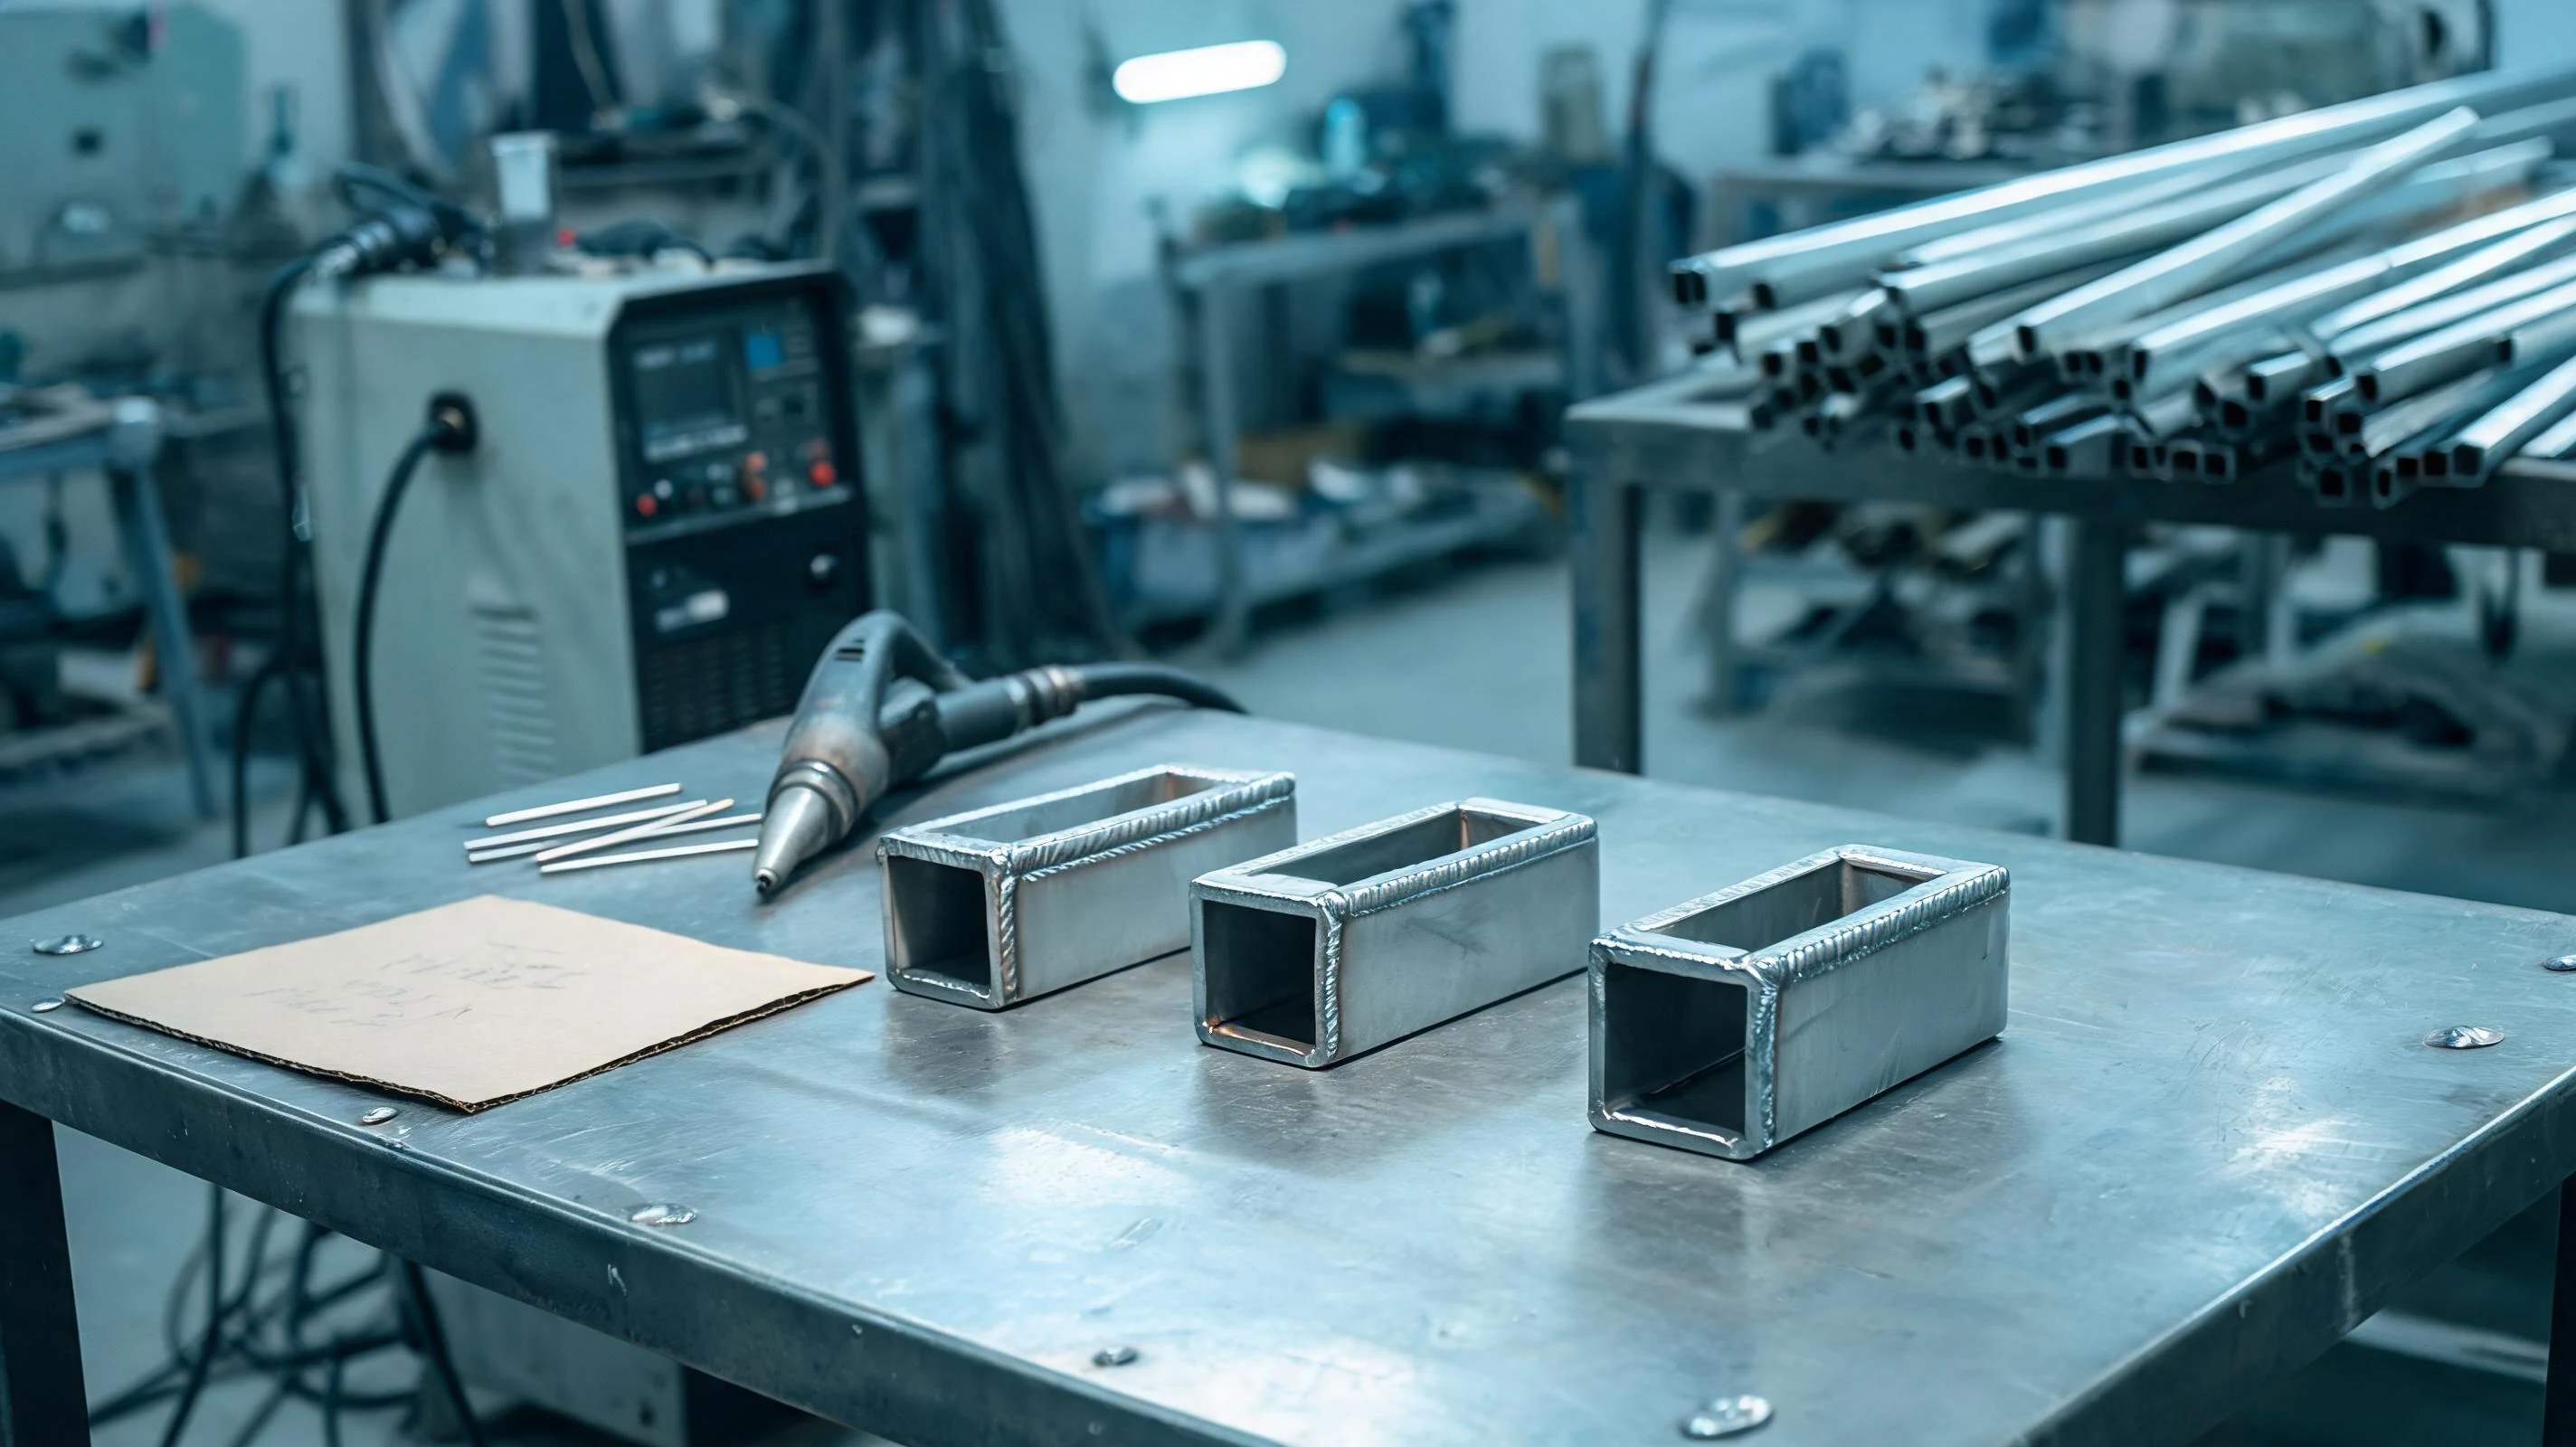
钣金箱体、机柜、控制箱这类工件,焊缝长、壁薄、约束少,焊完发现翘曲或尺寸超差是常事。变形不是单一原因造成的,也很难靠焊后校正彻底解决——真正有效的手段放在焊前与焊中。
四个来源最常见:局部热输入不均匀,焊缝一侧收缩量大于另一侧;装配时强行点固,把应力锁在工件里;焊接顺序不合理,热量集中在同一区域;夹具约束不足或过约束,前者放任变形,后者把应力转移到焊缝上。先分清是哪一种,再谈对策。
对称焊让两侧收缩互相抵消;分段焊把长焊缝拆成若干段,间隔施焊,避免热量堆积;退焊法从中间向两端推进,把收缩应力分散。先焊短焊缝、后焊长焊缝,先焊收缩量大的接头,也是常见做法。顺序不是凭经验拍脑袋,应该在打样阶段就在样件上验证。
夹具的作用是固定定位基准,不是把工件焊死。压紧点应避开焊缝热影响区,给收缩留出方向;过约束会让应力集中到焊缝,反而增加裂纹风险。焊后释放顺序也要考虑:先松哪个点、后松哪个点,会影响回弹后的尺寸。
对尺寸敏感的箱体,可以在下料阶段预留收缩量;有焊后加工面的位置,留出加工余量;孔位尽量安排在焊后加工,避免焊接变形把孔距带偏。余量给多少,取决于材料、板厚与焊缝长度,第一次做建议在样件上实测。
箱体类工件通常看三项:外形尺寸与对角线、平面度或装配面贴合、气密(有密封要求时)。检测项应该在打样阶段就与客户对齐,而不是等批量出货前才讨论判定标准。
如果工件已经出现明显变形,先别急着校正,回头查一下顺序、夹具与来料一致性,往往能找到更省成本的改法。
有具体工件要评估?把材料、厚度和图纸发过来,我们先判断工艺可行性,再谈打样与工装。
提交需求