焊缝缺陷排查:气孔、咬边与未熔合的成因
同一类缺陷成因可能完全不同,排查要从材料与清洁开始。…
镀锌板焊接的问题,几乎都从锌层开始。锌的沸点远低于钢的熔点,电弧一上去,镀层先蒸发,再在熔池附近重新凝结,气孔、飞溅与烟尘都跟这个过程有关。能不能焊好,取决于预处理、工艺选择与排烟三件事。
锌层受热蒸发,会在熔池周围形成锌蒸气,一部分被卷入熔池形成气孔;同时蒸气压会把熔滴推开,表现为飞溅增多、电弧不稳。镀层越厚、热输入越集中,这个过程越明显。所以镀锌件的工艺设计,第一件事不是调电流,而是决定锌层怎么处理。
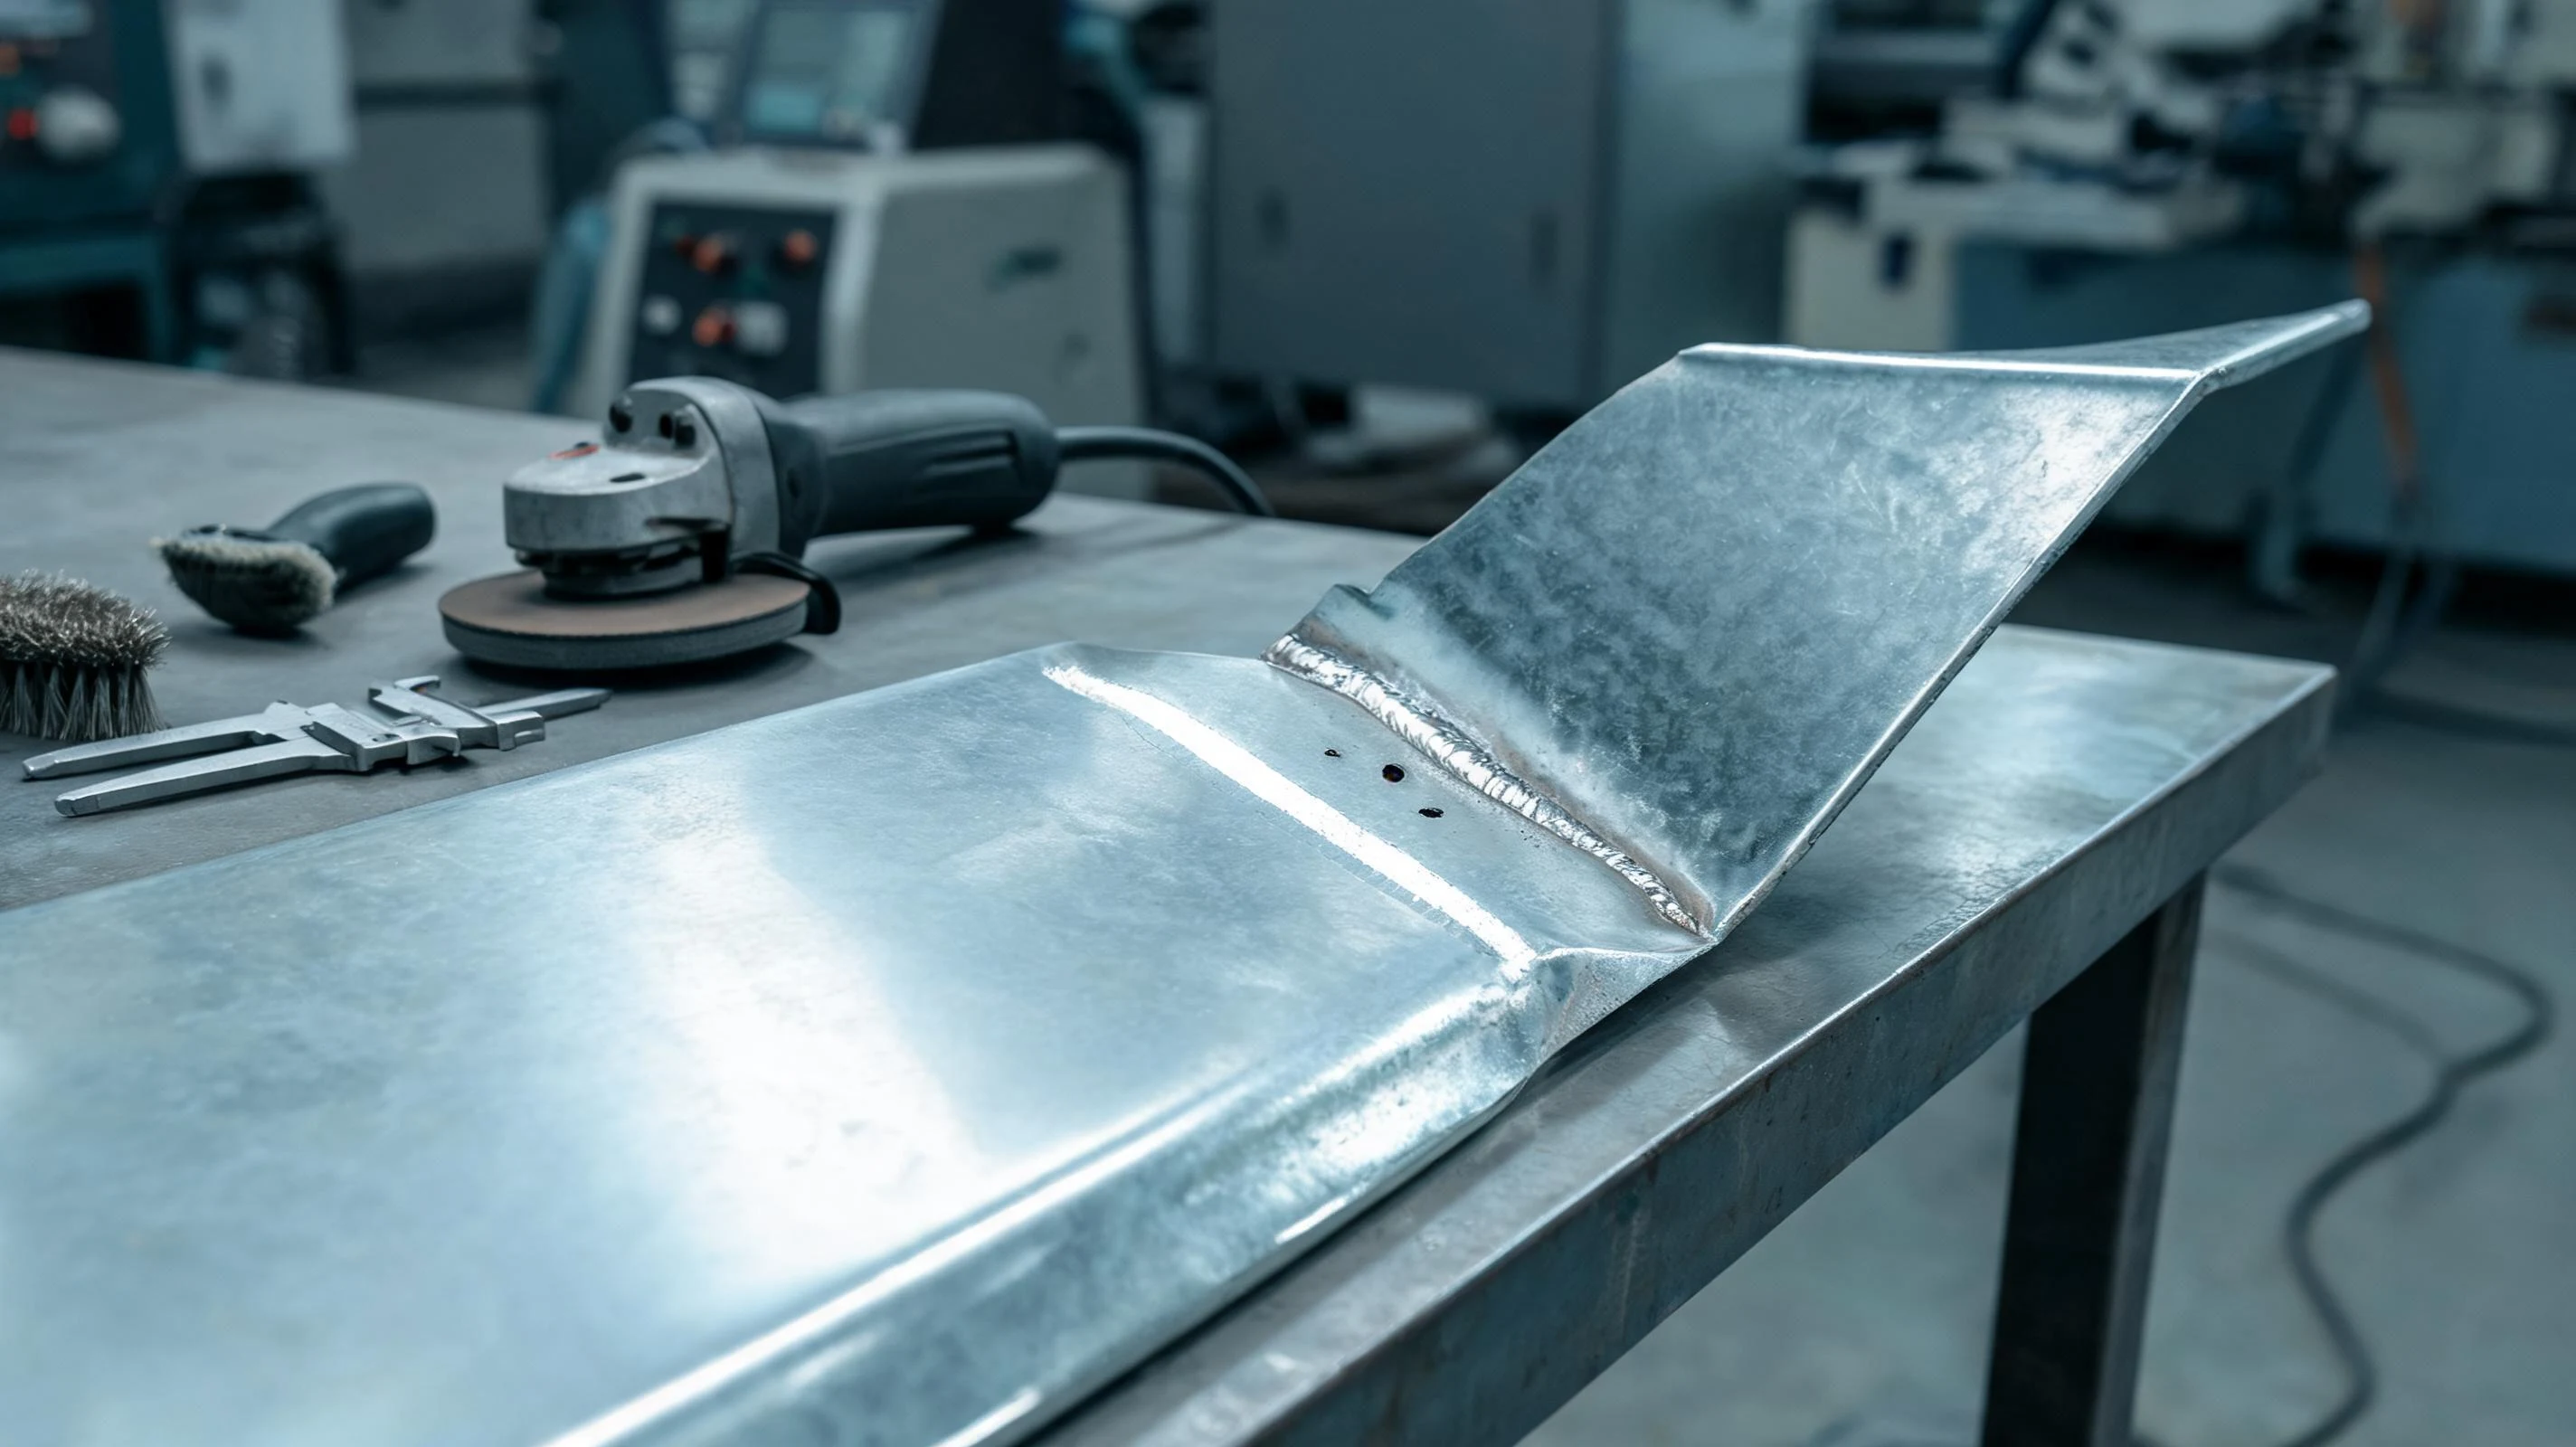
常见做法是焊缝两侧打磨去锌,露出一小段裸钢再焊,焊后在该区域补锌或涂富锌涂料恢复防腐;不便于打磨的位置,可以选锌飞扬较小的焊材与工艺,并接受一定比例的气孔风险。打磨宽度按板厚与镀层厚度定,原则是让电弧作用区没有锌层。
薄板镀锌件多用熔化极气体保护焊:短路过渡热输入小、飞溅可控,配合适当的保护气能减少气孔;厚一些的结构可以用脉冲过渡,兼顾熔深与成形。氩弧焊在镀锌件上并不讨好:热输入集中、锌蒸发更剧烈,除非是薄壁小件且排烟充分,否则不建议作为首选。电阻焊对镀层同样敏感,电极容易粘锌,需要更频繁的清理与修磨。
在能焊透的前提下尽量降低热输入,焊速略快、避免在一点停留;焊枪角度避免正对镀层直吹,减少锌蒸气进入熔池;搭接间隙要小,间隙大时电弧不稳,容易靠加大电流去追,结果飞溅更多。点固位置尽量落在打磨过的裸钢上,否则点固点本身就是气孔源。
镀锌件焊接的烟尘里含金属氧化物,作业位置应有抽风或移动式排烟,操作者佩戴口罩,并让头部保持在烟羽之外。这不是形式要求:排烟到位,视线清楚,焊接过程反而更稳定。
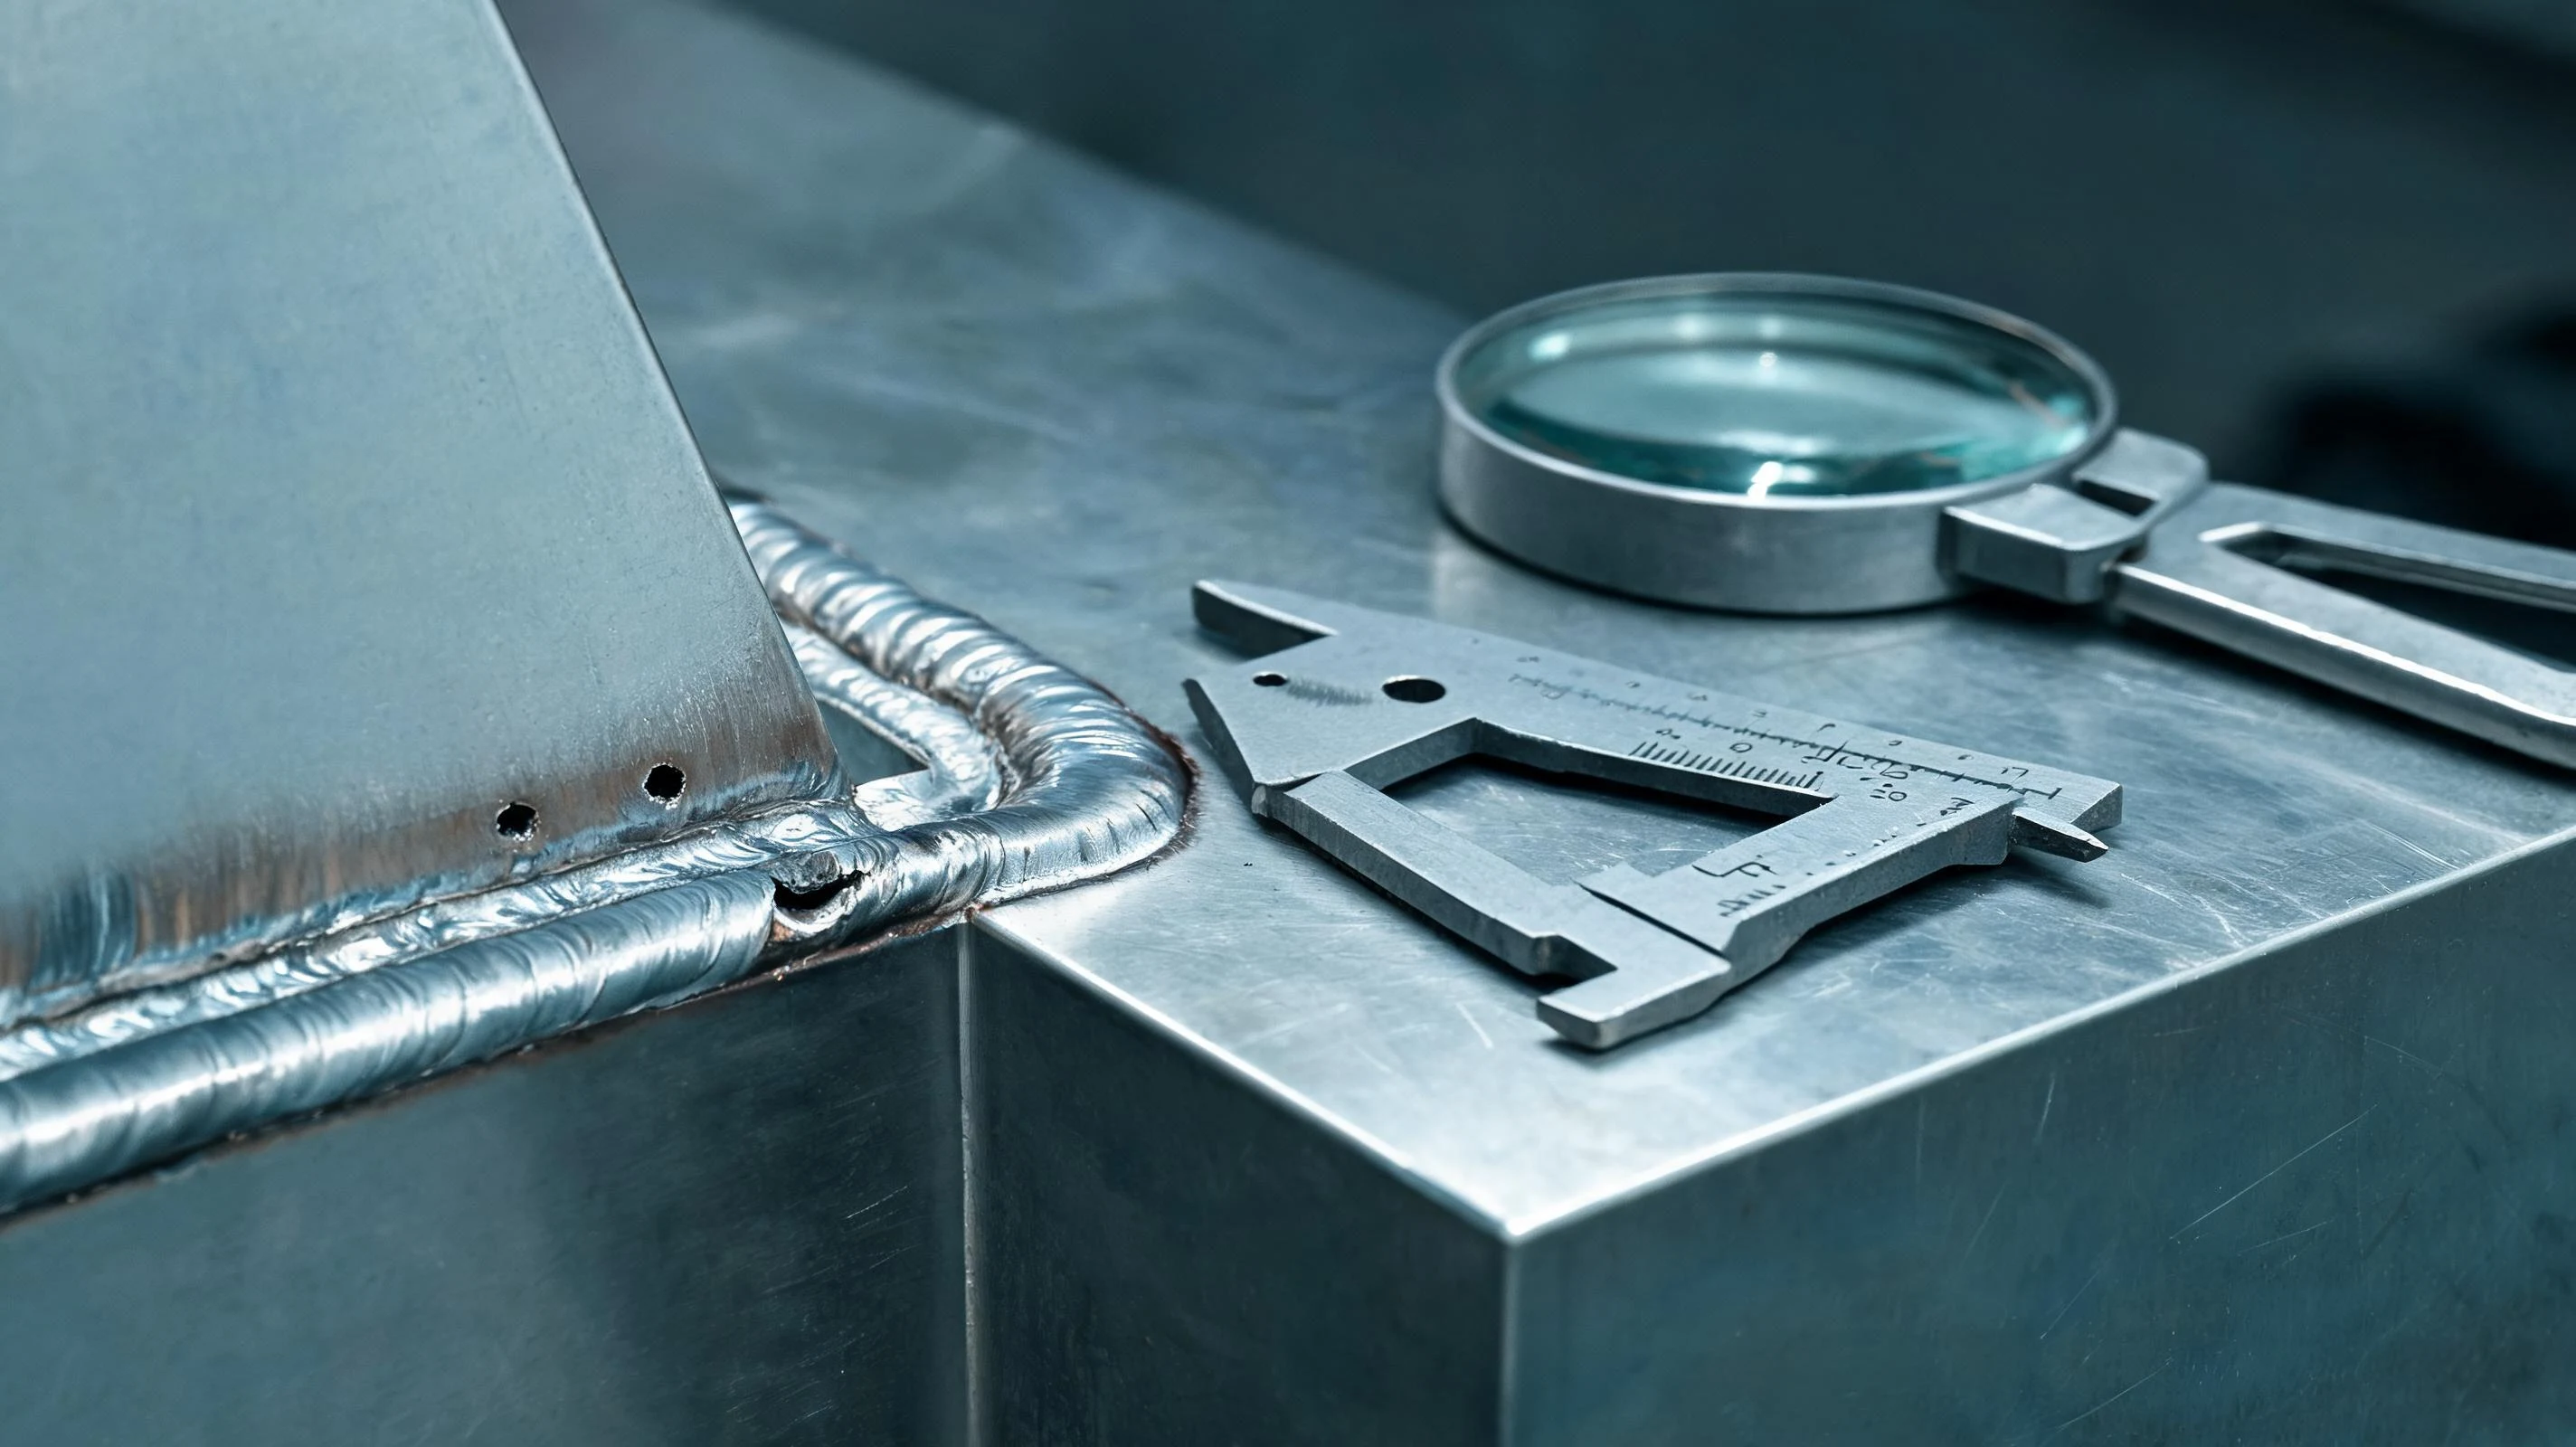
镀锌件的气孔常出现在焊缝根部与收弧处,外观检查要重点看这两处;发现气孔先清根再补焊,补焊前把缺陷周围的锌层与氧化物清理干净,否则补焊仍然出气孔。返修完成后,建议再确认一次防腐处理是否覆盖到位的。
镀锌件没有通吃的参数:材料批次、镀层厚度、板厚都会改变结果。建议每次换料或换镀层供应商时做一次首件确认,把打磨方式与参数一起定下来,再进入批量。
有镀锌件要评估?把材料、镀层、板厚与图纸发过来,我们先判断工艺可行性,再谈打样与工装。
提交需求