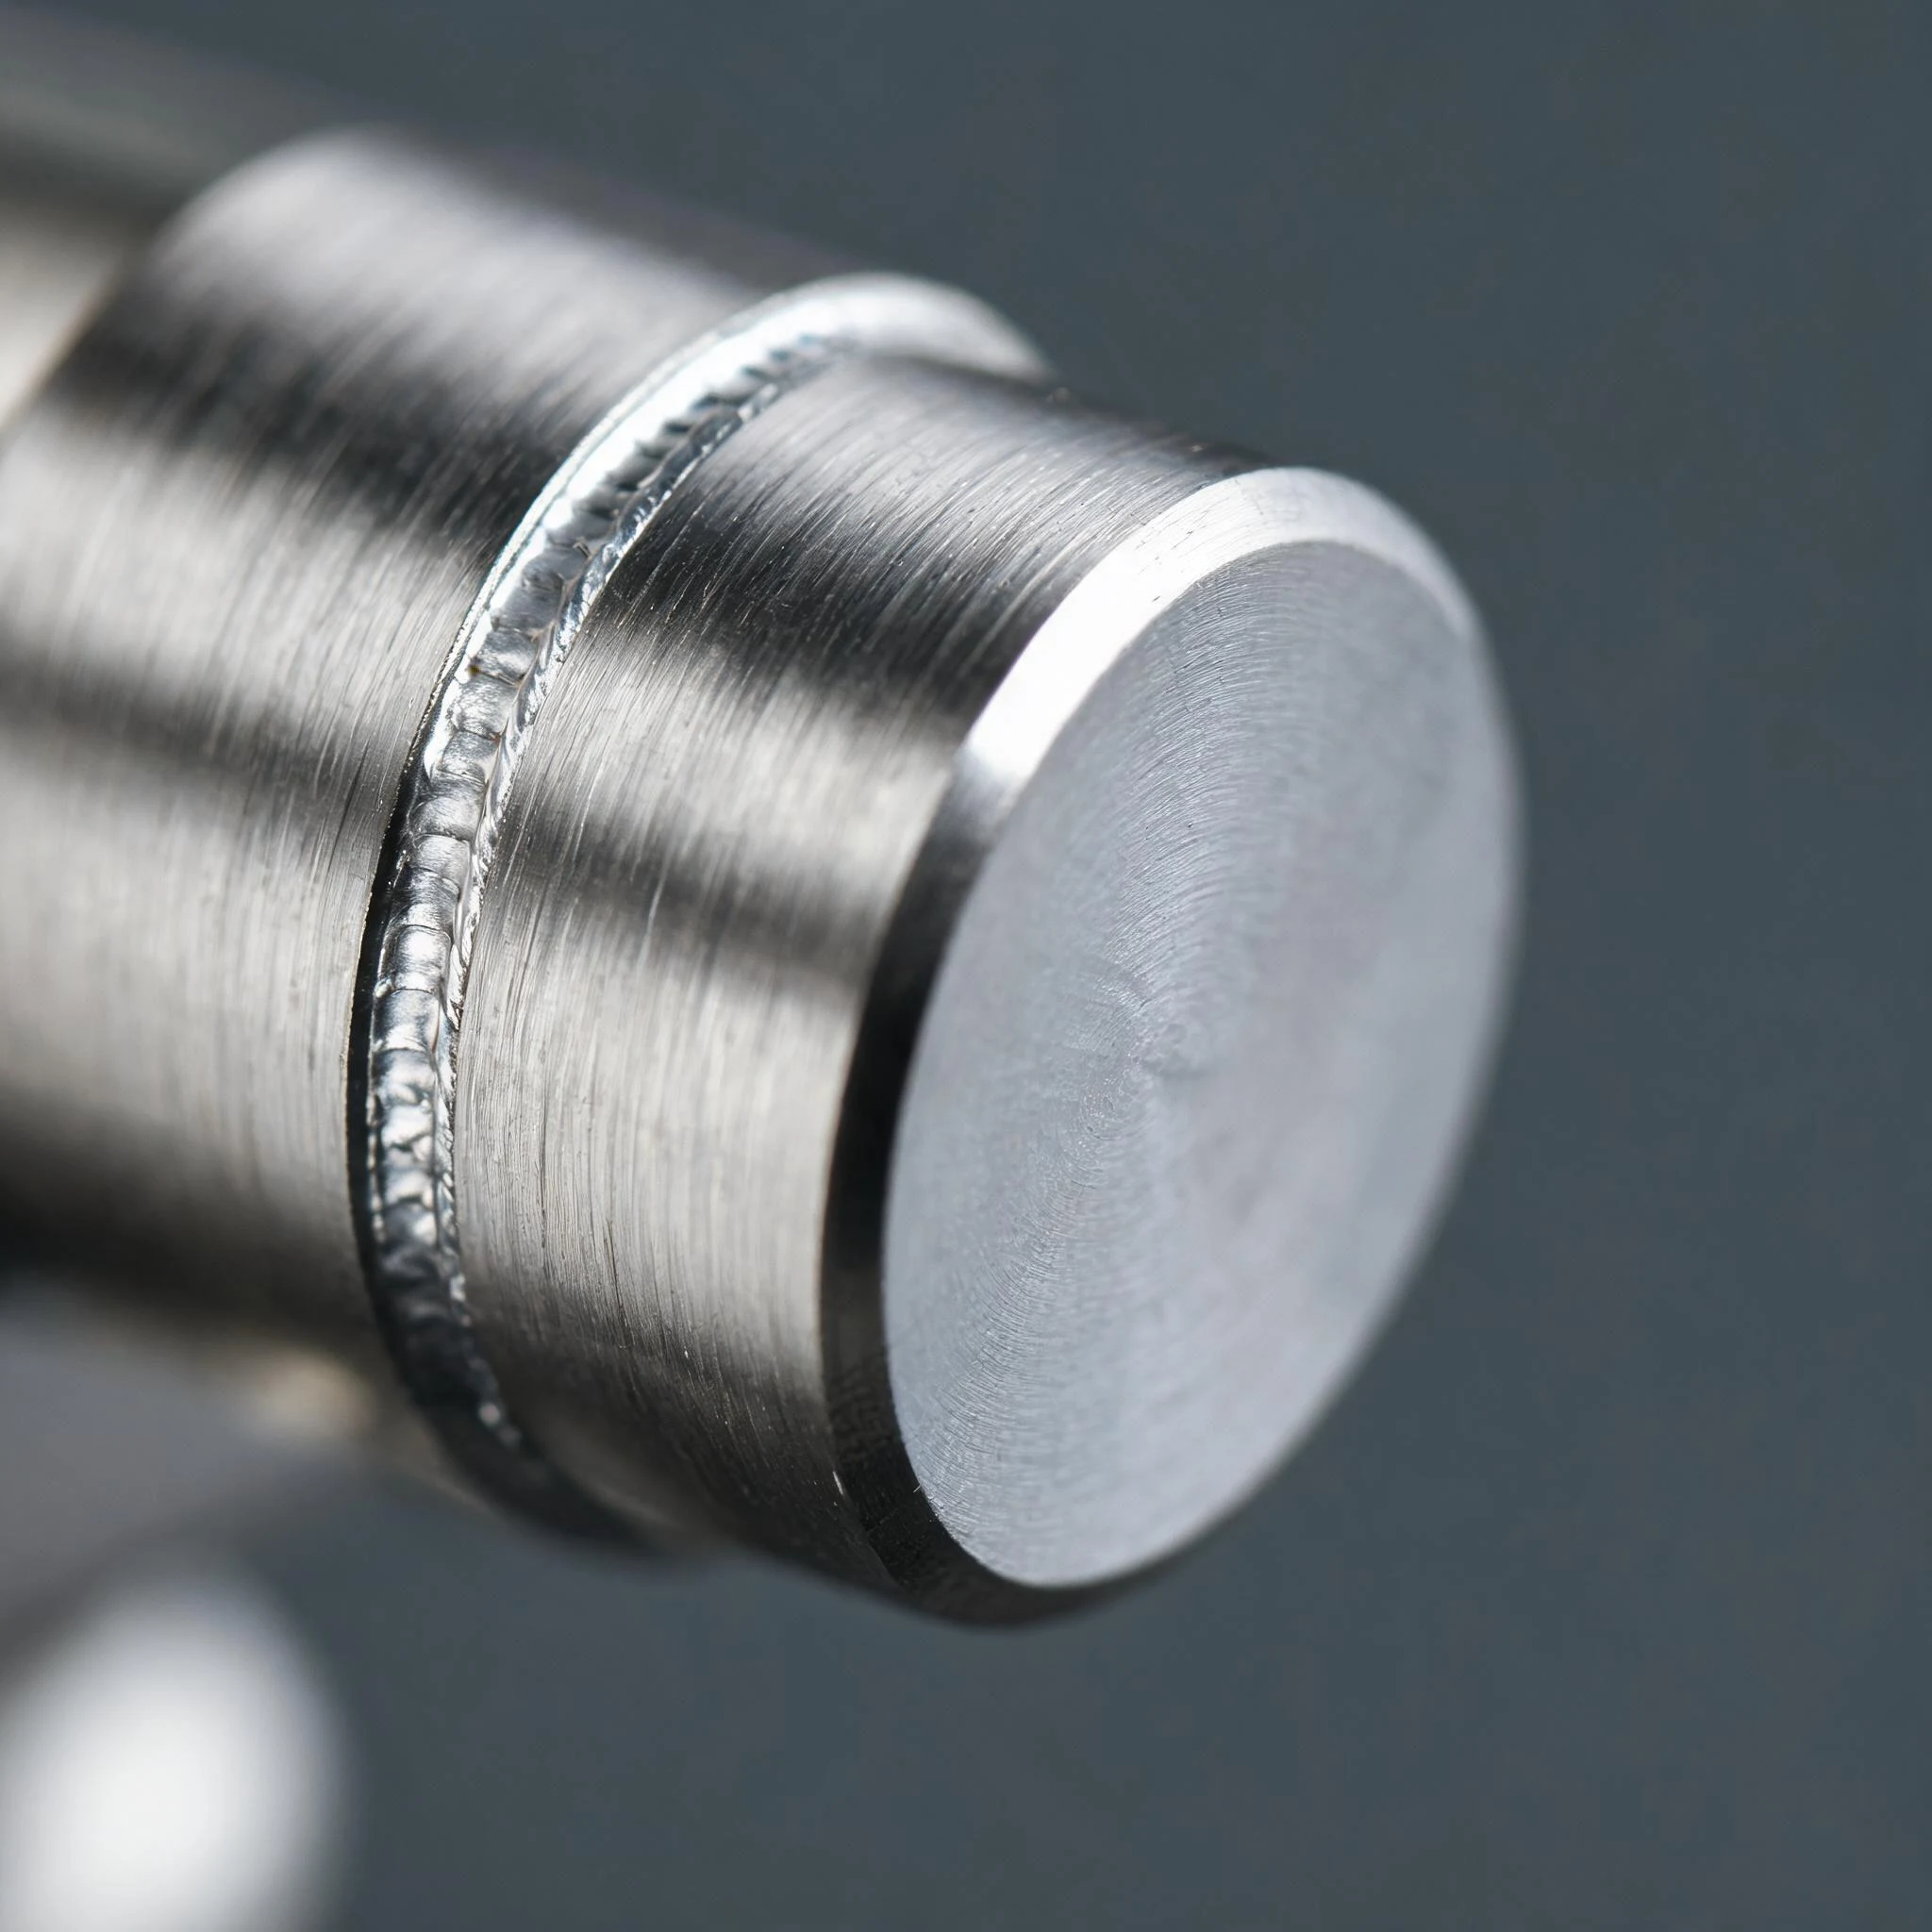
激光焊在传感器微型外壳上的适用边界
微型金属外壳用激光焊,优势是热输入小、焊缝窄;但它也有明确边界:间隙、材…
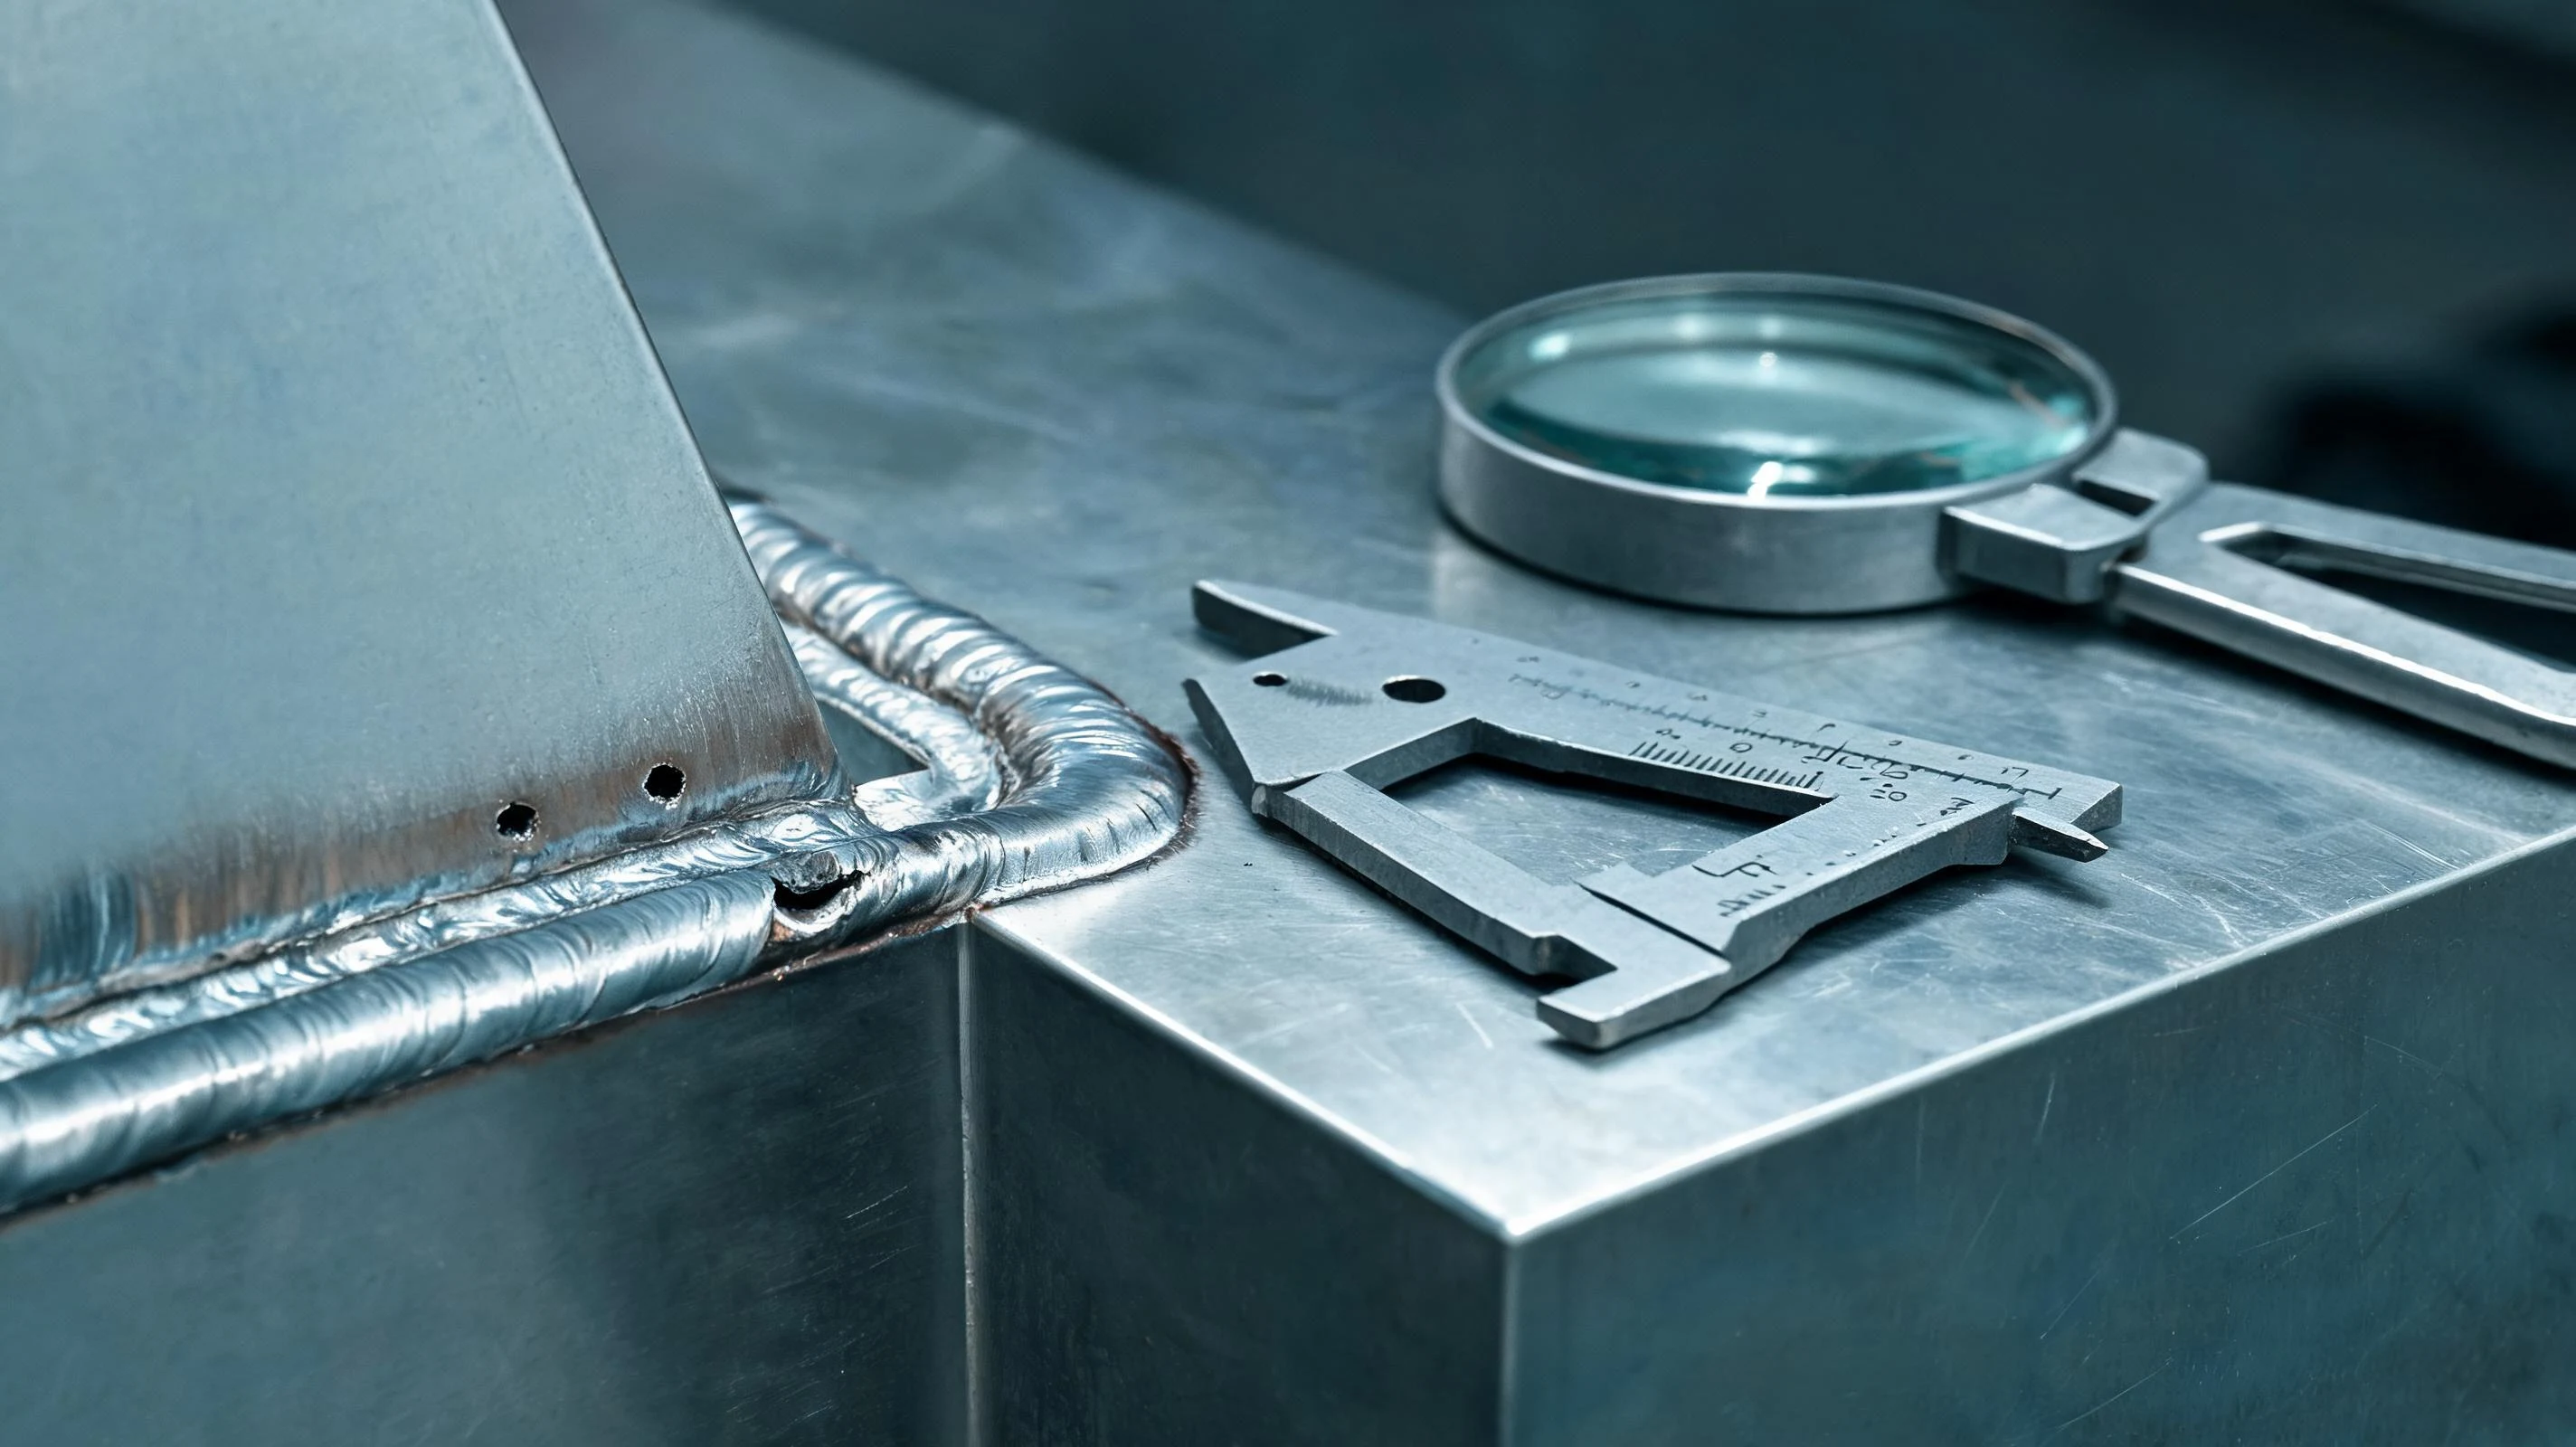
焊缝出问题,最常见的反应是“调参数”。但气孔、咬边、未熔合这三类缺陷,参数只是原因之一,很多时候上游的材料与清洁度、工装定位才是主因。排查顺序应该是:先材料与清洁,再参数,最后工装与操作。
保护气体不足、流量过大导致紊流、气管漏气、母材表面有油污或水分、镀锌层未处理,都会带来气孔。先查气路与流量,再查母材清洁与镀层,最后才看电流电压。铝件的氧化膜与湿度尤其敏感,焊前清理与存放条件都要控制。
电流偏大、焊速过快、焊枪角度不对、电弧偏吹,都会在焊缝边缘咬出凹槽。薄板与立焊位置更容易出现。先确认电流与焊速是否匹配板厚,再检查焊枪角度与地线接触位置。
未熔合往往发生在多层焊的层间、厚板根部或搭接接头。热输入不足、焊速过快、接头间隙过大、表面有氧化层,都会导致熔合不良。这类缺陷外观不明显,需要靠工艺验证与抽检(剖切、超声)发现。
裂纹与材料含碳量、合金元素、冷却速度、接头约束有关。高强钢、厚板、刚性结构更容易出现。遇到裂纹,先确认材料与焊材匹配,再评估预热与层间温度,不要只靠加大电流“焊死”。
建议按固定顺序排查:来料与清洁 → 装配与间隙 → 参数与气体 → 工装与操作 → 环境(湿度、风)。每次只改一个变量,记录结果。这样即使换了材料或换了人,问题也能被复现和定位。
如果同一缺陷反复出现,先不要急着换设备;把最近几批的材料、参数与操作记录摊开对比,往往能看出变化点。
有具体工件要评估?把材料、厚度和图纸发过来,我们先判断工艺可行性,再谈打样与工装。
提交需求