电池模组焊接:激光焊与电阻焊怎么选
两种工艺的差异不在设备贵不贵,而在材料、镀层、结构与节拍。…
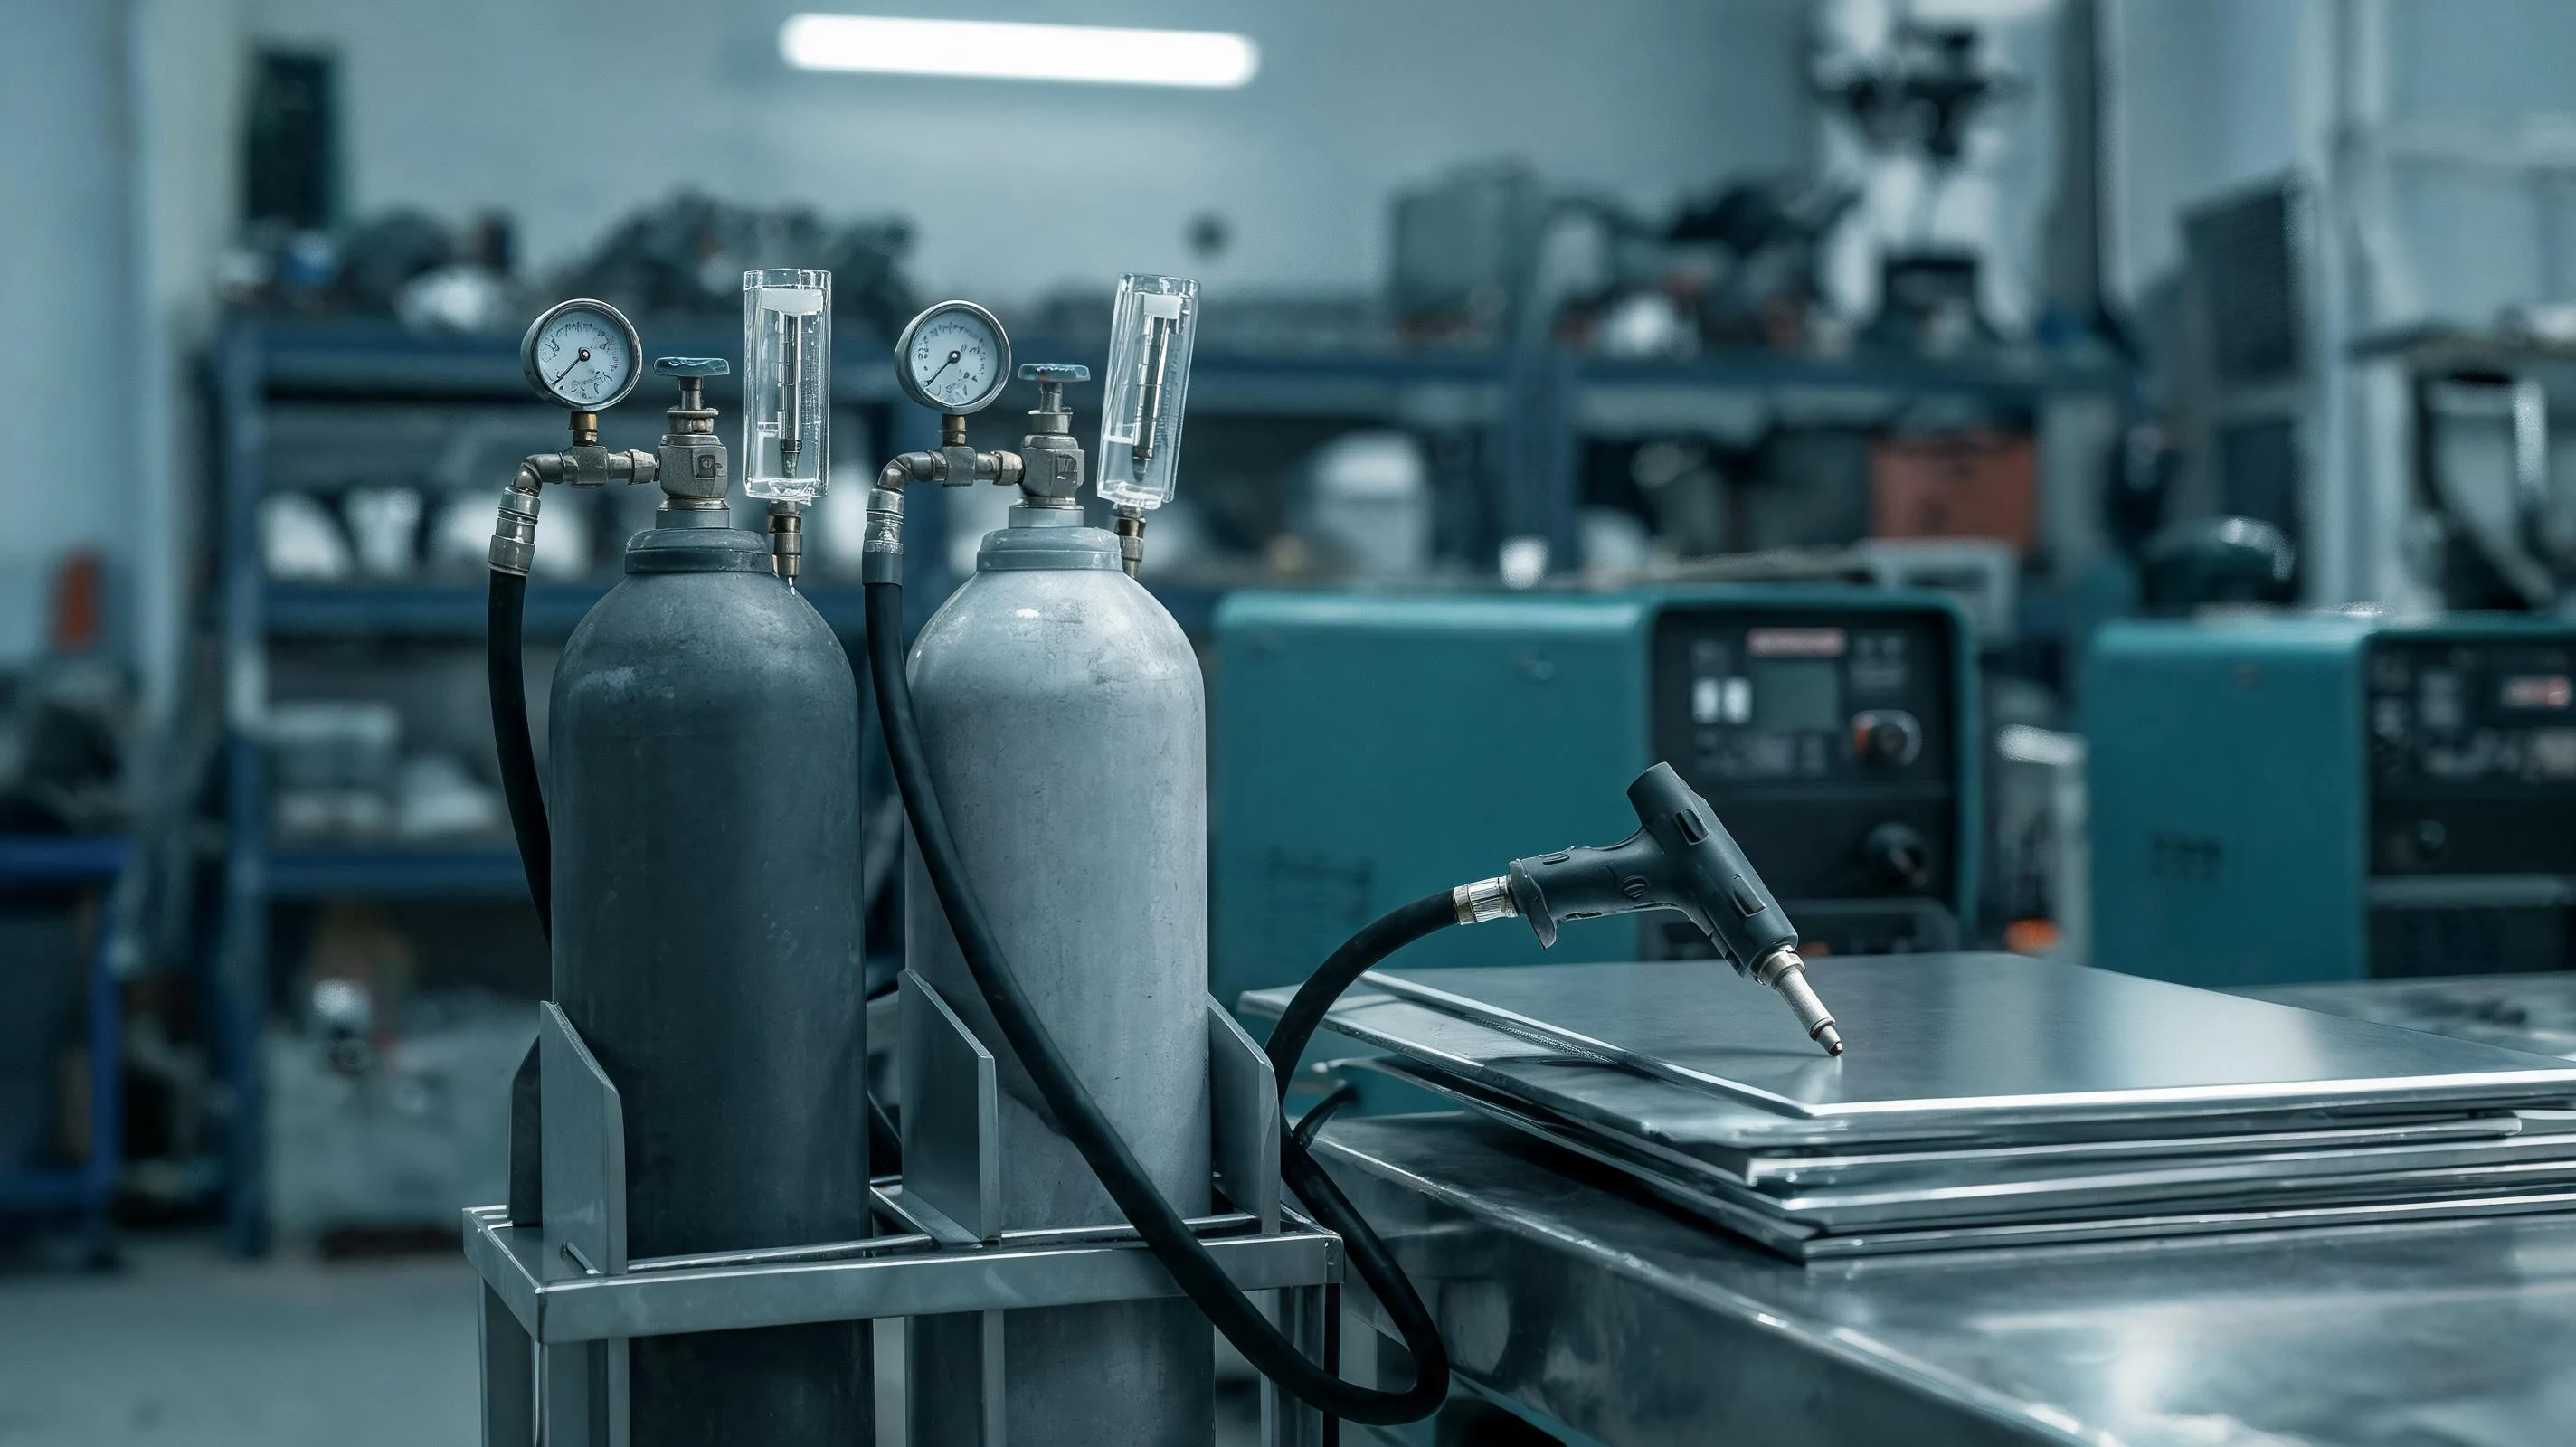
焊接时,保护气体首先要做的是隔绝空气;除此之外,它还影响电弧稳定性、熔深形状、焊缝外观和焊接速度。同一把焊枪、同一套参数,换一种气,结果可能完全不同。选气不是背配方,而是看材料、板厚和外观要求。
气体先被电离形成等离子体,成为电流通路,再以保护和冷却的方式包围熔池。导热性高的气体让电弧更散、熔深更深;电离电位低的气体让起弧更容易、电弧更稳。所谓混合气,多数是为了同时拿到两三个特性。
氩气惰性、稳定、成本相对可控,是碳钢、不锈钢与铝的通用选择。优点是电弧安静、飞溅少、对操作友好;局限是熔深相对浅,焊厚件时速度慢。不锈钢薄板与一般结构件,用氩气通常够用。
氦气导热性高,电弧能量更集中,熔深大、速度快,适合厚板和高导热材料,例如铝与铜。代价是气体成本高、飞溅与噪声偏大,操作手感与氩气不同,参数要重新试。它多用在希望一次焊透、减少层数的场合。
氩氦混合气用于不锈钢厚件或需要提高熔深的结构;氩氢混合气在不锈钢薄板上能提高焊速、改善润湿,但会影响焊缝组织与铁素体含量,不宜盲目使用;碳钢熔化极焊常用的氩二氧化碳混合气,能在电弧稳定与熔深之间取平衡。选混合气前,先确认材料与焊材允许,再谈效果。
流量不是越大越好:不足会卷入空气,过大则形成紊流,同样把空气带进保护区。喷嘴口径要与接头尺寸匹配,钨极伸出量不宜过长;车间有风时先挡风,再考虑加大流量。保护效果最终看焊缝颜色与成形,而不是表盘读数。
不锈钢以氩气为主,厚件或要求高时可考虑氩氦混合气;碳钢熔化极焊多用氩二氧化碳混合气;铝、铜这类导热快的材料,用氦气或氩氦混合气更能保证熔深。异种材料连接时,气体的选择还要兼顾两侧的冶金差异。
气体是工艺的一部分,换气就要重做试焊。建议把气种、流量与喷嘴位置写进工艺文件,换批或换供应商时按同一份记录复核,避免不同批次之间出现成形差异。
有材料不确定怎么选气?把材料牌号、板厚与接头形式发过来,我们给出工艺建议并安排试焊。
提交需求