不锈钢薄壁件氩弧焊:热输入与变形的取舍
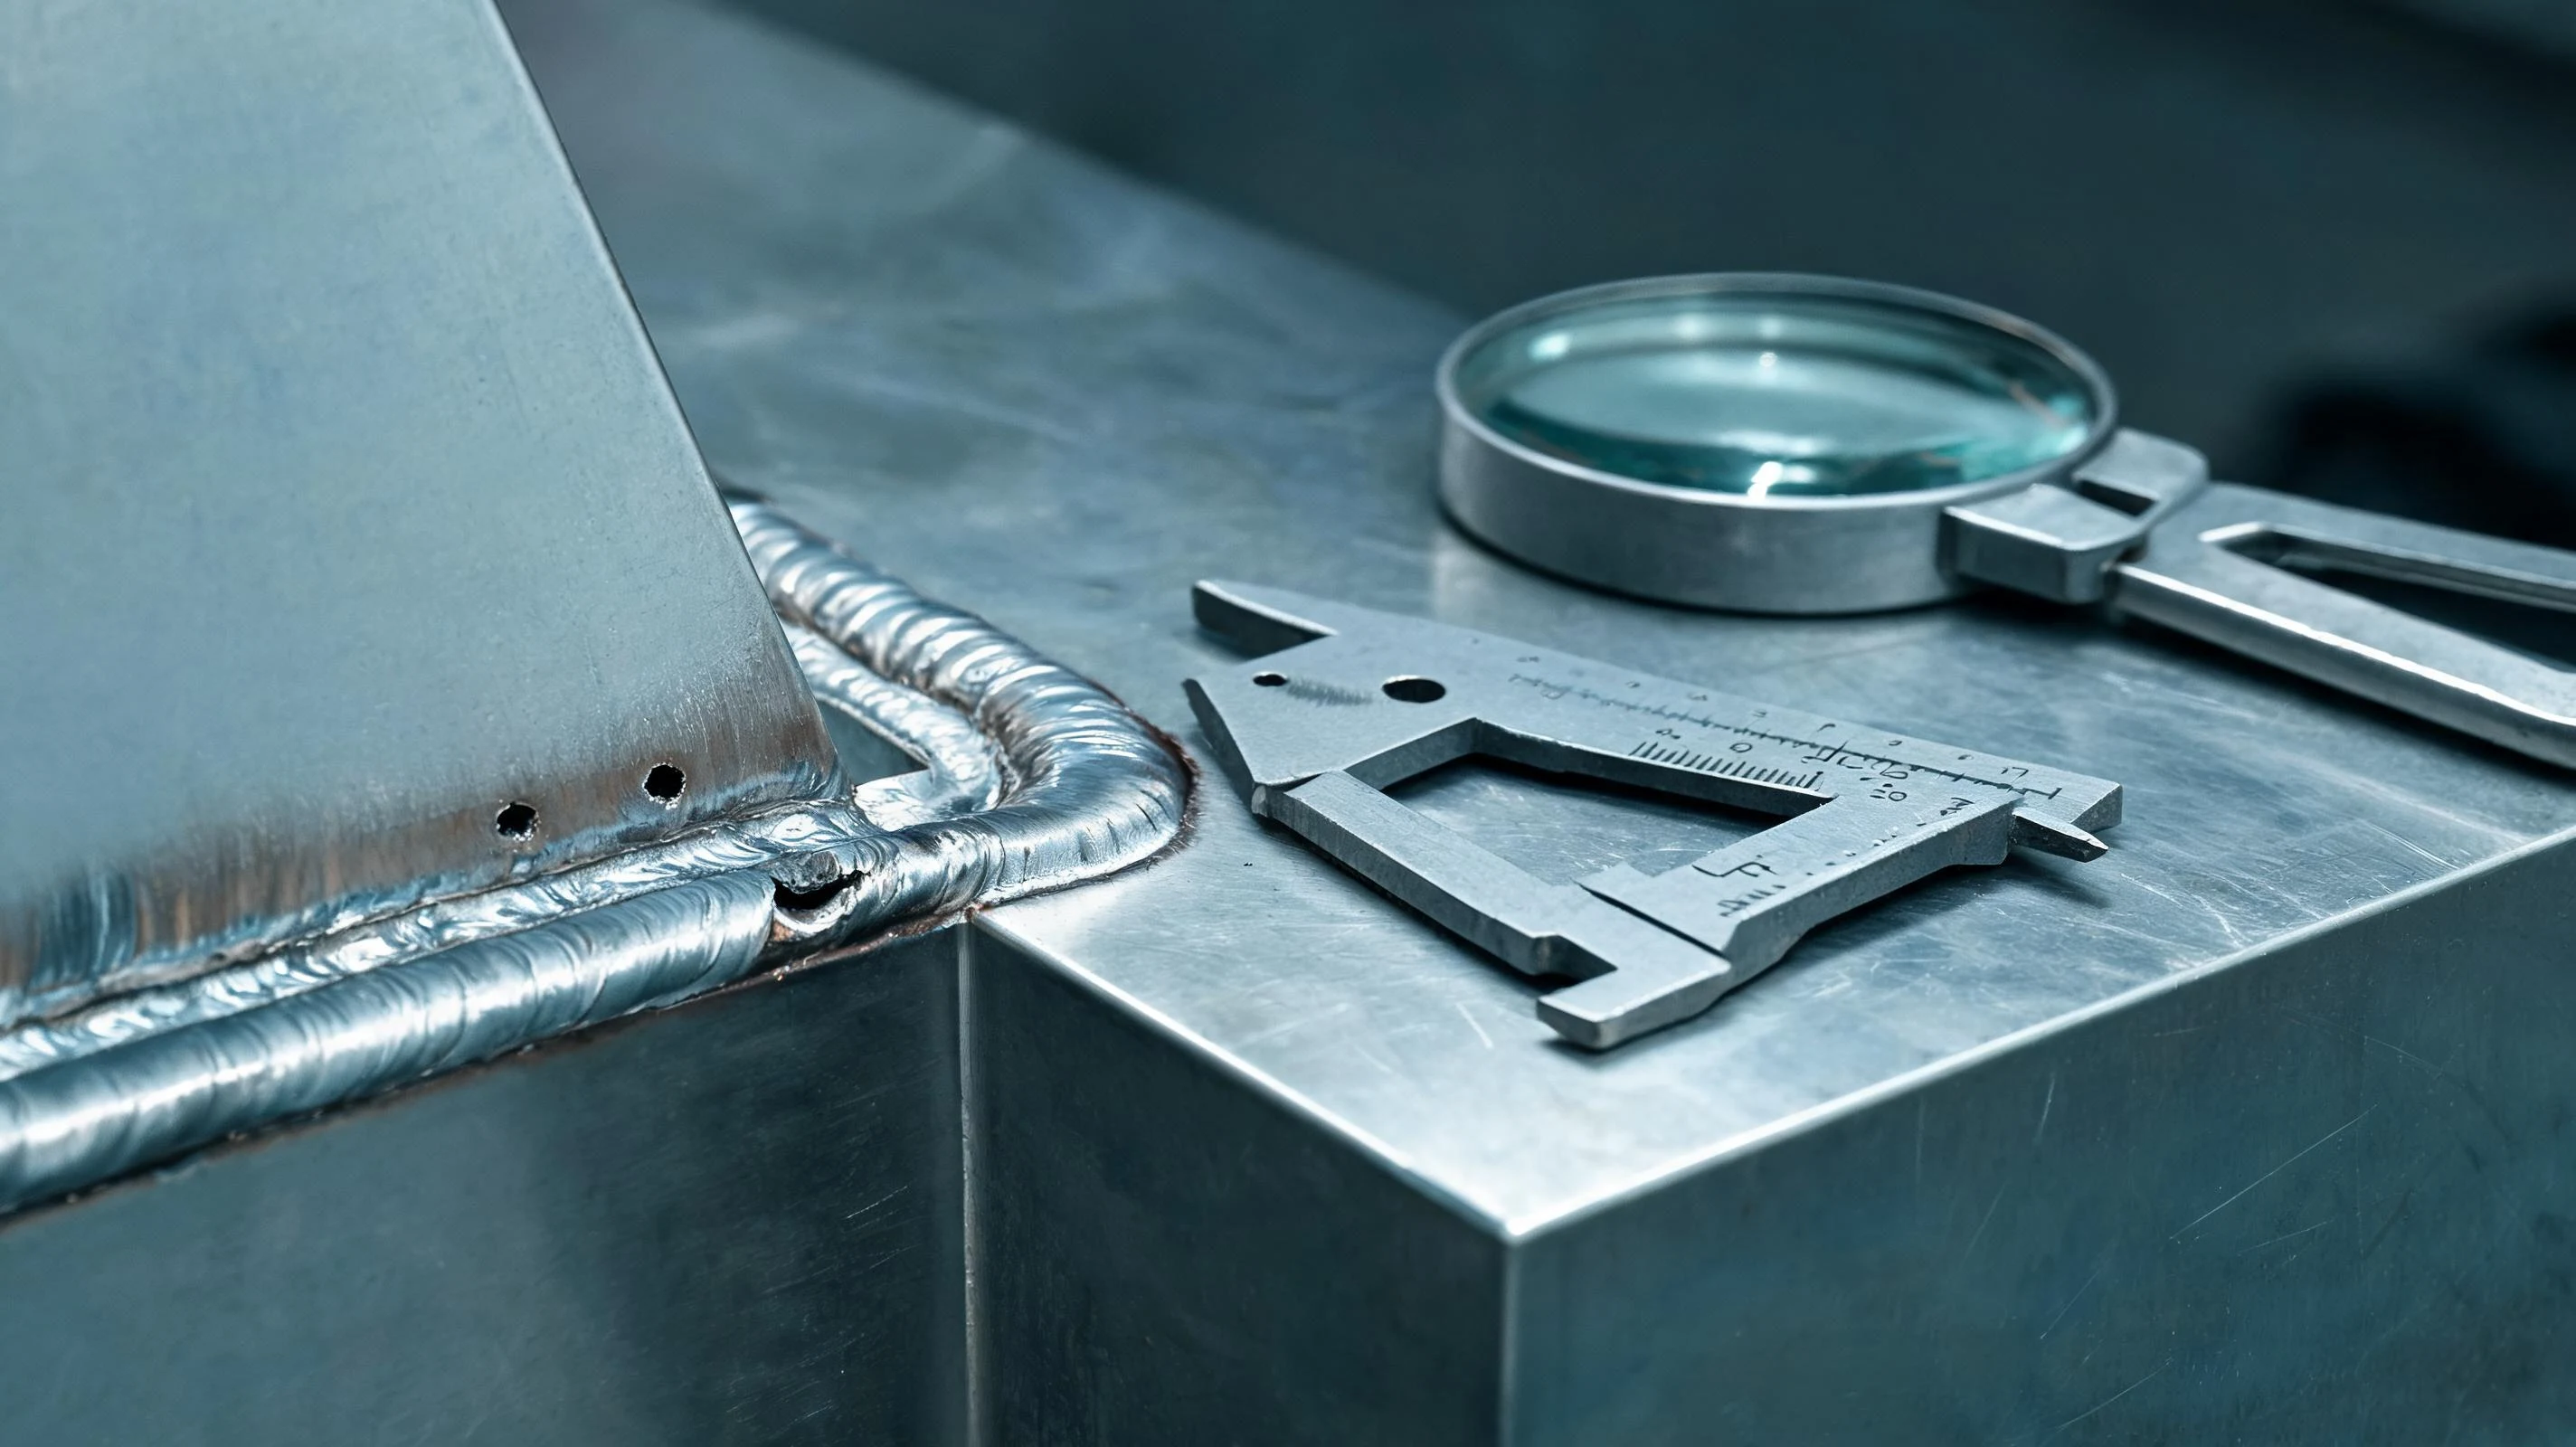
1–2mm 不锈钢薄壁件用氩弧焊,难点是热量稍有富余就烧穿或变形。本文说…
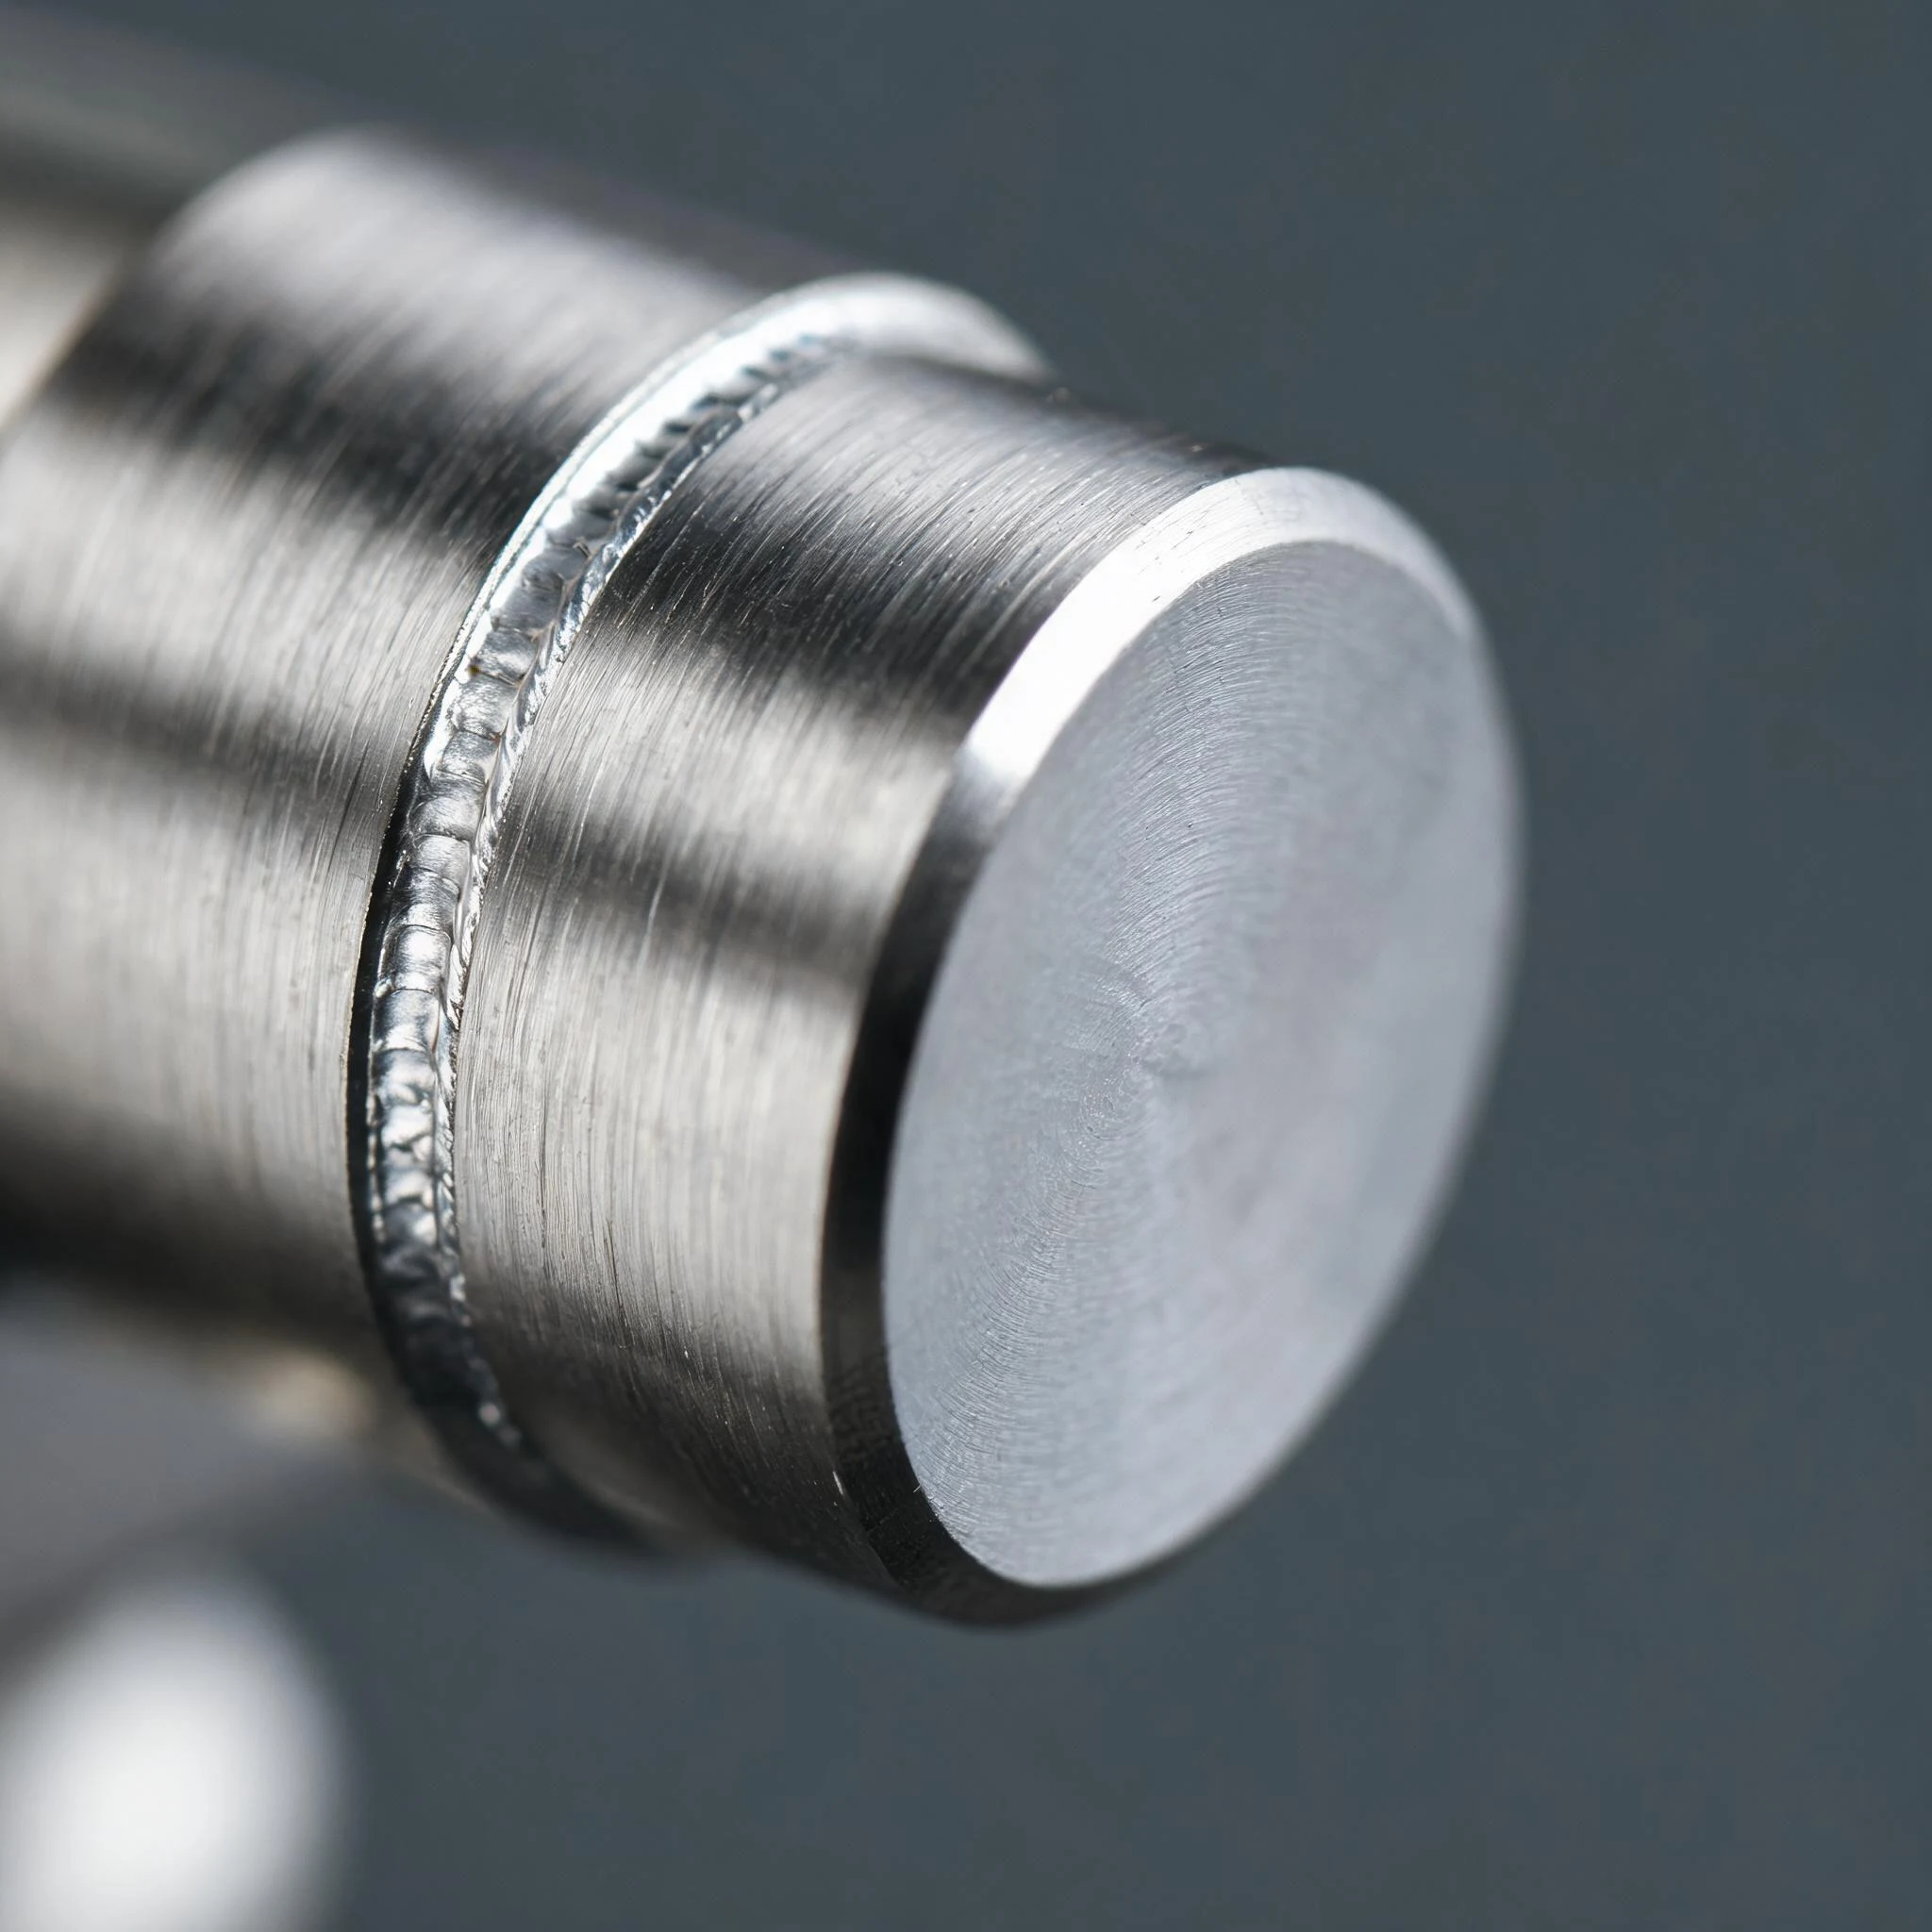
传感器外壳、微型接头这类工件,尺寸小、壁薄、焊缝窄,用激光焊往往比氩弧焊更合适:热输入小、热影响区窄、变形可控。但激光焊不是万能钥匙,它在几个条件下才成立。
薄壁搭接或对接、需要密封、对热敏感(内部有电子元件或已装配件)、批量稳定到值得做工装——这些是激光焊的典型场景。焊缝窄、热输入低,能减少对内部件的热影响,也更容易控制变形。
装配间隙大、来料一致性差时,激光光斑无法同时熔合两侧,容易出现未熔合;高反材料(如某些铜合金)需要匹配波长与工艺;厚板深熔焊需要更高功率设备,成本与工艺难度都上一个台阶;单件或极小批量,工装投入摊不薄,手工氩弧焊反而更实际。
激光光斑小,对定位精度要求高:工装要保证接头位置重复到位,压紧方式要避免遮挡光路。工件表面有油污、镀层不均时,也会影响熔深与外观,焊前清洁要纳入工序。
微型外壳通常关注三项:外观与焊缝连续性、气密(有密封要求时)、剖切或金相(抽检熔深与熔合情况)。检测项在打样阶段就应与客户确认,避免批量后才发现判定口径不一致。
如果工件尺寸小、批量中等,可以先做几件样件验证熔深与气密,再决定是否投入专用工装。
有具体工件要评估?把材料、厚度和图纸发过来,我们先判断工艺可行性,再谈打样与工装。
提交需求