非标结构件怎么选工艺:手工、半自动还是工作站
先看批量、结构稳定性与检测要求,再决定手工、半自动还是工作站。…
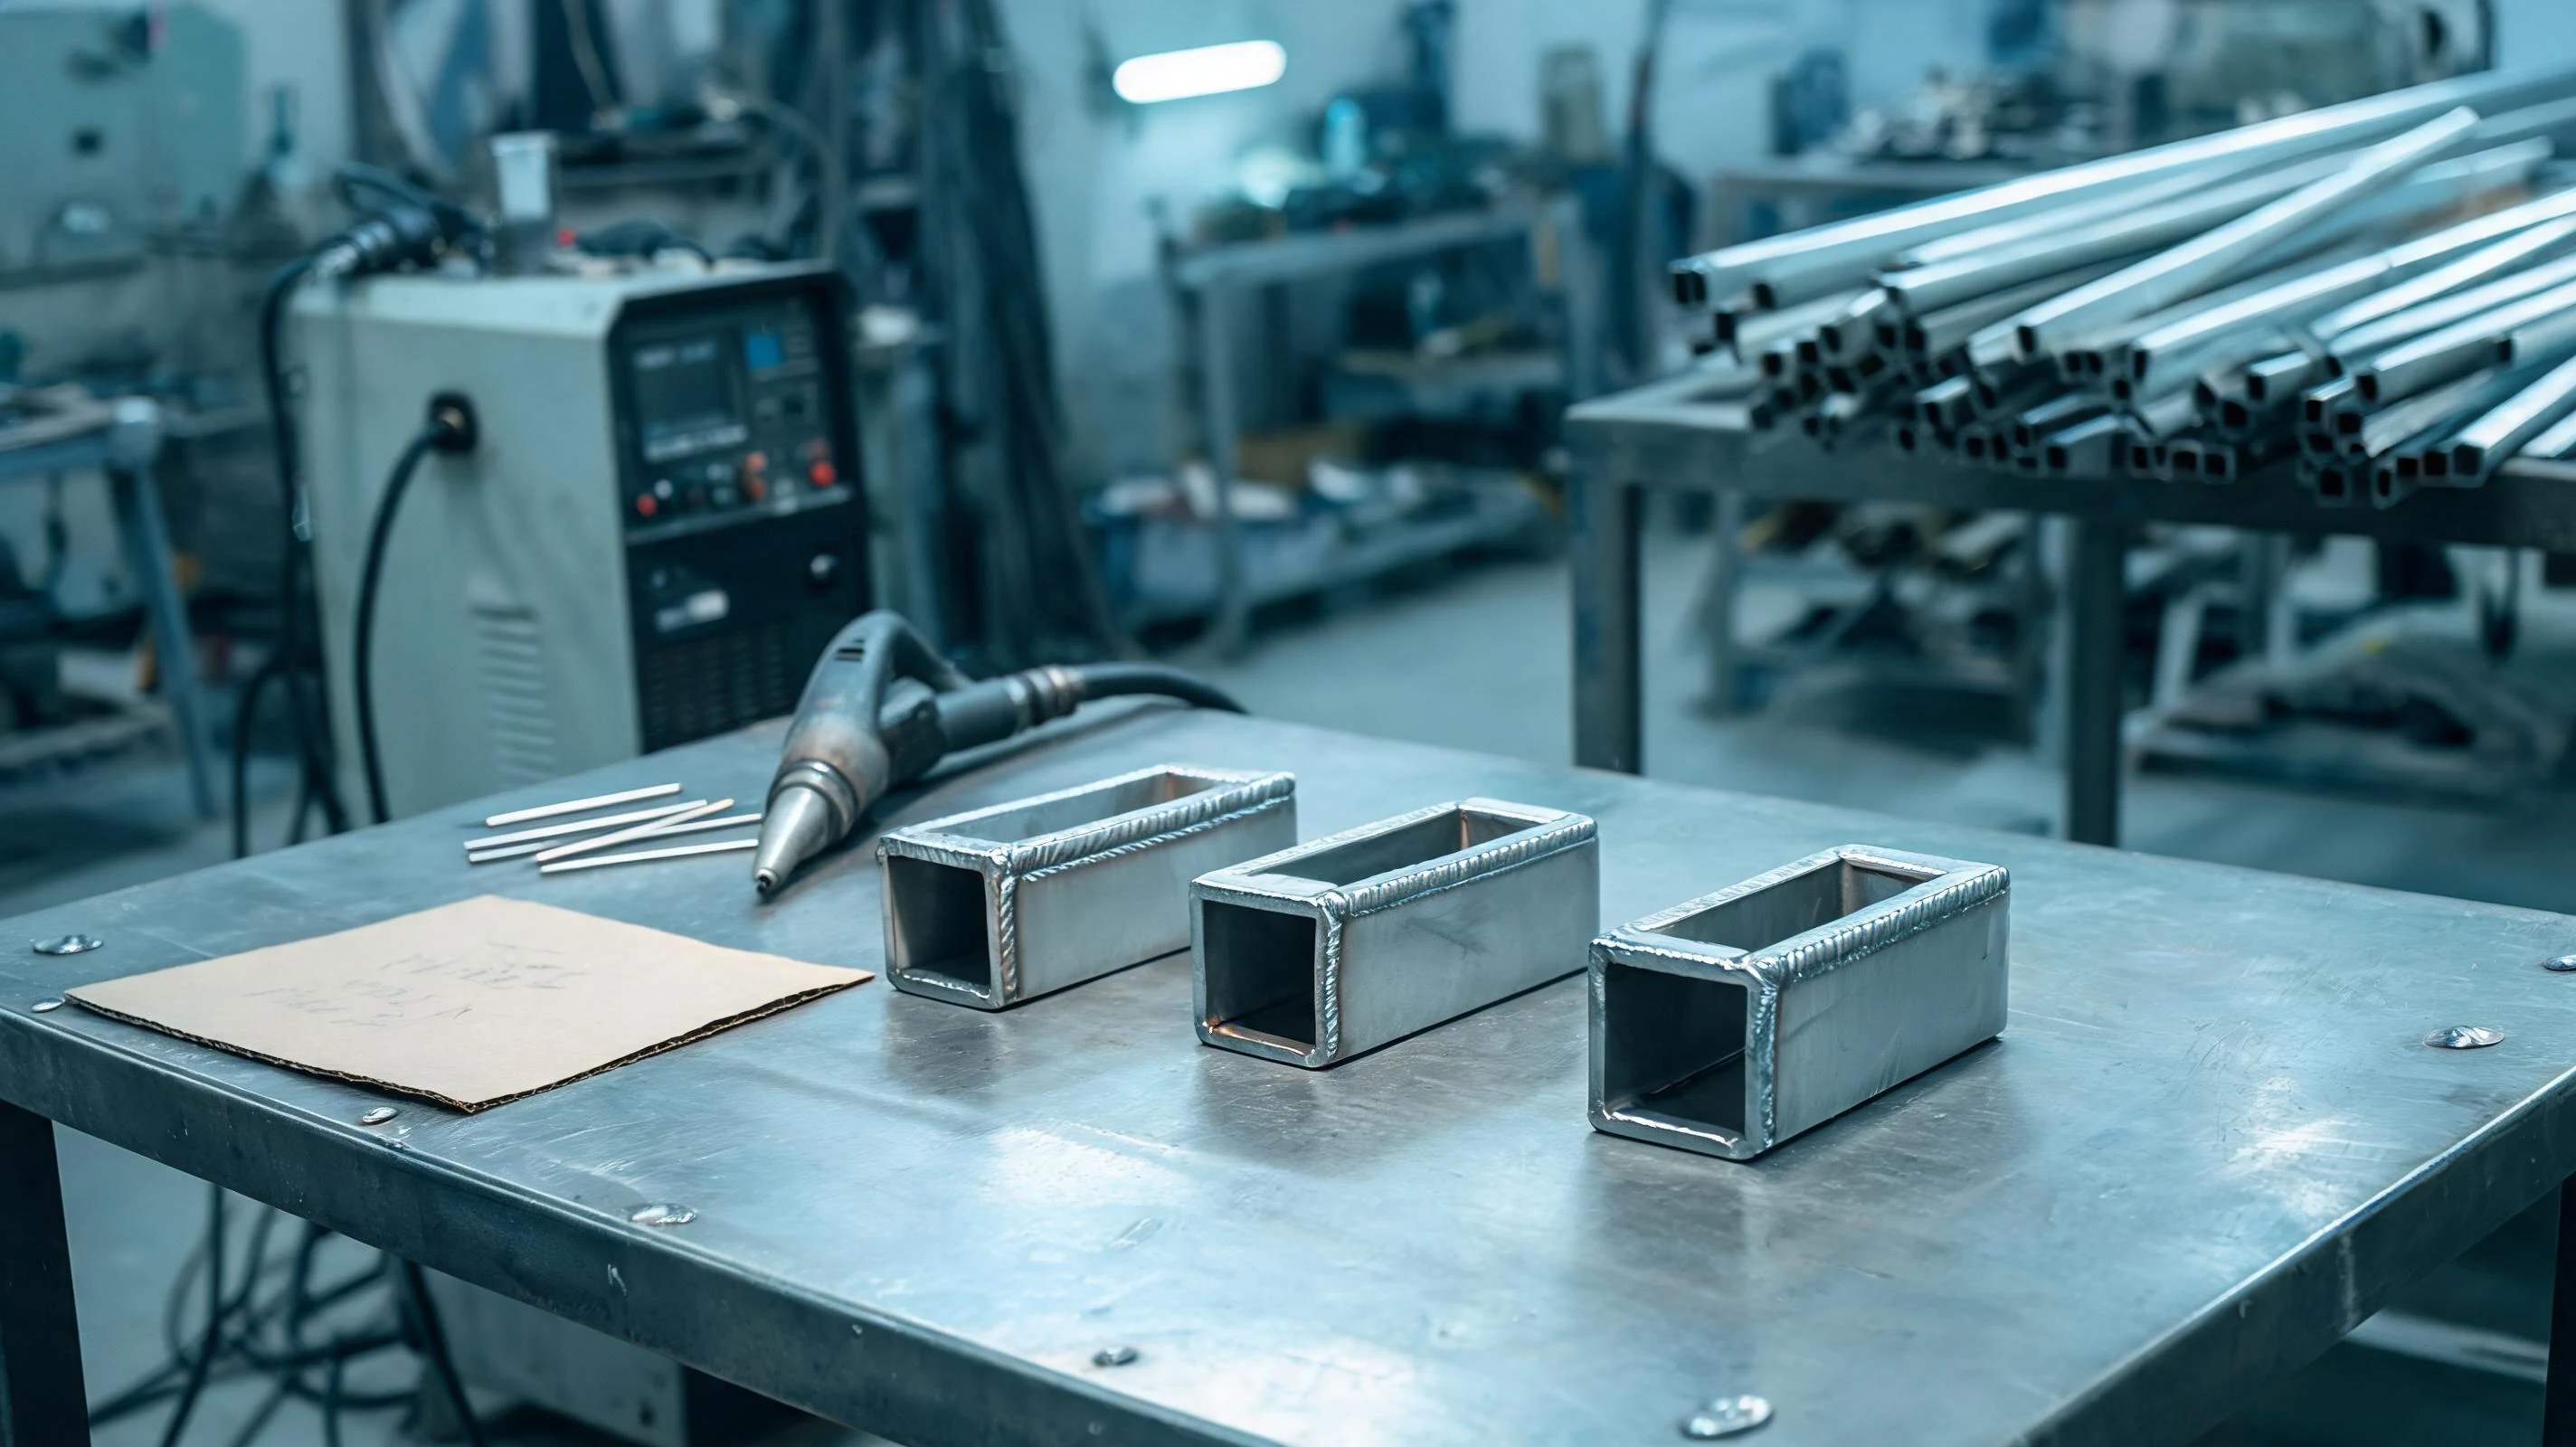
薄壁不锈钢(1–2mm)的氩弧焊,是典型的“窗口窄”工艺:电流小一点焊不透,大一点就烧穿;速度快一点成形差,慢一点就变形。能不能稳定做,取决于参数、装配与保护三件事能不能同时到位。
优先用较小的电流配合较快的焊速,减少热输入;有条件时用脉冲电流,让熔池在脉冲间歇凝固,降低热积累。焊枪角度尽量垂直于接头,减少电弧偏吹。焊前先在废料上试出“刚好熔透”的窗口,再上工件。
薄壁件对间隙非常敏感:间隙大,电弧容易失稳,只能加大电流去追,结果就是烧穿或变形。下料与折弯精度、点固位置、接头形式都会影响最终间隙。装配间隙控制在工艺允许范围内,比调参数更有效。
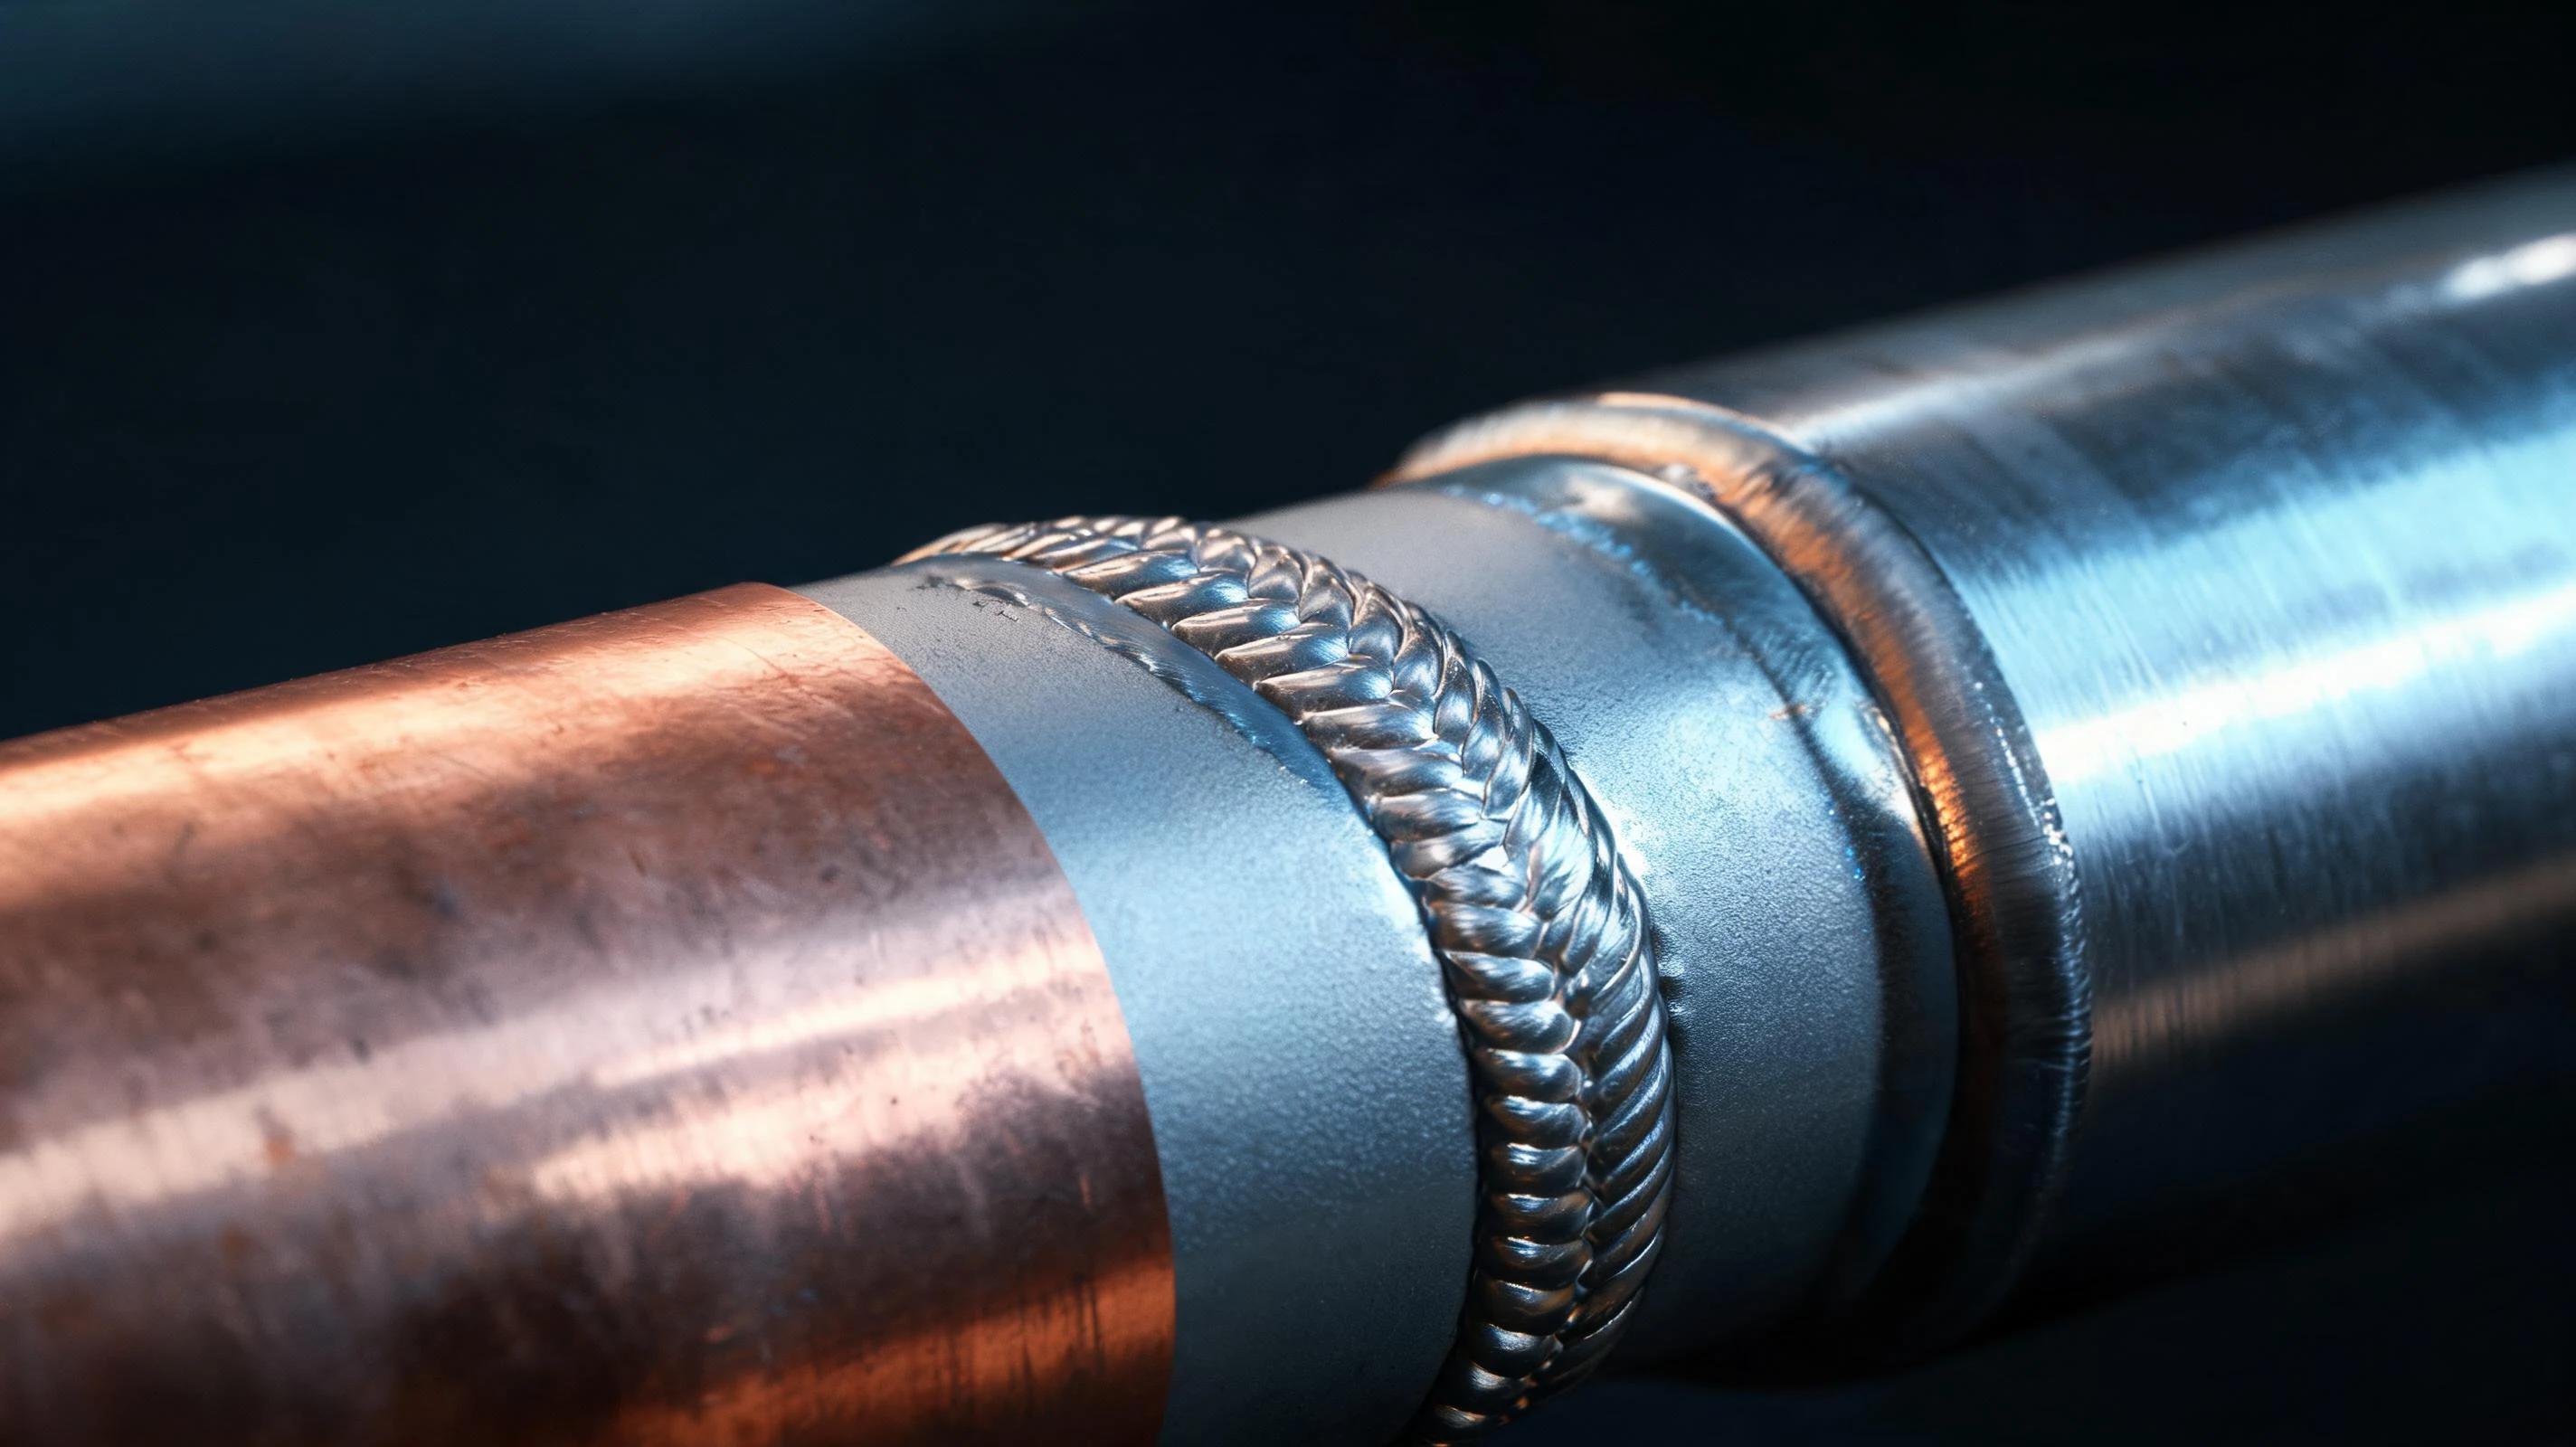
不锈钢焊缝背面如果接触空气,会氧化发黑,影响耐蚀性。管件、封闭结构通常需要背面充氩保护;结构件无法充气时,可以用背面保护剂。焊缝颜色从银白到黑色,反映的是保护效果与热输入,不能只用“好不好看”判断。
薄壁件变形主要靠顺序与夹具:对称分段、跳焊、控制层间温度;夹具用压板或专用工装固定,但不要过度约束。焊后如果必须校正,尽量用冷校而不是火焰校正,避免二次热影响。
薄壁件的工艺窗口窄,建议每次换材料批次或换折弯供应商时,重新做一次首件确认,不要沿用上一次的参数。
有具体工件要评估?把材料、厚度和图纸发过来,我们先判断工艺可行性,再谈打样与工装。
提交需求