01 · 设备 / 机架
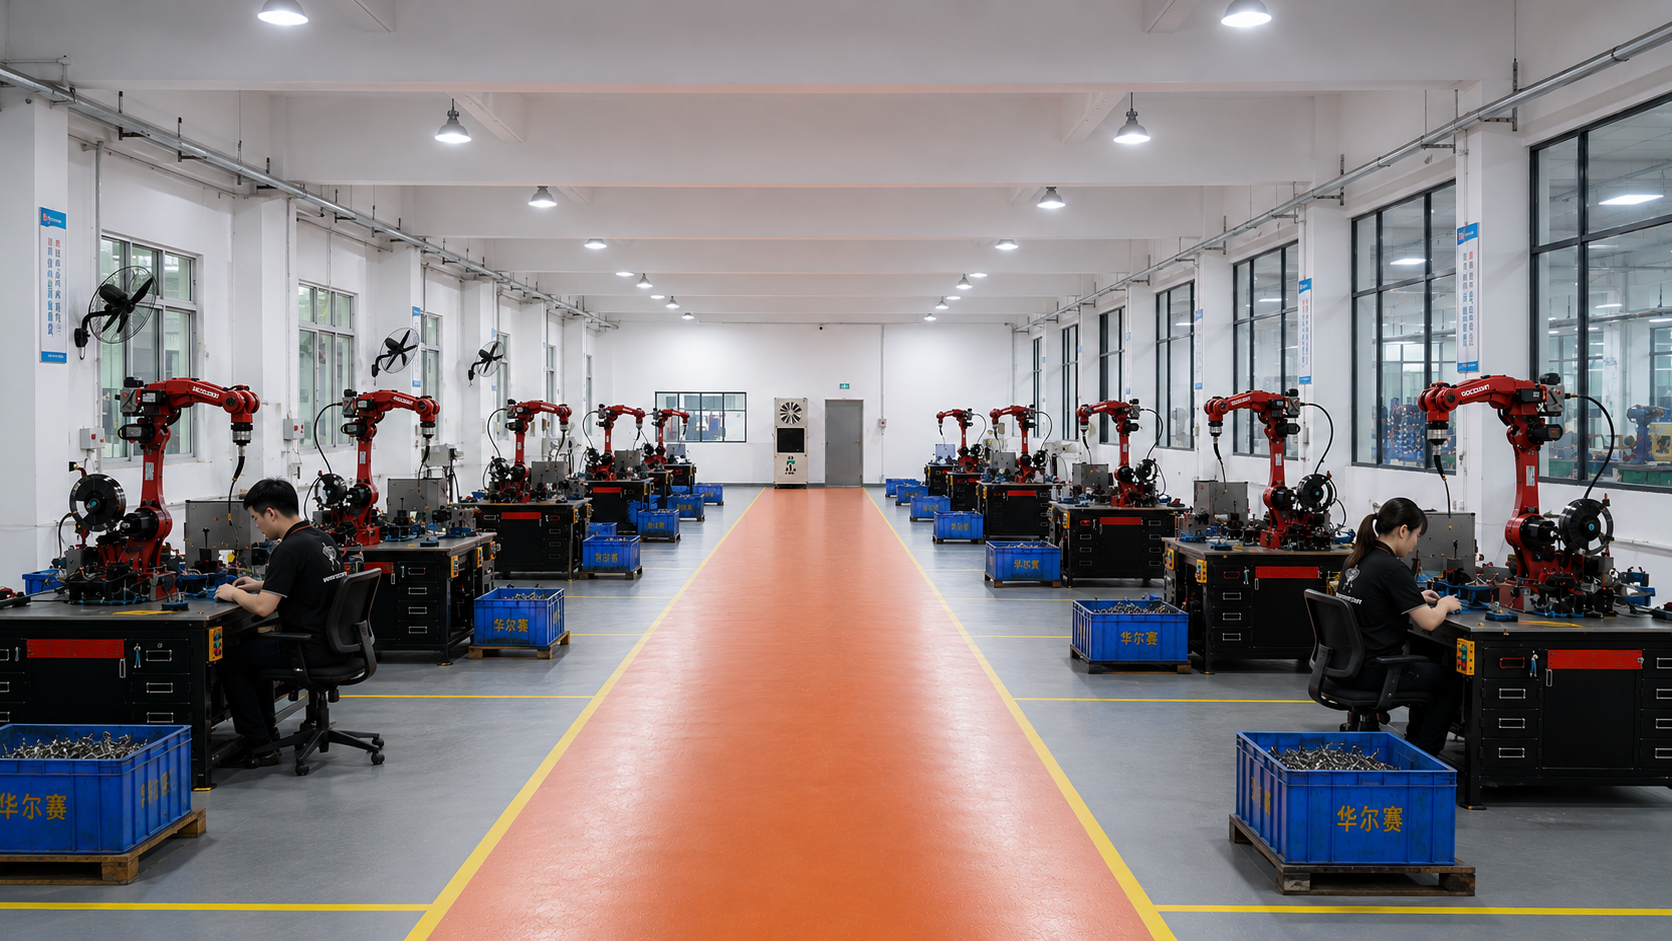
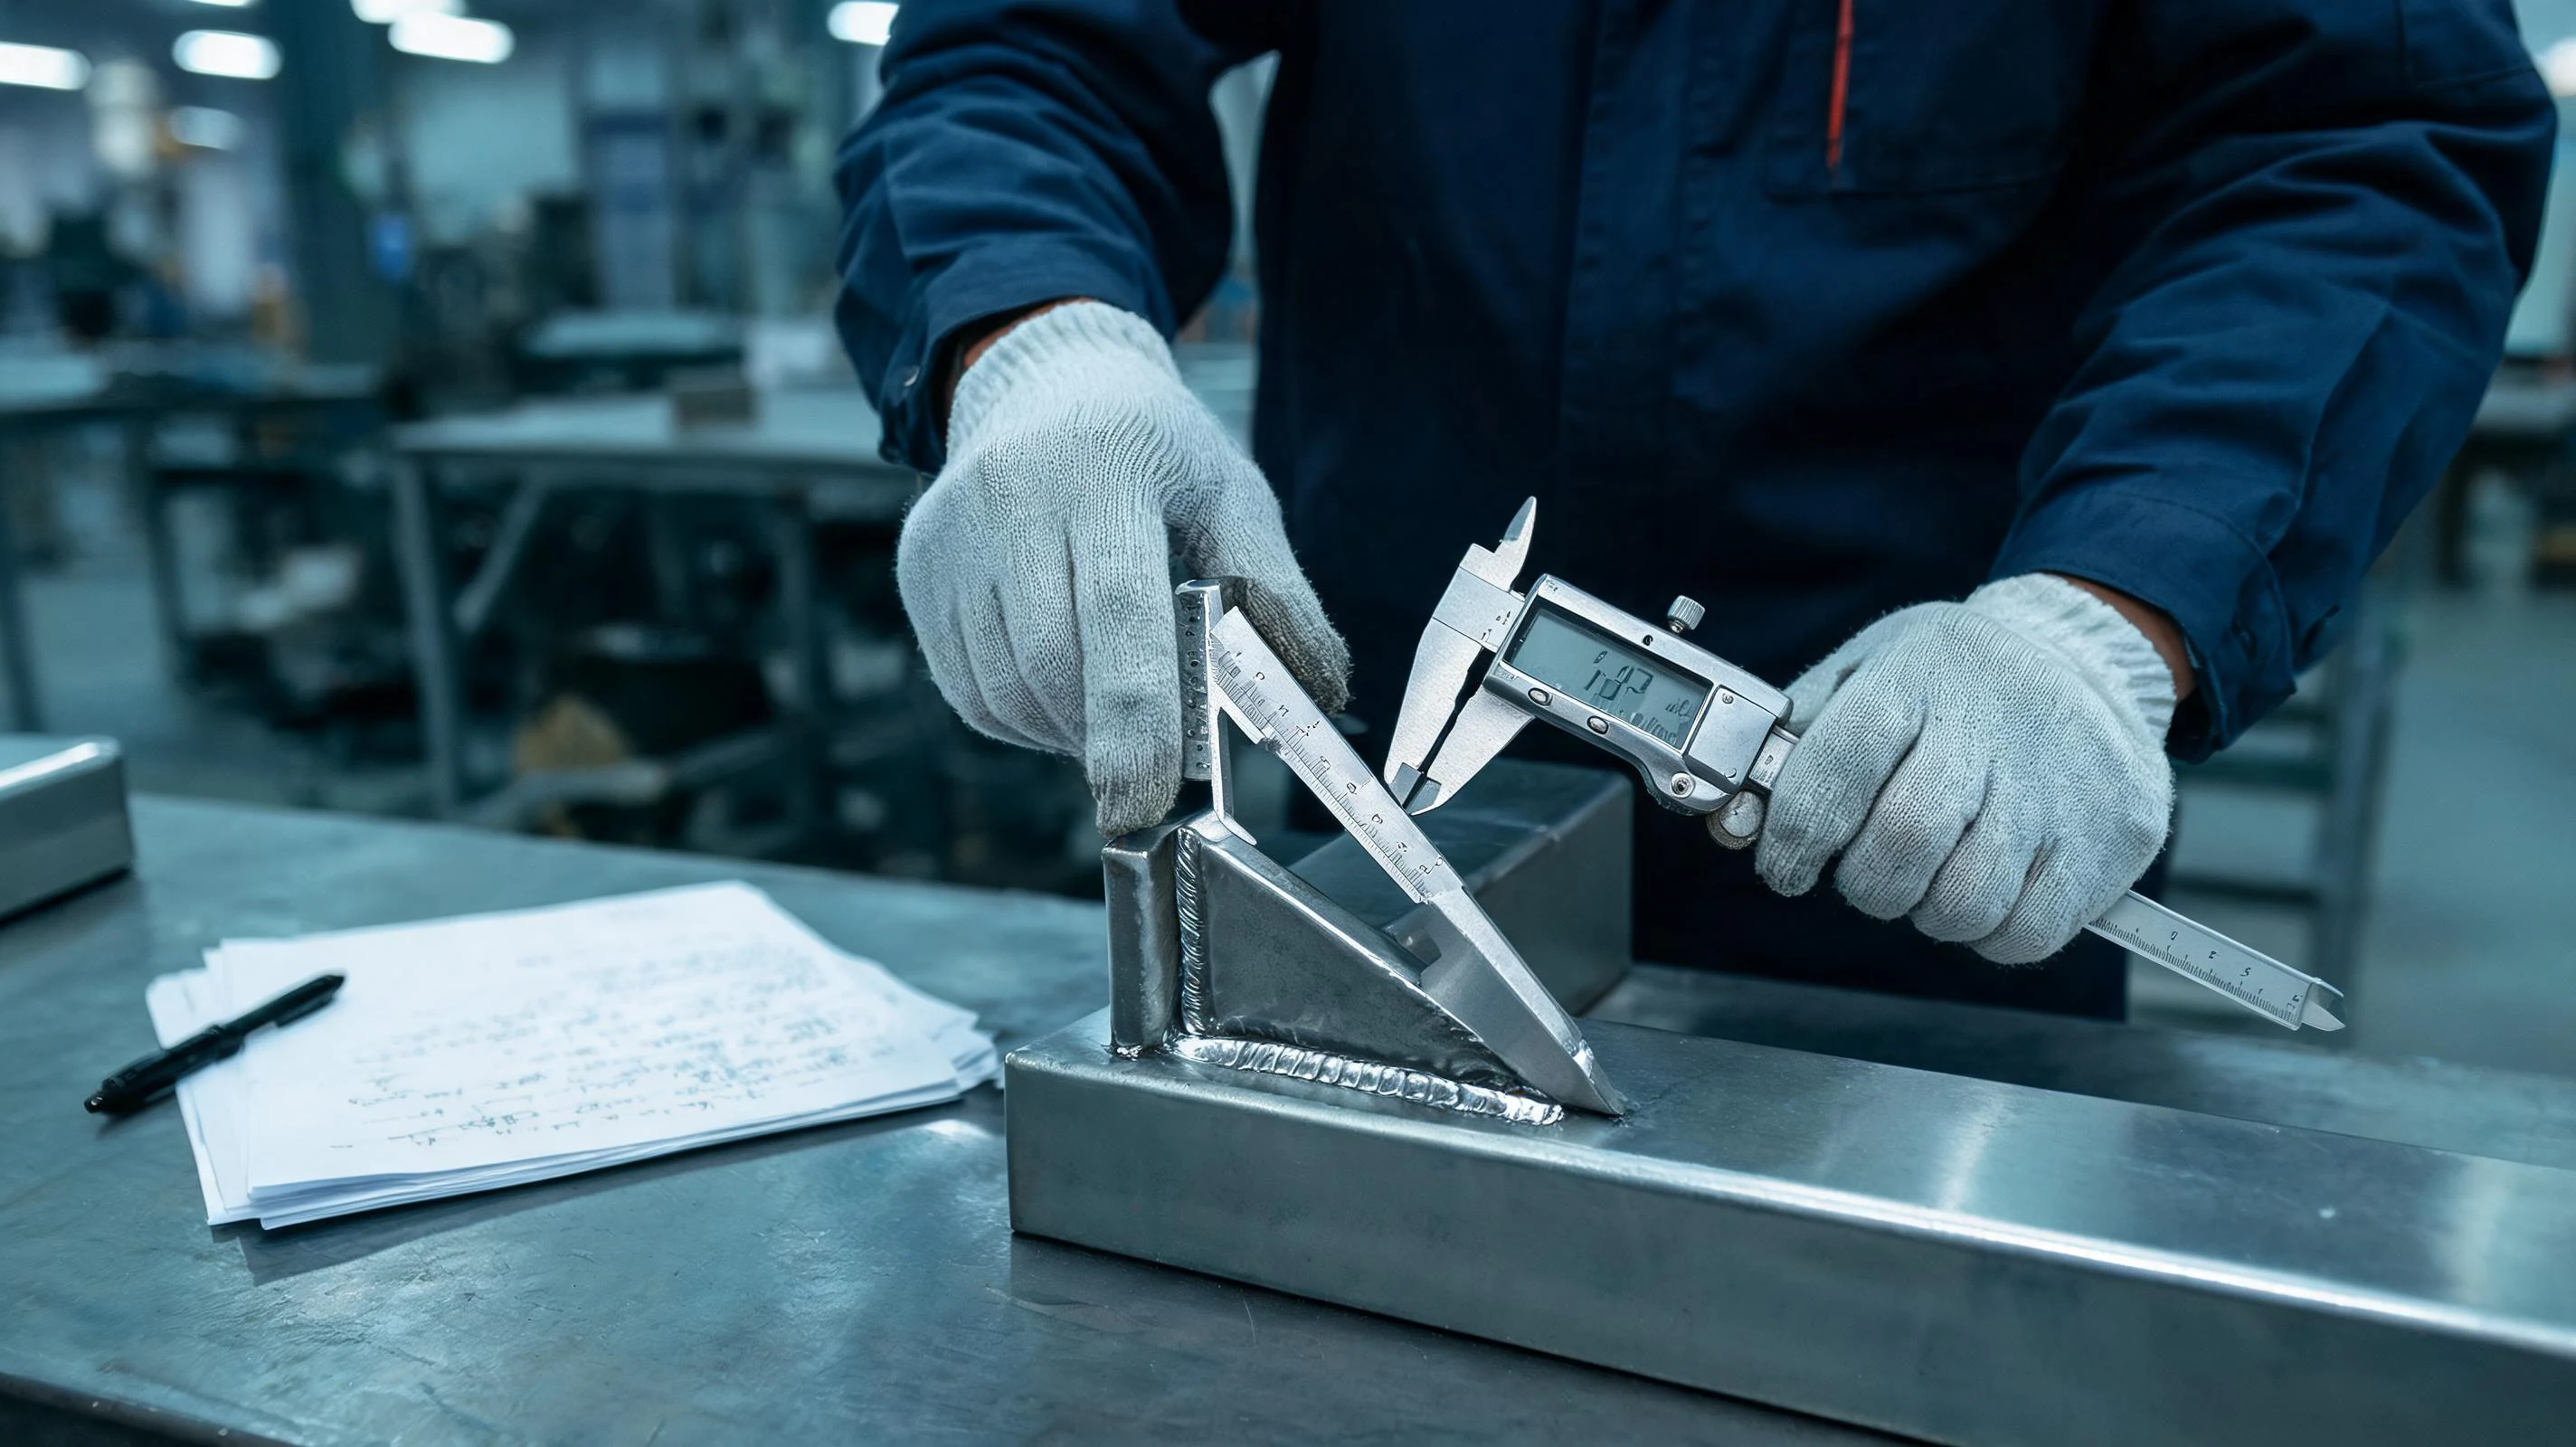
设备机架与焊接底座
首要关注变形
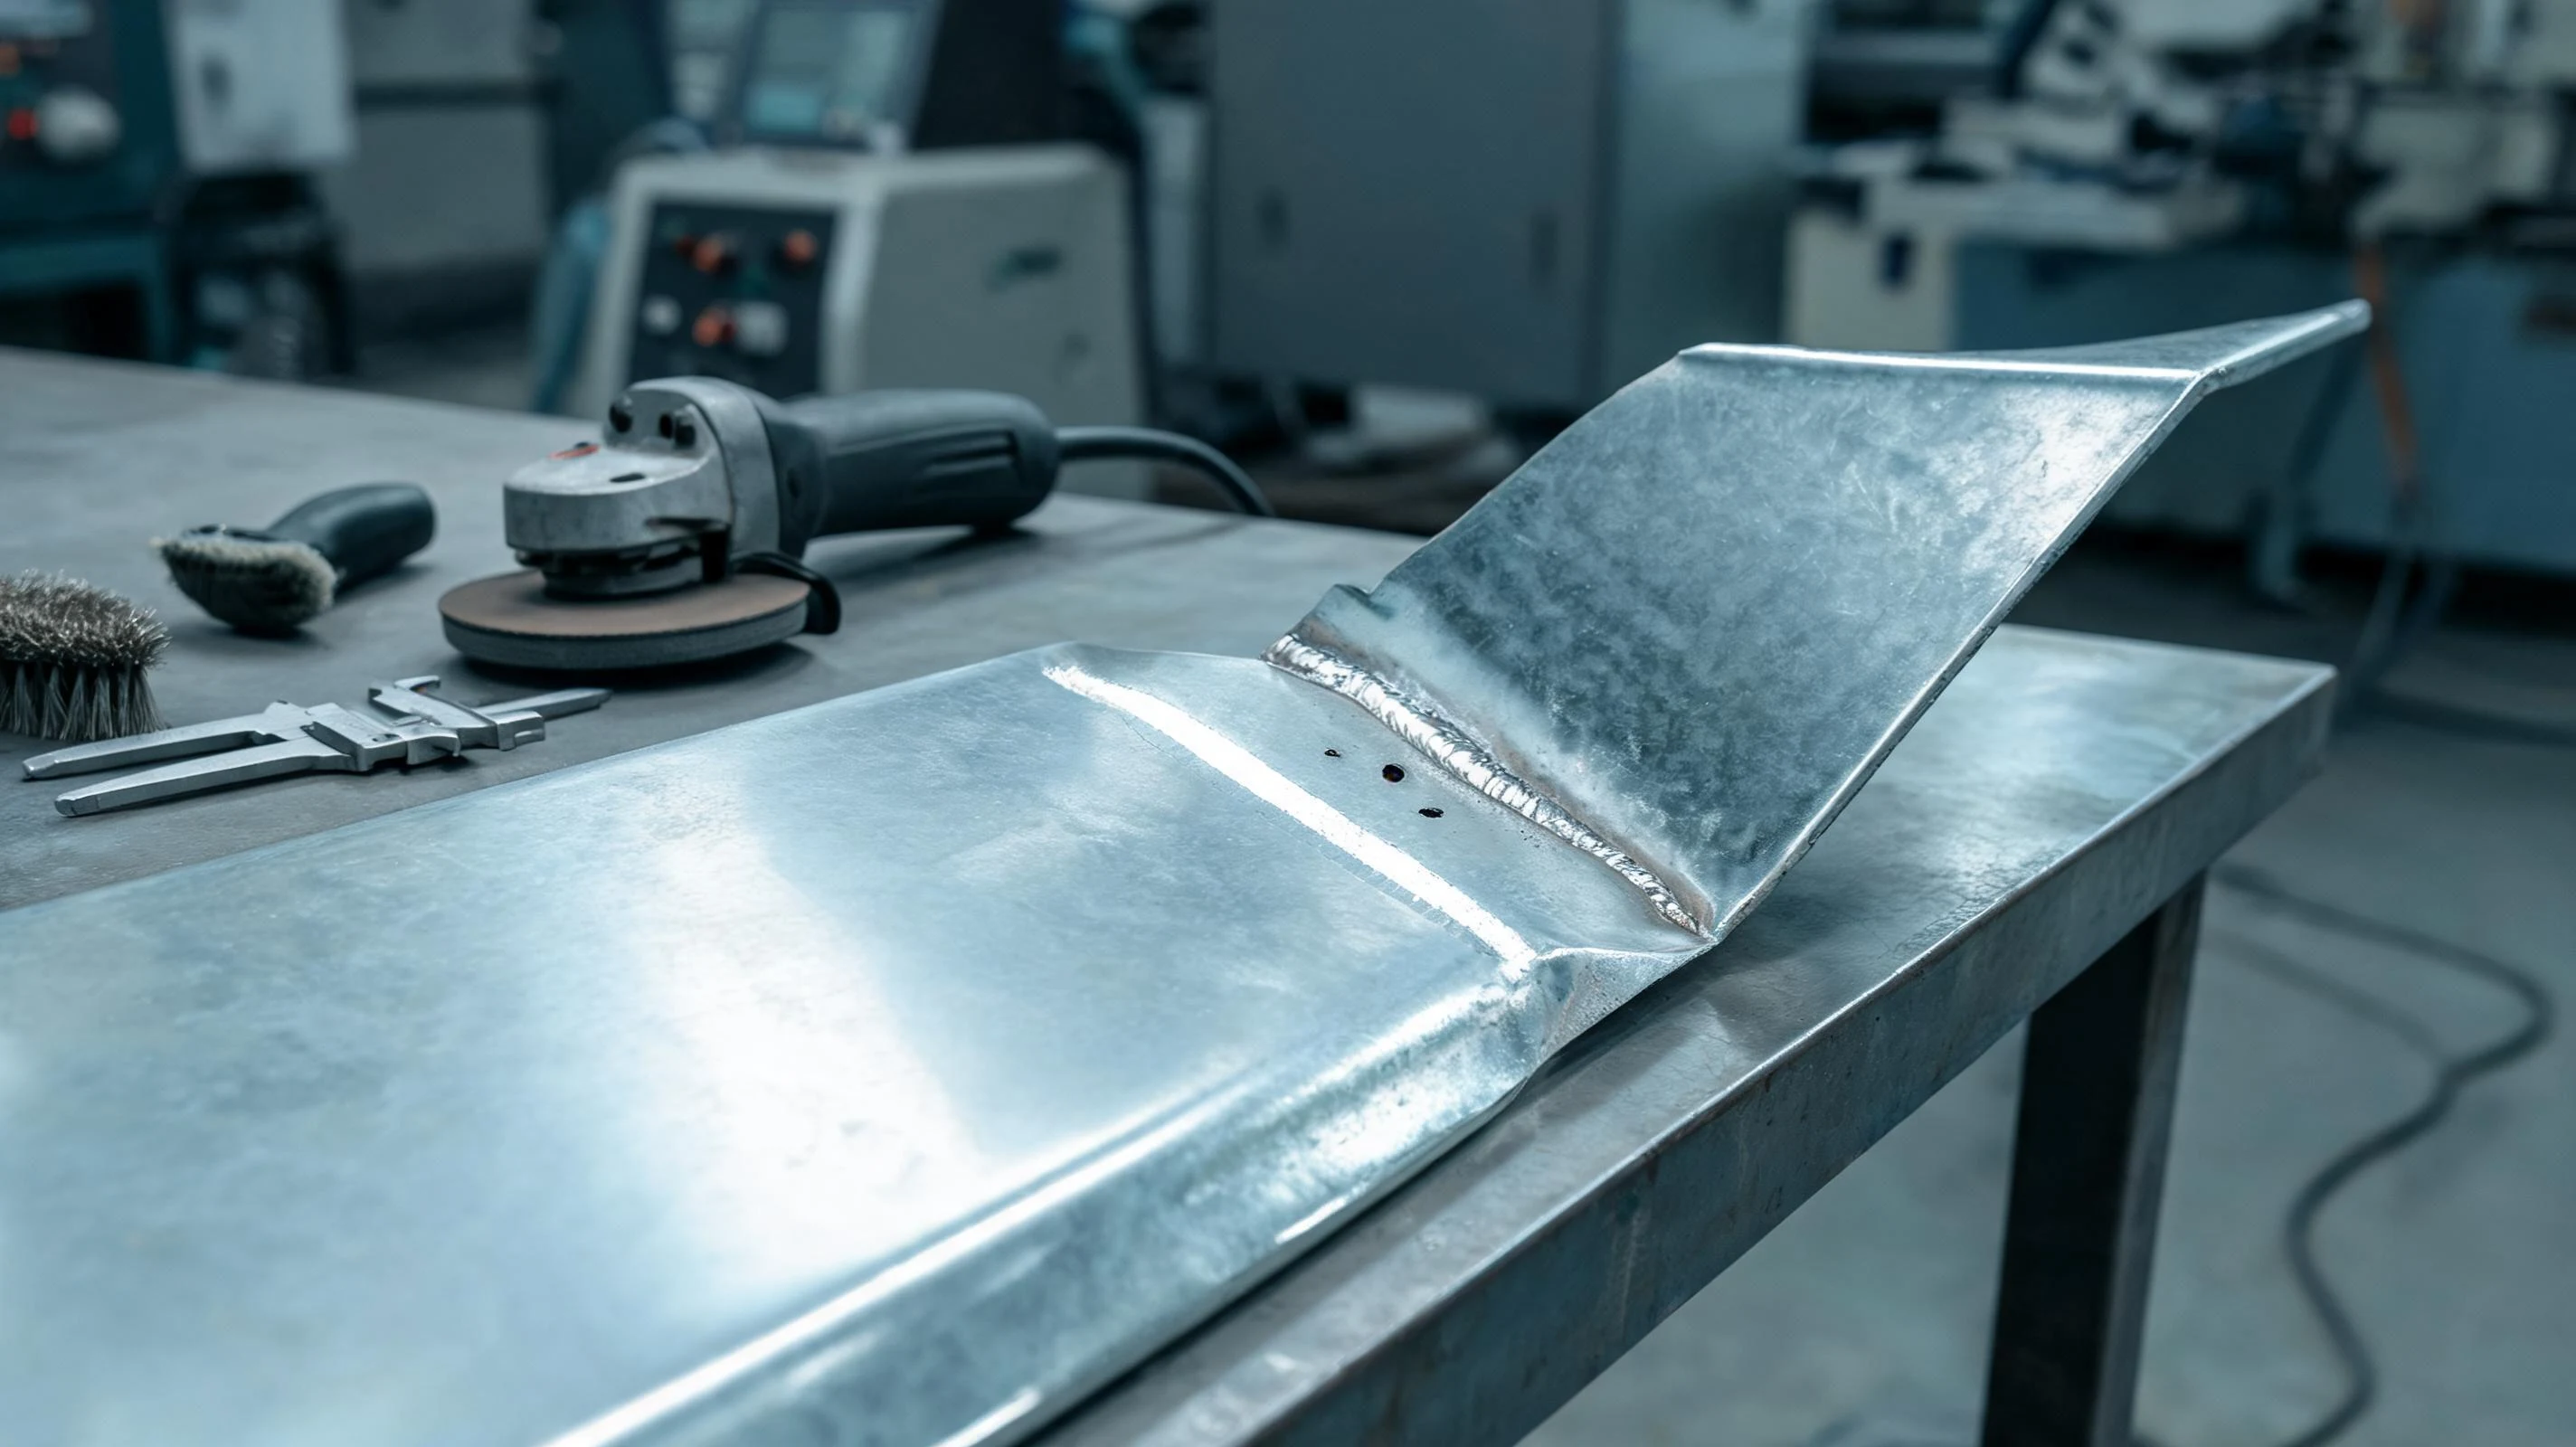
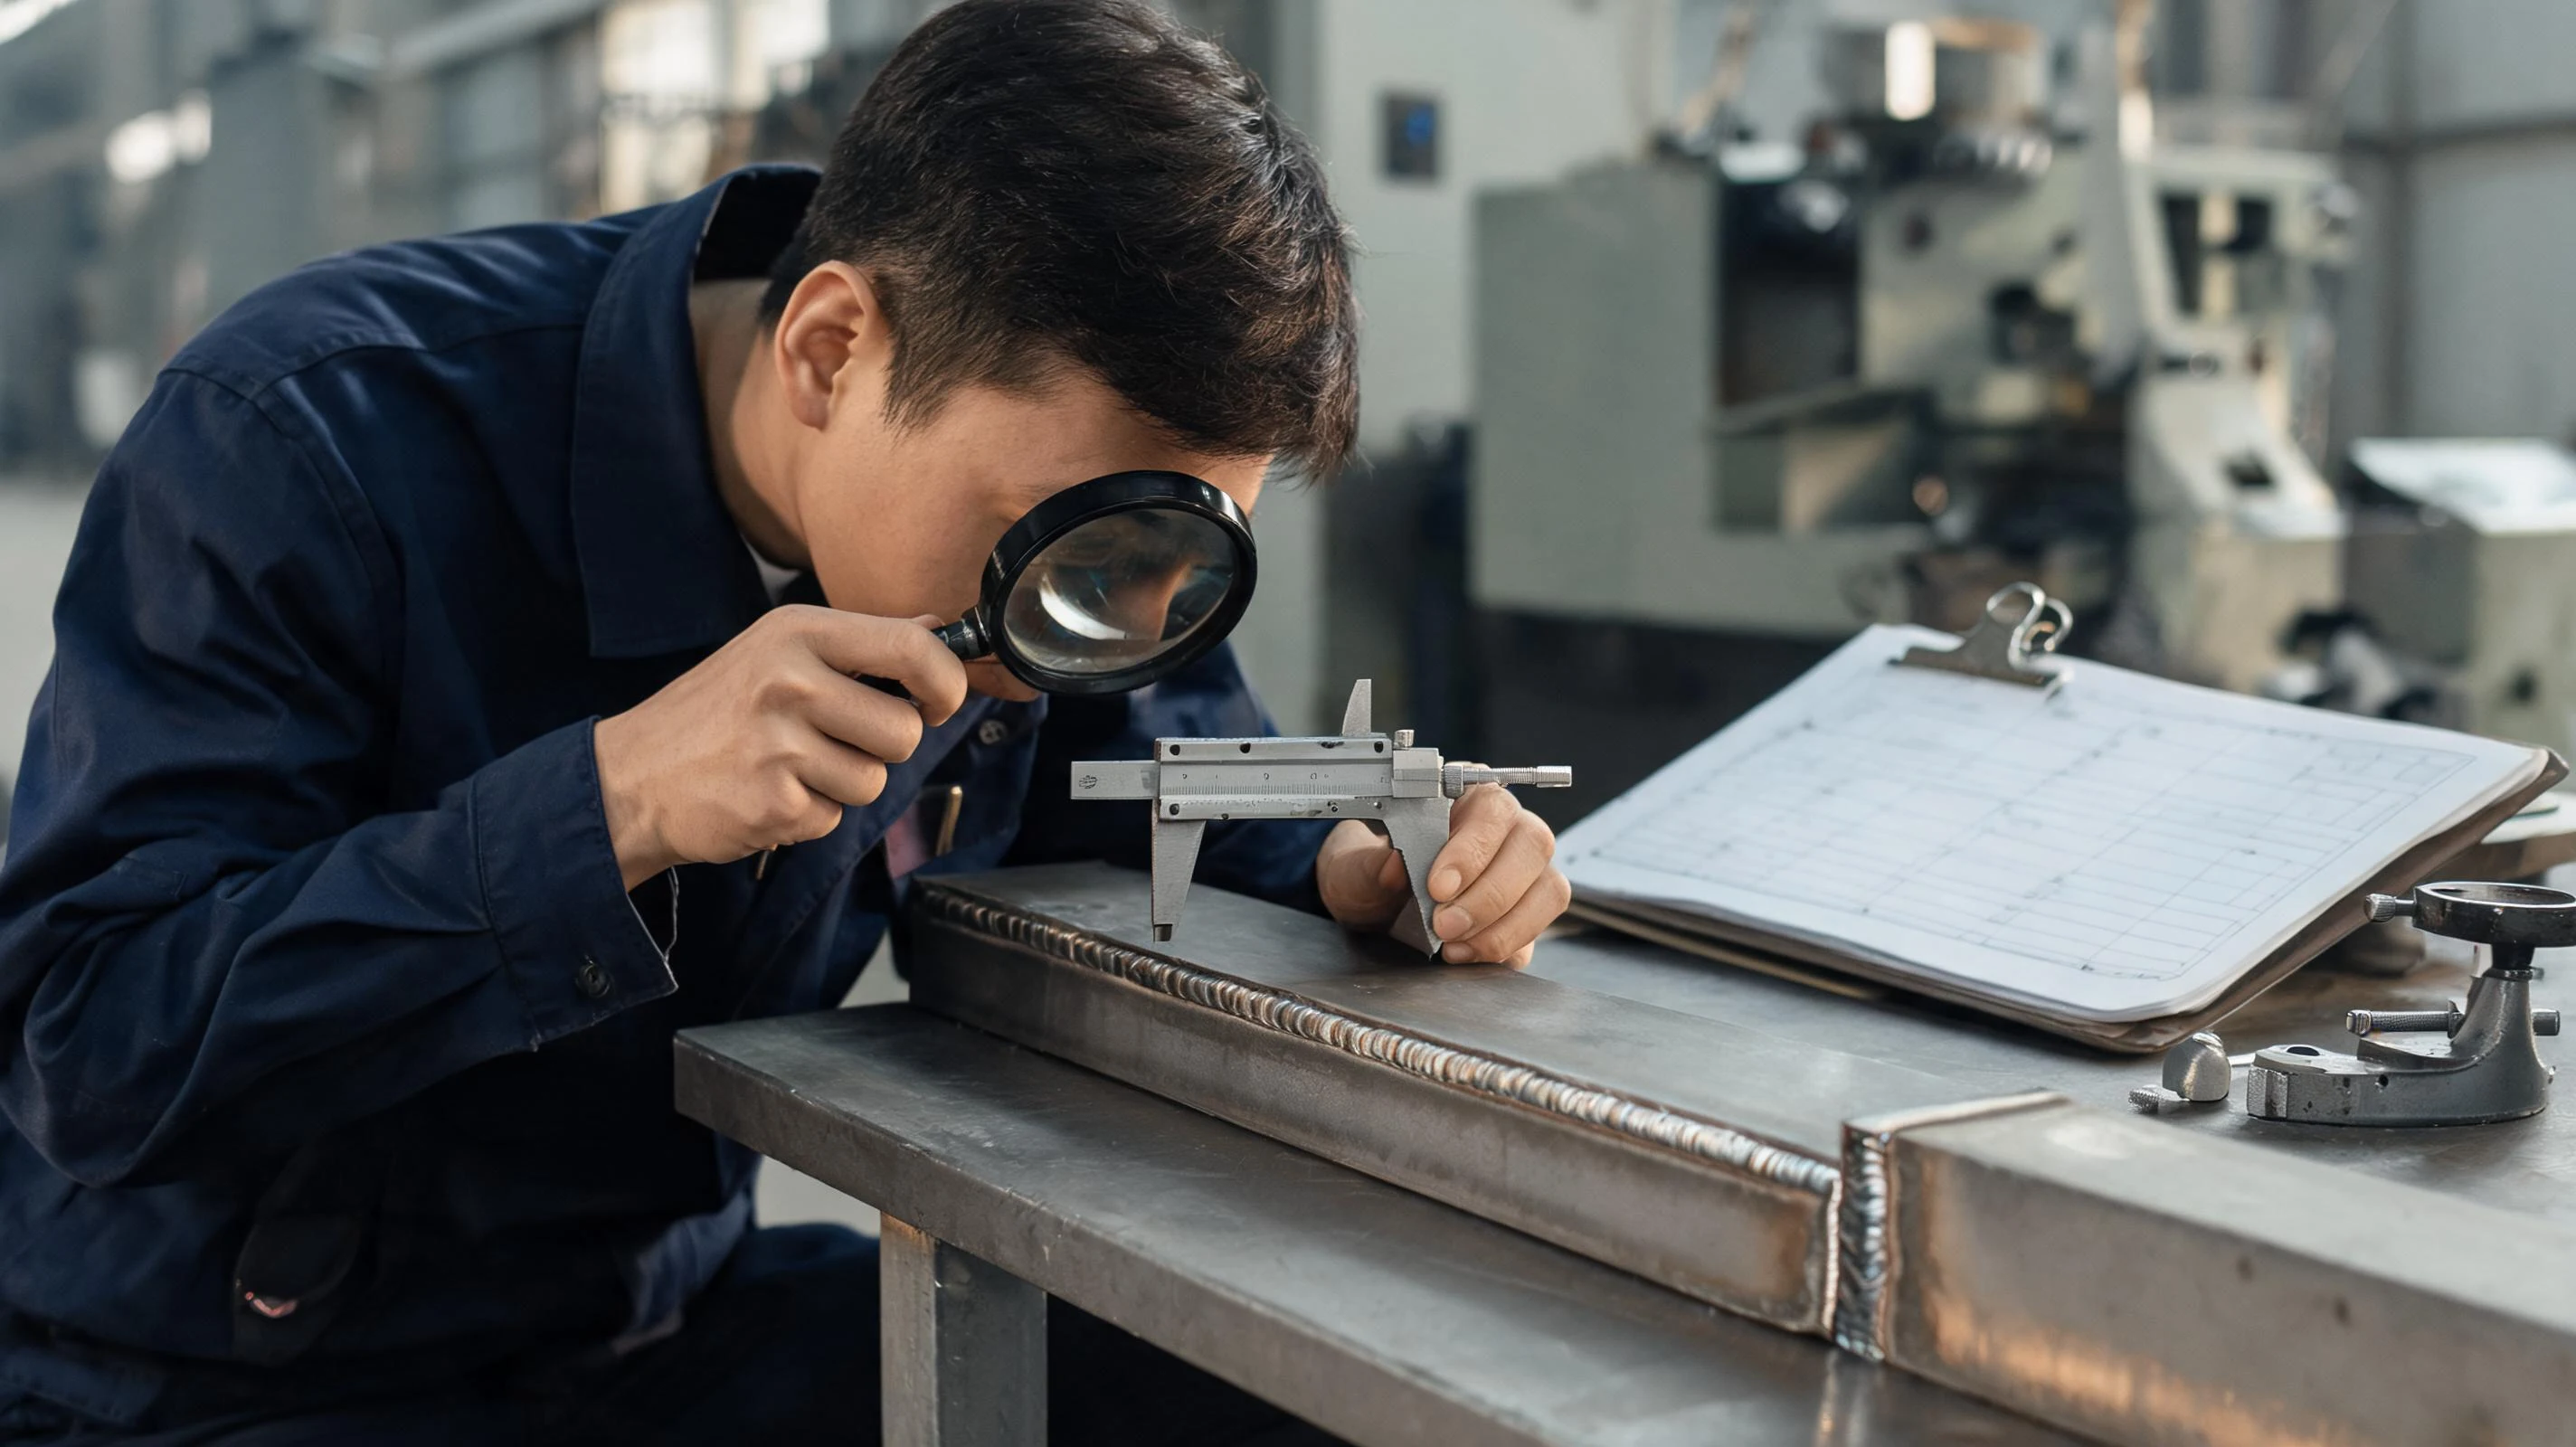
做法工装约束配合分段焊接顺序,先把变形和孔位控制住。
焊接对象:机架 · 底座 · 支撑梁
- 焊接变形
- 孔位精度
- 焊缝外观
按工件材料、结构与产量匹配方案:能手工做好的不硬上设备,该自动化的不靠人盯。
每一步都有一个明确的交付物。这一步的结论没下来,不往下一步走。
看材料、厚度、镀层与接头结构,判断工艺可行性与所需工装。
交付评审结论:工艺路线、工装需求与检测项
按约定项目验证焊缝成形与连接强度,记录可用的参数窗口。
交付样件、参数记录与判定结论
把设备、工装、材料与参数一起锁定,形成可重复执行的工艺文件。
交付工艺文件:参数窗口、定位夹紧与点检项
首件确认后投产,过程记录与批次留痕,按约定项目检验出货。
交付首件确认、批次记录与出货检验留档
同一套参数不能套用到所有场景。每个场景有一个先要看住的方向,下面按工件列出关注点与对应做法。
做法工装约束配合分段焊接顺序,先把变形和孔位控制住。
焊接对象:机架 · 底座 · 支撑梁
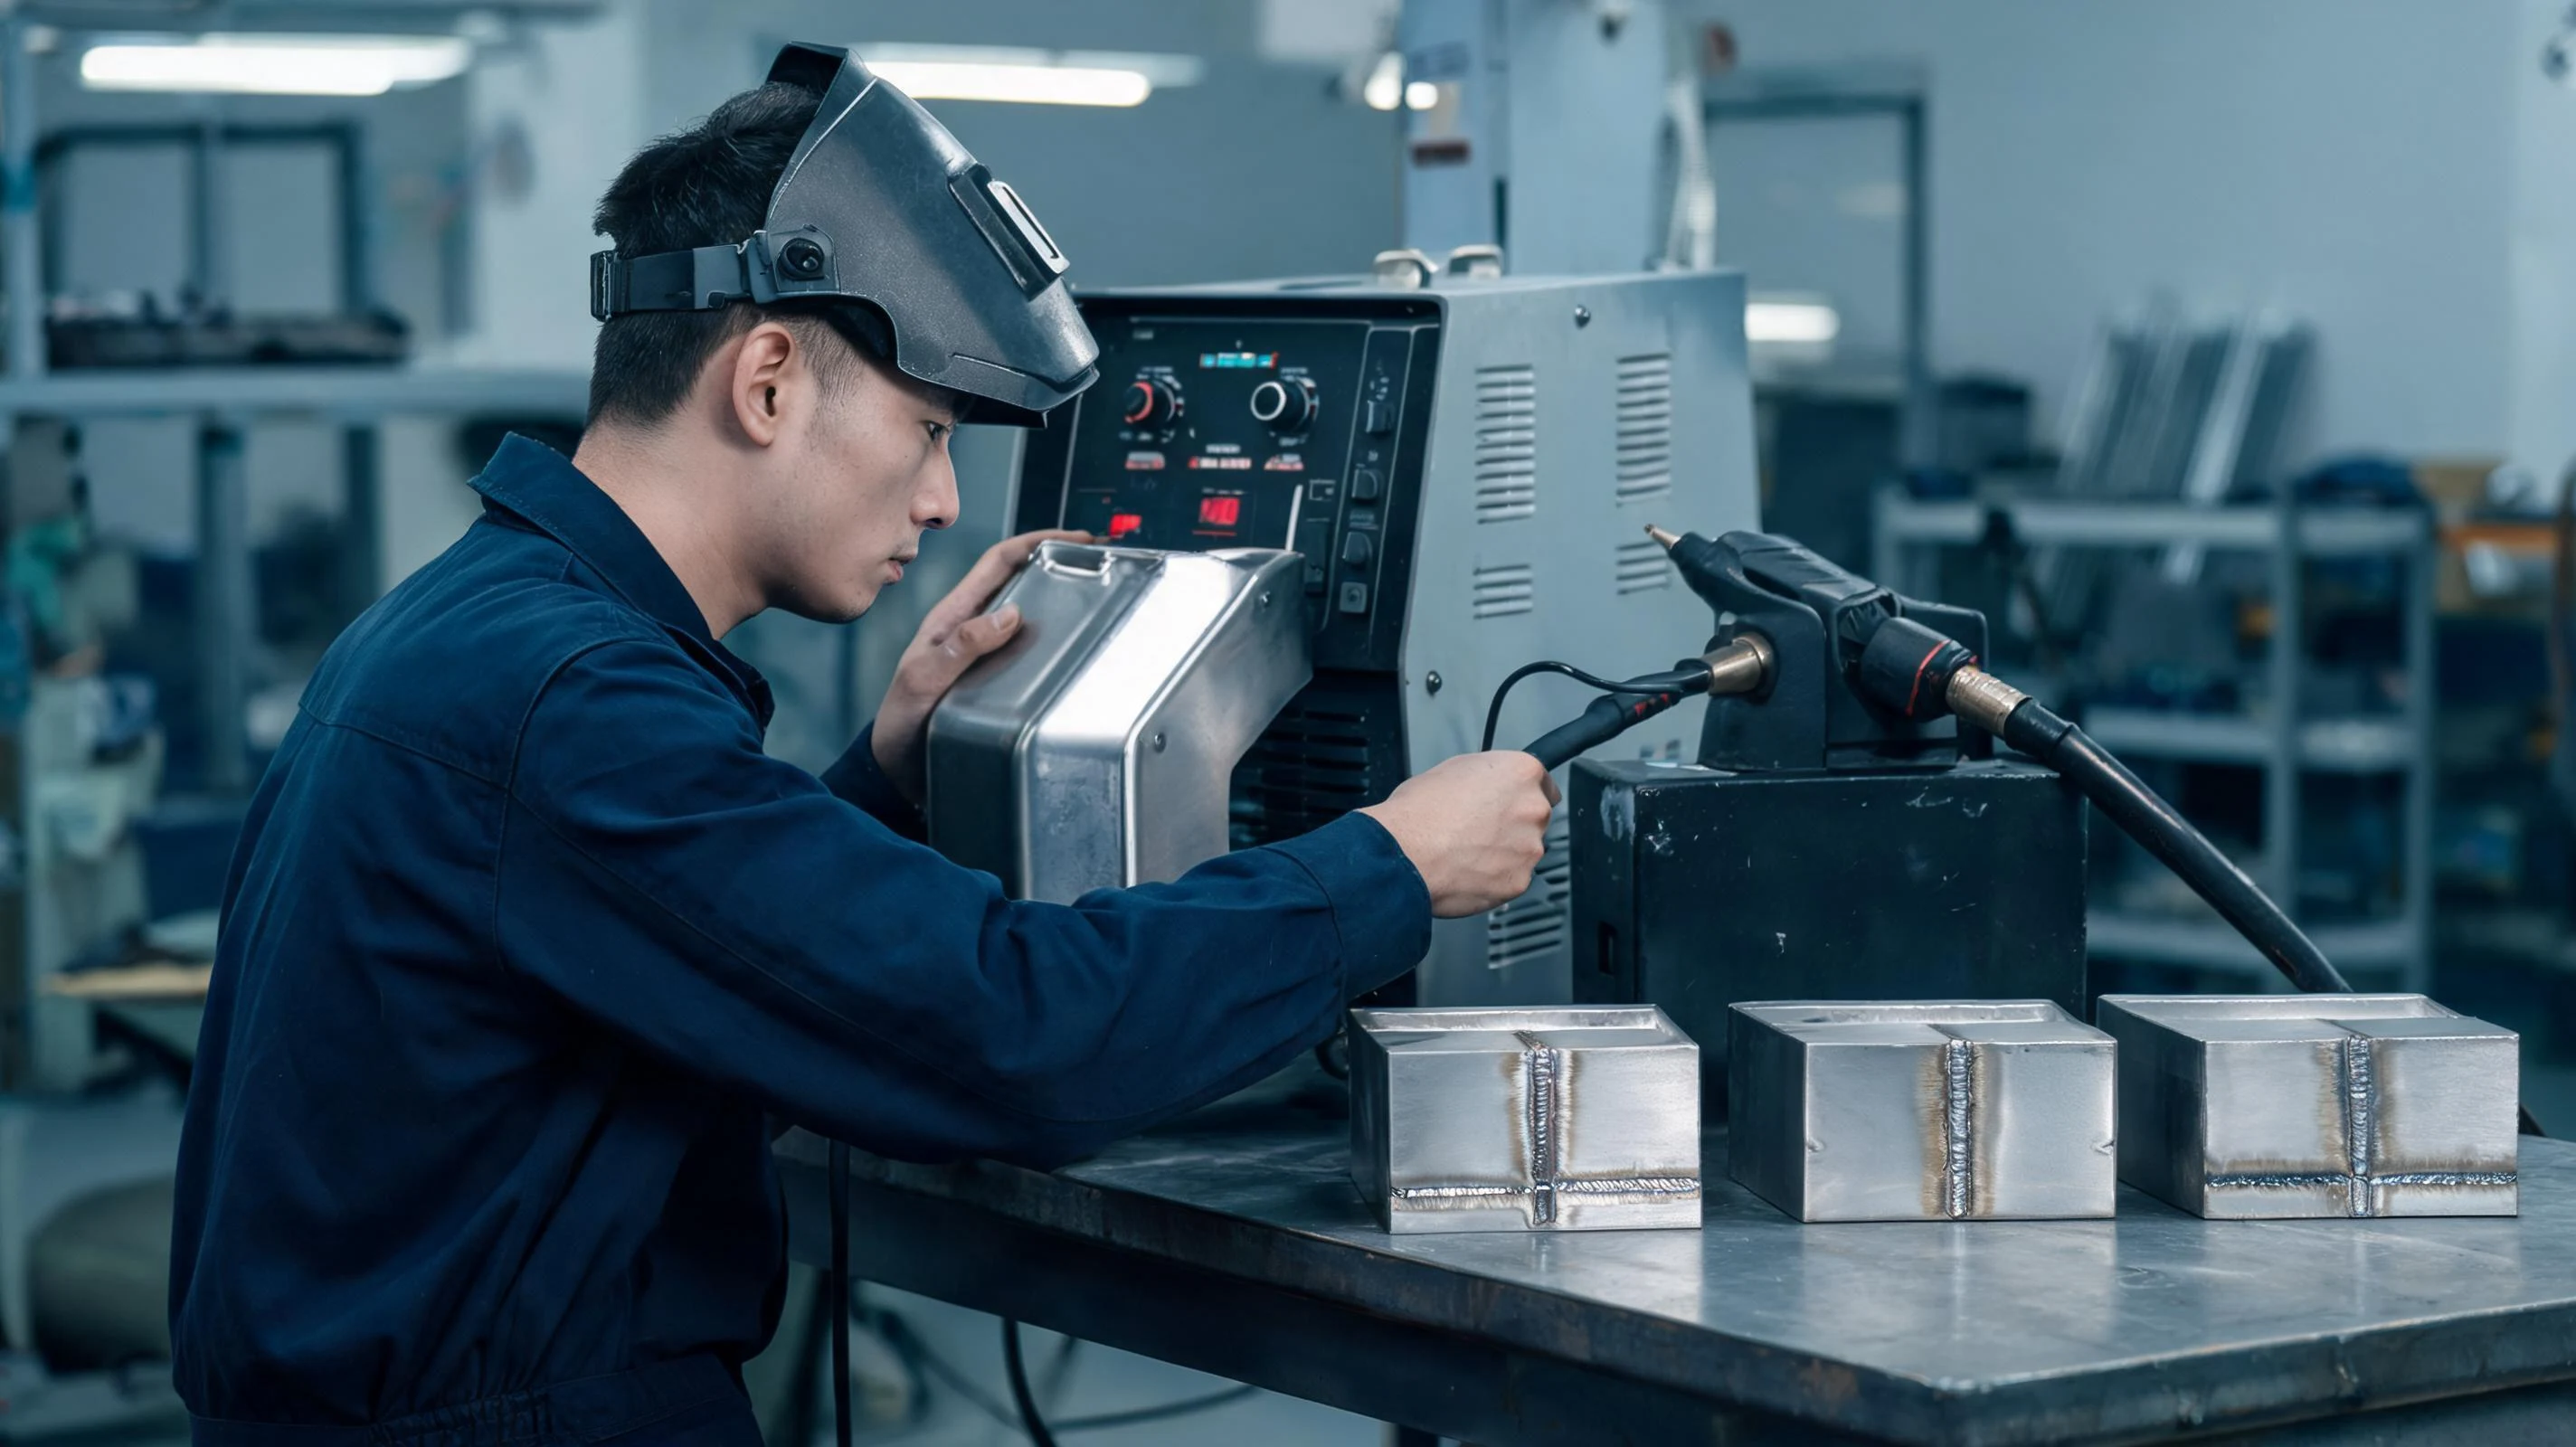
做法夹具定位加顺序焊接,焊缝连续性与气密一起验。
焊接对象:钣金壳体 · 控制箱 · 罩体
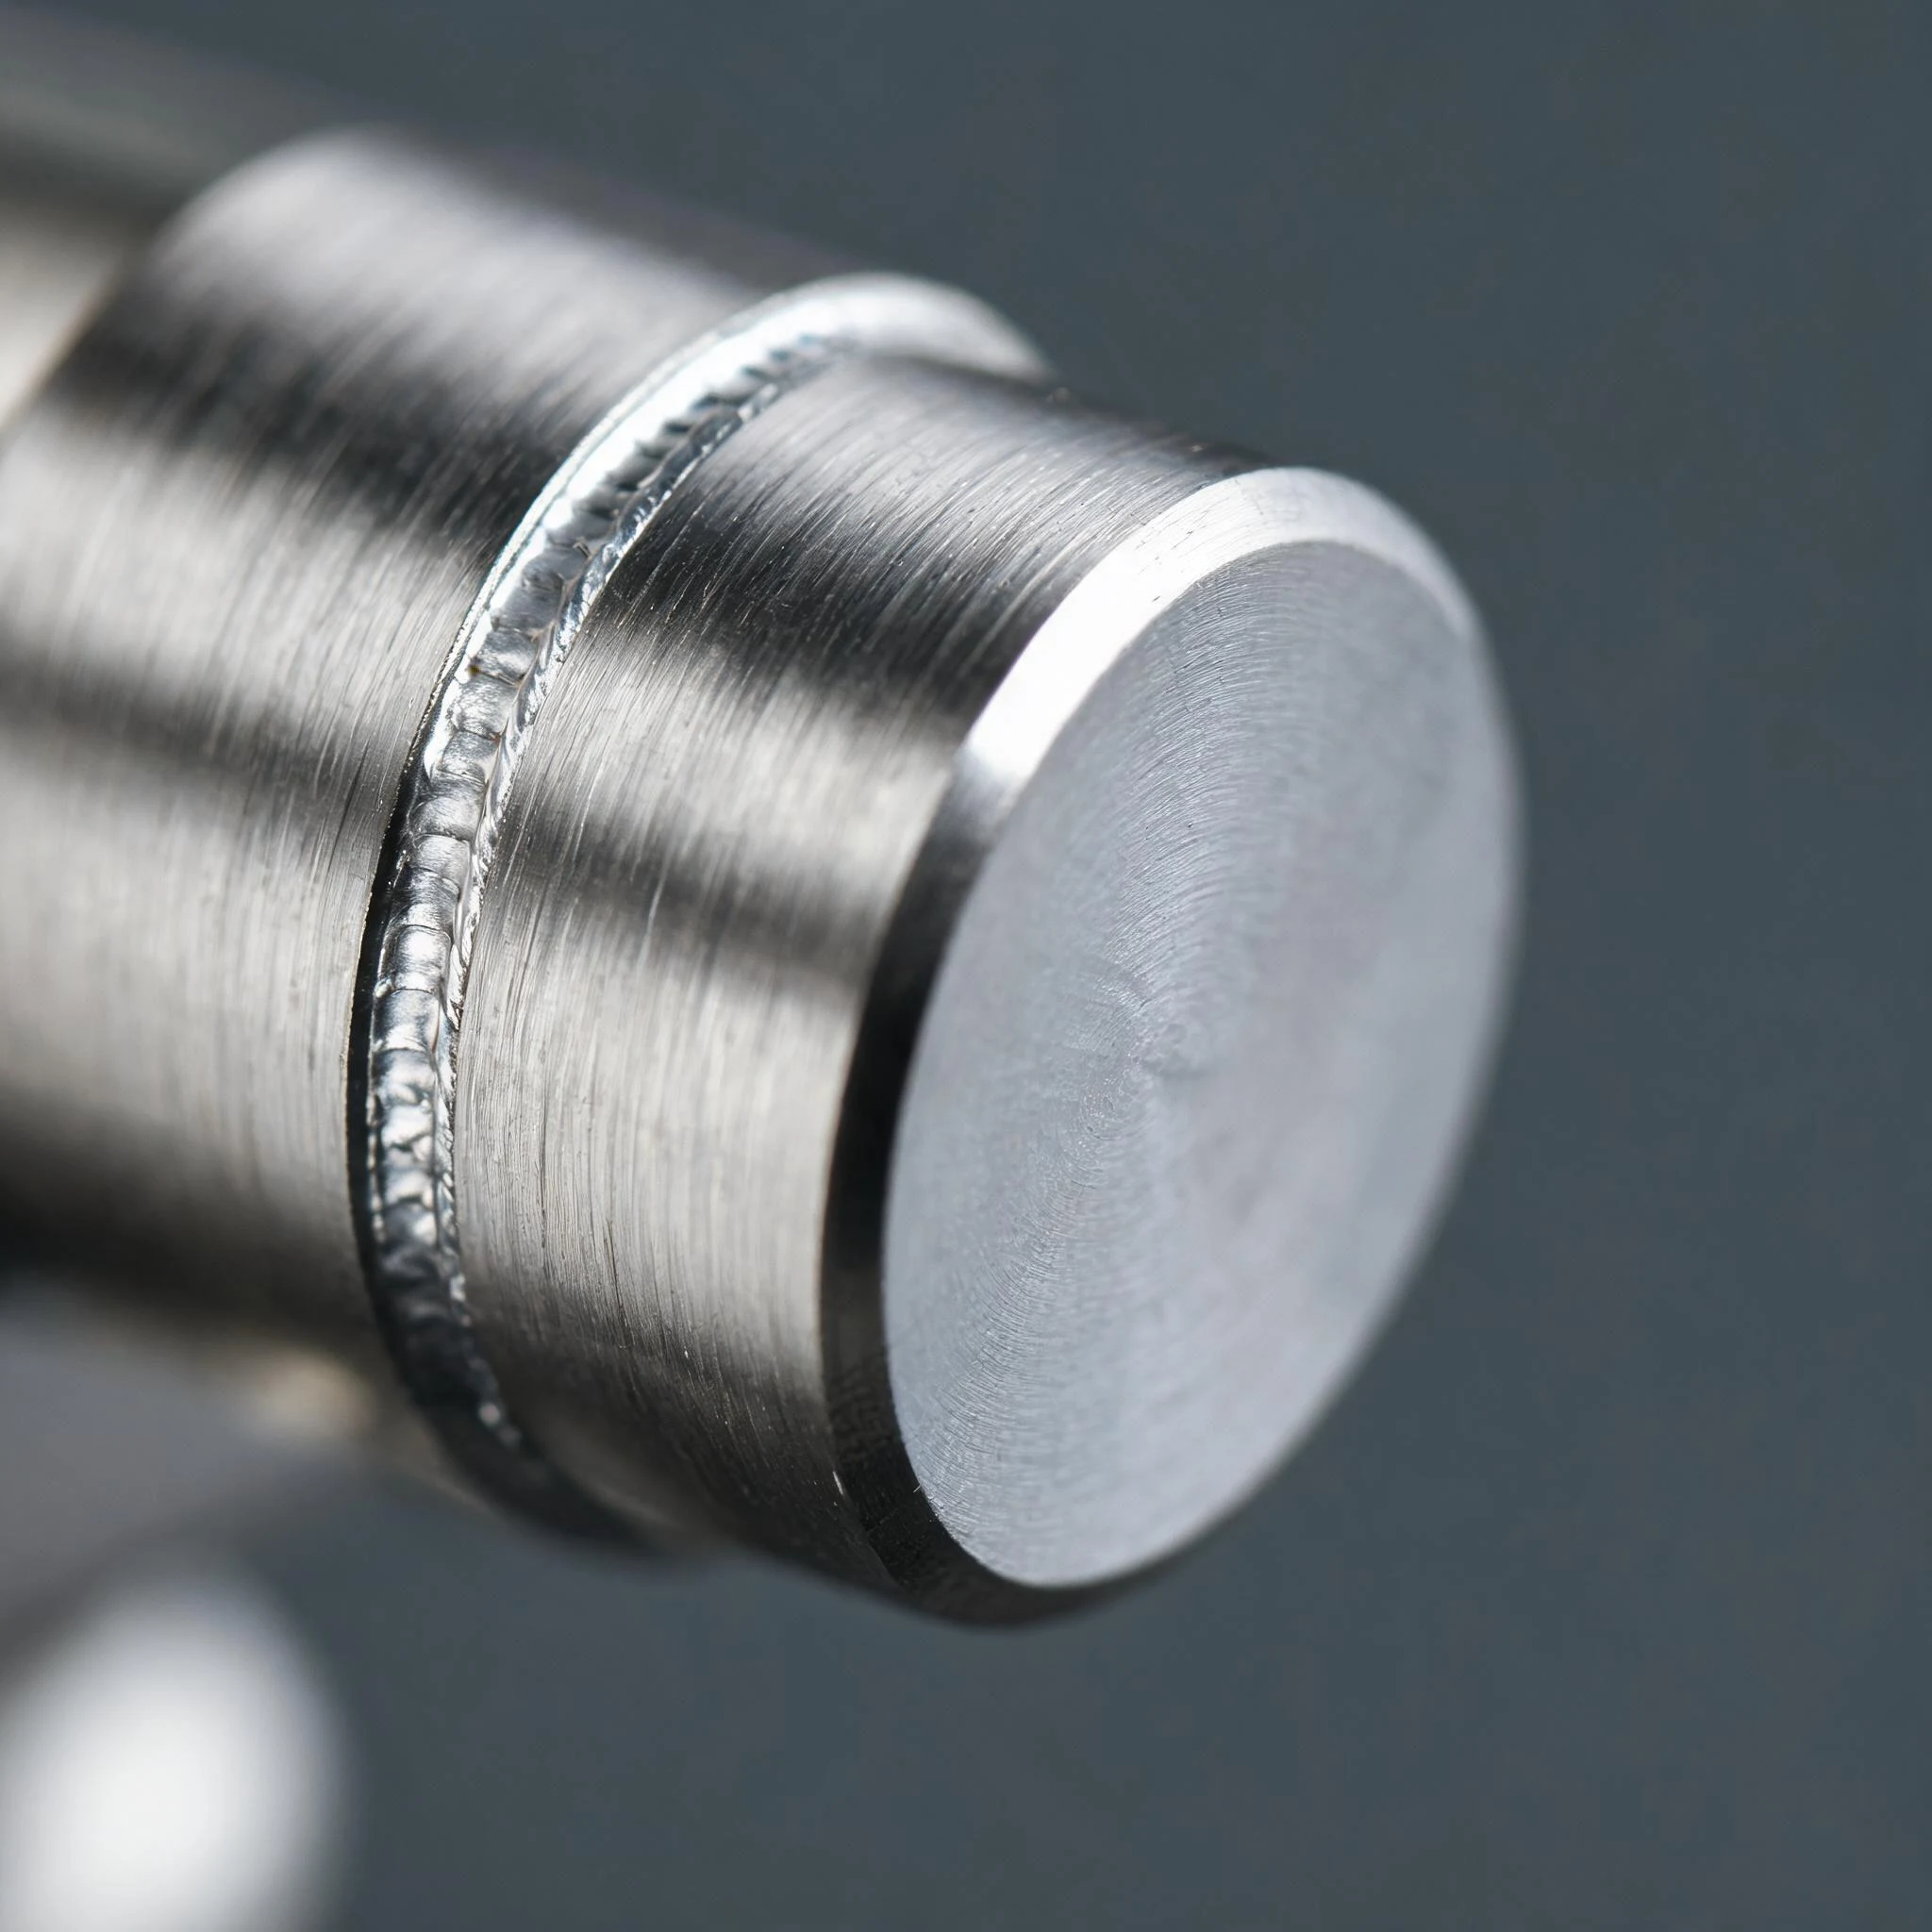
做法定位基准先定,环缝参数固化后按批验证同轴度。
焊接对象:轴套 · 法兰 · 管件
做法先确认材料与镀层,再定低热输入窗口与检测项。
焊接对象:汇流排 · 极耳 · 连接片
判定标准在打样阶段就和客户定下来,量产按同一口径执行。首件确认、参数记录与批次留痕按工件约定执行;出现异常,能定位到材料、设备、参数或操作环节,而不是只靠返工兜底。
每批投产前按约定的检测项判定,确认工装、参数与材料状态没有变化。
关键参数、设备状态与点检结果随批次记录,异常能追溯到具体时间与班次。
材料批次、加工参数与检验结果对应到批次,便于问题定位与后续改进。
材料牌号与厚度、接头形式、图纸或样件、表面与镀层状态、批量与检验要求。信息越完整,打样结论越接近量产状态。
有指定工艺时,按指定工艺评估可行性;没有指定时,按材料、接头结构与节拍给出建议,并在样件上验证后再固化参数。
可以按工件逐一评估。结构差异大的工件建议分别打样,避免一套参数套用多个品种,导致批量时波动。
工艺评审、试焊打样、参数与工装固化、小批验证、批量投产。每个阶段都有对应的确认项,确认后再进入下一步。
图纸、检验项目与判定标准可以先发邮件,注明公司名称与联系人;有样件时一并寄样,便于对照判定和确认检测口径。
靠三样东西:锁定后的参数窗口、固定的定位与夹紧方式、按批次留的过程记录。材料批次、镀层状态或工装发生变化时,先重做首件确认,不沿用上一批的结论。
工艺问答、技术科普与行业观察,写给正在选工艺、定产线的工程师与采购。